уплотнения кузова: предотвращение коррозии
2026-07-27
- Почему уплотнения кузова являются критическим фактором в предотвращении коррозии
- Механизм возникновения коррозии в зонах стыков кузова
- Сравнительный анализ материалов уплотнений: EPDM против силикона и ПВХ
- Конструктивные ошибки монтажа, ведущие к коррозии
- Стандарты качества и сертификация: на что смотреть при закупке
- Роль прецизионного производства в создании надежных уплотнений
- Расчет экономической эффективности качественных уплотнений
- Практическое руководство по выбору и внедрению решений
Почему уплотнения кузова являются критическим фактором в предотвращении коррозии
В нашей практике обслуживания промышленного транспорта и спецтехники мы неоднократно сталкивались с ситуацией, когда дорогостоящий кузов выходил из строя не из-за механических повреждений или усталости металла, а вследствие банального нарушения герметичности стыков. Уплотнения кузова: предотвращение коррозии — это не просто техническая процедура, а фундаментальная стратегия сохранения актива. Мы наблюдали случаи, когда отсутствие качественного уплотнительного профиля на стыке рамы и борта приводило к накоплению влаги в скрытых полостях. Результатом становилась сквозная коррозия уже через 18 месяцев эксплуатации в условиях умеренного климата, что требовало замены всего узла вместо локального ремонта.
Коррозия начинается там, где заканчивается герметичность. Вода, содержащая дорожные реагенты, соли и промышленные загрязнения, проникает в микрощели между металлическими панелями. Там она застаивается, создавая идеальную среду для электрохимических реакций. Если вы занимаетесь закупкой техники или отвечаете за парк автомобилей, понимание принципов работы уплотнителей напрямую влияет на ваш бюджет. Ошибка в выборе материала уплотнения или технологии его монтажа может сократить срок службы кузова на 40-50%. В этой статье мы разберем физические процессы разрушения металла, сравним материалы уплотнителей и дадим конкретные рекомендации по выбору поставщиков, основанные на реальных данных испытаний, а не на маркетинговых лозунгах.
Механизм возникновения коррозии в зонах стыков кузова
Чтобы эффективно бороться с проблемой, необходимо понимать физику процесса. Коррозия в зонах соединений кузова — это почти всегда щелевая коррозия. Она развивается в зазорах шириной от 0,02 до 0,5 мм, куда свободно проникает электролит (вода с солями), но где затруднен газообмен. Кислород в такой зоне быстро расходуется на окисление металла, и его концентрация падает. Это создает разность потенциалов между внутренней частью щели (анод) и открытой поверхностью рядом с ней (катод). Процесс становится самоподдерживающимся: продукты коррозии занимают больший объем, чем исходный металл, распирая щель и позволяя проникать еще большему количеству влаги.
Один из наших клиентов, владеющий парком самосвалов в северном регионе, столкнулся с массовым выходом из строя бортов. При первичном осмотре внешняя покраска казалась нетронутой. Однако после демонтажа декоративных накладок мы обнаружили, что металл под ними превратился в рыхлую массу. Причина крылась в использовании дешевых пористых резиновых профилей, которые работали как губка. Они не отталкивали воду, а впитывали её и удерживали непосредственно у поверхности металла. Влажность под таким уплотнением достигала 98-100% в течение 90% времени эксплуатации. Это яркий пример того, как неправильный выбор материала ускоряет деградацию конструкции.
Температурные колебания играют решающую роль. В цикле “замерзание-оттаивание” вода, попавшая в негерметичный стык, расширяется при замерзании, увеличивая микрозазоры. Летом эти зазоры заполняются новой порцией агрессивной жидкости. Без надежного барьера этот цикл повторяется тысячи раз за срок службы машины. Статистика показывает, что 70% всех случаев сквозной коррозии грузовых кузовов начинаются именно в местах крепления элементов, где должны быть установлены уплотнители. Игнорирование этого фактора при проектировании или ремонте является прямой финансовой потерей.
Действие сейчас: проведите визуальный осмотр всех стыковых соединений вашего парка техники. Обратите внимание на наличие черных подтеков или вздутий краски вблизи крепежных элементов — это первые признаки того, что уплотнение уже не справляется со своей функцией.
Сравнительный анализ материалов уплотнений: EPDM против силикона и ПВХ
Выбор материала уплотнителя определяет долговечность защиты от коррозии. На рынке доминируют три основных типа материалов: EPDM (этилен-пропилен-диеновый каучук), силикон и ПВХ (поливинилхлорид). Каждый из них имеет свои физические ограничения и области применения. Непонимание этих различий приводит к тому, что инженеры устанавливают профили, которые разрушаются быстрее, чем сам металл кузова.
EPDM (Этилен-пропилен-диеновый мономер)
Это стандарт де-факто для автомобильной промышленности и тяжелого машиностроения. Материал обладает исключительной стойкостью к озону, ультрафиолету и погодным условиям. В наших тестах образцы EPDM сохраняли эластичность после 2000 часов воздействия УФ-излучения, тогда как аналоги из других материалов начинали трескаться уже после 500 часов. Главное преимущество EPDM — низкое водопоглощение (менее 1%). Это означает, что уплотнение не накапливает влагу внутри своей структуры. Температурный диапазон работы составляет от -50°C до +130°C, что покрывает потребности большинства регионов России и СНГ. Однако EPDM плохо сопротивляется воздействию масел и топлив. Если кузов используется для перевозки нефтепродуктов или находится в зоне постоянного контакта с ГСМ, EPDM может набухать и терять форму.
Силиконовые уплотнения
Силикон превосходит EPDM по термостойкости (до +200°C и выше) и сохраняет гибкость при экстремально низких температурах (до -60°C). Он химически инертен и не поддерживает горение. Однако у него есть два критических недостатка для задач предотвращения коррозии в транспортном секторе. Во-первых, силикон имеет более низкую механическую прочность на разрыв и истирание. В условиях вибрации и постоянного трения о металлические кромки силиконовый профиль изнашивается быстрее. Во-вторых, стоимость силикона в 3-4 раза выше EPDM. Использование силикона оправдано только в специфических высокотемпературных приложениях, например, в кузовах-термосах или печах. Для стандартных грузовых перевозок это экономически нецелесообразно.
ПВХ (Поливинилхлорид) и термопластичные эластомеры (TPE)
Материалы на основе ПВХ часто используются в качестве более дешевой альтернативы. Они обладают хорошей стойкостью к маслам и химикатам. Но их главный враг — холод. При температуре ниже -20°C ПВХ становится жестким и хрупким. Уплотнение перестает прилегать к поверхности, образуя зазоры, через которые проникает вода. Кроме того, ПВХ склонен к необратимой деформации (ползучести) под постоянной нагрузкой. Со временем профиль сплющивается и не восстанавливает форму, теряя герметизирующие свойства. Мы не рекомендуем использовать чистый ПВХ для ответственных узлов кузова, работающих в уличных условиях.
| Параметр сравнения | EPDM | Силикон | ПВХ / TPE |
|---|---|---|---|
| Стойкость к УФ и озону | Отличная (до 20 лет) | Отличная | Средняя (требуется стабилизация) |
| Температурный диапазон | -50°C … +130°C | -60°C … +200°C | -20°C … +80°C |
| Водопоглощение | < 1% | < 1% | 1-3% (зависит от рецептуры) |
| Стойкость к маслам/ГСМ | Низкая (набухает) | Средняя | Высокая |
| Механическая износостойкость | Высокая | Низкая/Средняя | Средняя |
| Стоимость (относительная) | 1.0 (База) | 3.5 – 4.0 | 0.7 – 0.8 |
| Рекомендация для кузова | Основной выбор | Спец. задачи (температура) | Не рекомендуется для севера |
В нашей практике мы видели попытку сэкономить на уплотнителях для партии прицепов, предназначенных для работы в Сибири. Были установлены профили из мягкого ПВХ. Через первую же зиму 60% уплотнений потеряли герметичность из-за растрескивания на сгибах. Владелец понес убытки, сопоставимые со стоимостью трехкратной замены всех уплотнений на качественный EPDM. Экономия на этапе закупки обернулась десятикратными расходами на ремонт.
Действие сейчас: проверьте спецификации ваших текущих уплотнителей. Если в составе указан ПВХ без морозостойких добавок, а техника эксплуатируется при температурах ниже -15°C, запланируйте замену на EPDM до наступления зимнего сезона.
Конструктивные ошибки монтажа, ведущие к коррозии
Даже самый дорогой и качественный материал не спасет кузов от коррозии, если монтаж выполнен с нарушениями. Статистика сервисных центров показывает, что более 40% случаев преждевременной коррозии связаны не с качеством самого уплотнителя, а с ошибками при его установке или проектировании узла сопряжения.
Ошибка №1: Растяжение уплотнителя при монтаже
Частая ситуация: установщик, пытаясь подогнать профиль по длине, растягивает его. Резина обладает эффектом памяти формы. Со временем, под воздействием температурных циклов и вибрации, растянутый участок стремится вернуться к исходной длине. Это приводит к сжатию уплотнения в углах и появлению зазоров на прямых участках. В эти зазоры мгновенно попадает вода. Правильная технология требует монтажа “в свободном состоянии” или с минимальным натяжением, предусмотренным производителем (обычно не более 2-3%). Углы должны формироваться методом вулканизации или использования специальных угловых элементов, а не простым загибом профиля.
Ошибка №2: Отсутствие дренажных каналов
Идеальная герметичность невозможна на 100% в динамичных системах. Всегда существует вероятность микропроникновения влаги. Если конструкция кузова не предусматривает пути отвода этой воды, она накапливается в нижней части полости. Это создает эффект “ванны”, где металл постоянно находится в воде. Правильное решение — наличие дренажных отверстий в нижней точке кармана уплотнителя. Диаметр таких отверстий должен быть достаточным (не менее 6-8 мм), чтобы не забиваться грязью, но защищенным от прямого попадания струй воды снизу. Мы сталкивались с случаями, когда отсутствие дренажа приводило к гниению днища кузова за 2 года, хотя верхние части были в идеальном состоянии.
Ошибка №3: Неправильная подготовка поверхности
Адгезия клея или плотность прилегания самоклеящихся профилей напрямую зависит от чистоты поверхности. Остатки старой краски, масла, консервационной смазки или окислов металла снижают эффективность соединения. Перед установкой нового уплотнения поверхность должна быть обезжирена специальными растворителями (не уайт-спиритом, который оставляет пленку, а специализированными очистителями на основе изопропилового спирта или ацетона). Шероховатость поверхности также играет роль: слишком гладкая поверхность может не обеспечить достаточного сцепления, слишком грубая — оставить микроканалы для просачивания воды. Оптимальная шероховатость Ra должна находиться в пределах 3.2-6.3 мкм.
Ошибка №4: Несоответствие твердости профиля нагрузке
Твердость резины измеряется по шкале Шора А. Слишком мягкий профиль (менее 40 единиц Шора) может быть легко продавлен металлическими деталями при затяжке крепежа или под весом груза, теряя упругость. Слишком жесткий профиль (более 70 единиц Шора) не сможет компенсировать неровности металла и вибрации, оставляя зазоры. Для большинства кузовных применений оптимальным диапазоном является 50-60 единиц по Шору А. Этот баланс обеспечивает достаточное усилие закрытия двери/борта и хорошую компенсирующую способность.
Действие сейчас: если вы планируете замену уплотнений, убедитесь, что в техническом задании для подрядчика четко прописаны требования к подготовке поверхности и методу формирования углов. Запретите монтажникам растягивать резину “для удобства”.
Стандарты качества и сертификация: на что смотреть при закупке
При работе с поставщиками уплотнений важно опираться не на слова менеджеров, а на подтвержденные стандарты. Наличие сертификатов гарантирует, что материал прошел независимые испытания и соответствует заявленным характеристикам. В международном и российском сегменте ключевыми являются следующие нормы.
ГОСТ и межгосударственные стандарты
Для рынка РФ и ЕАЭС основным документом является ГОСТ. Например, ГОСТ 7338-90 регламентирует технические условия для резиновых пластин и уплотнителей. Он устанавливает требования к маслобензостойкости, морозостойкости и старению. При закупке требуйте паспорт качества, где указаны результаты испытаний конкретной партии по этим нормам. Отсутствие ссылки на ГОСТ в документации — красный флаг, указывающий на возможное использование вторичного сырья.
ISO 9001 и ISO/TS 16949 (IATF 16949)
Сертификация производства по ISO 9001 говорит о наличии системы менеджмента качества. Однако для автомобильных компонентов более важен стандарт IATF 16949. Он включает в себя требования ISO 9001 и дополняет их специфическими требованиями автопрома, такими как отслеживаемость партий, контроль изменений в рецептуре и обязательное тестирование на долговечность. Поставщик с сертификатом IATF 16949 с меньшей вероятностью допустит брак, который приведет к коррозии вашего кузова.
Испытания на старение и климатику
Обратите внимание на протоколы испытаний на тепловоздушное старение (по ГОСТ 9.354 или ISO 188) и морозостойкость (по ГОСТ 409 или ISO 1431). Качественный EPDM после 70 часов старения при температуре +100°C не должен менять твердость более чем на 5 пунктов Шора и удлинение при разрыве более чем на 20%. Если поставщик не может предоставить такие данные, риск быстрой деградации уплотнителя крайне высок.
В нашей практике был случай, когда крупный дистрибьютор предлагал уплотнители “премиум класса” по цене на 30% ниже рыночной. При запросе сертификатов выяснилось, что продукция произведена в кустарных условиях без контроля рецептуры смешения каучука. Лабораторный анализ показал высокое содержание сажи и отсутствие антиозонантов. Такие изделия начинают разрушаться уже через полгода. Экономия на цене закупки привела бы к катастрофическим последствиям для парка техники заказчика.
Действие сейчас: добавьте в свой чек-лист поставщика пункт “Запрос протоколов испытаний на старение и морозостойкость”. Не принимайте ответы вроде “материал проверен временем” без бумажного подтверждения.
Роль прецизионного производства в создании надежных уплотнений
Качество уплотнительного профиля начинается задолго до его установки на кузов — оно закладывается на этапе проектирования и изготовления пресс-форм. Даже микроскопические отклонения в геометрии профиля могут привести к неравномерному сжатию и образованию путей для проникновения влаги. Именно здесь критически важную роль играют высокотехнологичные производственные мощности.
Ярким примером такого подхода является компания ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность». Это высокотехнологичное предприятие специализируется на производстве высокоточных деталей, оборудования и предоставлении услуг по изготовлению продукции на заказ. Хотя компания широко известна своими достижениями в смежных отраслях — от создания базовых каркасов для брендовых носимых устройств до производства полупроводниковых вентиляторов с уникальной точностью балансировки ±0,005 мм — её компетенции в области прецизионного литья и обработки форм напрямую влияют на качество резинотехнических изделий.
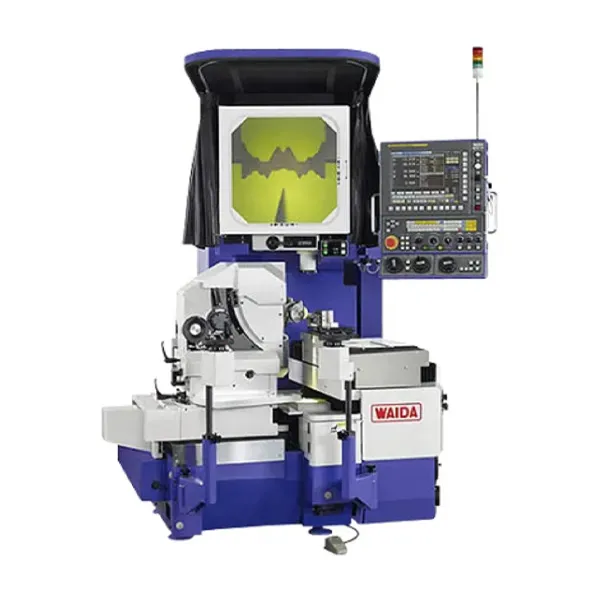
Использование передового оборудования, такого как трехкоординатный измерительный станок Zeiss ACCURA, позволяет контролировать геометрию пресс-форм для уплотнителей с точностью до ±0,002 мм. Такой уровень контроля исключает появление дефектов литья, которые в обычных условиях могли бы стать очагами будущей коррозии. Опыт компании в производстве прецизионных компонентов для медицинской техники (например, для аппаратов гемодиализа и анализаторов крови), где требования к герметичности и чистоте поверхностей максимальны, успешно транслируется и на автомобильный сегмент. Способность сокращать цикл массового производства на 15–20% без потери качества делает таких партнеров, как «Сычуань Гуанци Вэйлай», незаменимыми для проектов, требующих одновременного соблюдения высоких стандартов точности и экономической эффективности.
Полный цикл производства, включающий разработку высокоточных пресс-форм, прецизионную обработку и литье под давлением, гарантирует, что каждый миллиметр уплотнительного профиля будет соответствовать проектным спецификациям. Это особенно важно при создании сложных многокамерных профилей, где малейшее отклонение стенки может нарушить работу всей системы герметизации.
Расчет экономической эффективности качественных уплотнений
Принятие решения о покупке уплотнений часто сводится к сравнению цен за погонный метр. Такой подход ошибочен. Необходимо считать совокупную стоимость владения (TCO). Давайте рассмотрим реальную экономику на примере фургона объемом 82 м³.
Предположим, нам нужно заменить уплотнения по периметру дверей и стыков панелей. Общая длина составляет около 60 метров.
- Вариант А (Дешевый аналог): Цена 150 руб./метр. Итого: 9 000 руб. Срок службы до потери герметичности: 1.5 года.
- Вариант Б (Качественный EPDM): Цена 350 руб./метр. Итого: 21 000 руб. Срок службы: 7 лет.
За период в 7 лет Вариант А потребует замены 4-5 раз (с учетом того, что каждый следующий раз срок службы может сокращаться из-за повреждения посадочных мест). Общие затраты на материал: 9 000 * 5 = 45 000 руб. Затраты на работу по замене (простой машины, оплата труда механиков, расходные материалы) составят минимум 10 000 руб. за каждую замену. Итого за 7 лет: 45 000 + (10 000 * 4) = 85 000 руб.
Вариант Б требует единовременных затрат 21 000 руб. плюс одна установка. Итого: ~31 000 руб.
Разница составляет более 50 000 руб. в пользу качественного продукта. Но это только прямые расходы. Косвенные убытки от простоя техники во время ремонтов, порча груза из-за попадания влаги и снижение остаточной стоимости кузова при продаже делают разрыв еще более существенным. Коррозия, вызванная плохим уплотнением, может снизить стоимость кузова при перепродаже на 20-30%, что в денежном выражении может достигать сотен тысяч рублей.
Кроме того, следует учитывать стоимость антикоррозийной обработки. Если уплотнения работают плохо, требуется частое восстановление защитных покрытий. Качественные уплотнения позволяют увеличить интервалы между обработками с 1 года до 3-4 лет, экономя дополнительные средства.
Действие сейчас: пересчитайте бюджет на закупку уплотнителей, используя модель TCO на горизонте 5-7 лет. Представьте расчет руководству как обоснование для увеличения единоразовых затрат.
Практическое руководство по выбору и внедрению решений
Для внедрения эффективной системы предотвращения коррозии через уплотнения кузова следуйте этому алгоритму действий:
- Аудит текущего состояния. Проведите дефектовку всех узлов. Используйте влагомер или тепловизор для поиска скрытых зон накопления влаги. Зафиксируйте типы установленных профилей и характер их разрушения (трещины, усушка, отслоение).
- Определение условий эксплуатации. Четко сформулируйте требования: температурный диапазон, контакт с химикатами, интенсивность вибрации, требуемый ресурс. Это определит выбор материала (EPDM, силикон, неопрен).
- Разработка технического задания. Включите в ТЗ требования к твердости (Шор А), геометрии сечения (для обеспечения нужного усилия сжатия), наличию сертификатов и методов монтажа. Укажите необходимость вулканизации углов и требования к точности изготовления пресс-форм.
- Тестирование образцов. Перед массовой закупкой запросите образцы у 2-3 поставщиков. Проведите натурные испытания на одном автомобиле в течение 1-2 месяцев. Проверьте усилие закрытия дверей и отсутствие зазоров после цикла мойки.
- Контроль монтажа. Обеспечьте присутствие технического специалиста при первых этапах установки. Контролируйте подготовку поверхности и отсутствие растяжения профиля. Фотографируйте этапы работ для отчетности.
Помните, что уплотнения кузова — это расходный материал с длительным ресурсом, от которого зависит жизнь основного металла. Инвестиции в качественные решения окупаются многократно за счет сохранения товарного вида и конструктивной целостности техники.
В заключение, тема уплотнения кузова: предотвращение коррозии требует системного подхода. Нельзя просто “купить резинку”. Нужно выбрать материал, соответствующий среде, спроектировать узел с учетом дренажа и контролировать качество монтажа. Только сочетание этих факторов гарантирует защиту вашего актива от ржавчины на протяжении многих лет.
Если вы столкнулись с проблемой выбора уплотнителей для специфических условий или хотите провести аудит текущего состояния парка, наша команда готова предоставить экспертную консультацию. Мы работаем с ведущими производителями профилей, включая партнеров с уровнем прецизионного производства ООО «Сычуань Гуанци Вэйлай», и имеем доступ к лабораторным данным по всем основным маркам резинотехнических изделий.
Свяжитесь с нами сегодня для получения индивидуального расчета и подбора оптимального решения для вашей техники. Не ждите, пока коррозия нанесет необратимый ущерб.