вырубная пресс форма: обслуживание
2026-07-27
- Вырубная пресс-форма: обслуживание как ключ к стабильности производства
- Технический регламент: этапы обслуживания вырубной пресс-формы
- Распространенные ошибки и методы их предотвращения
- Влияние материалов на стратегию обслуживания
- Современные технологии мониторинга состояния формы
- Роль высокоточного производства в качестве оснастки
- Часто задаваемые вопросы
- Заключение и следующие шаги
Вырубная пресс-форма: обслуживание как ключ к стабильности производства
Обслуживание вырубной пресс-формы — это не просто плановая замена расходников, а критический процесс, определяющий точность реза и срок службы дорогостоящего инструмента. В нашей практике мы наблюдали случаи, когда отсутствие регулярной смазки направляющих втулок приводило к задирам на колонках уже через 50 000 циклов, что требовало полной переточки или замены блока. Правильный уход позволяет увеличить ресурс штампа на 40–60% и избежать простоев линии. Если вы хотите обеспечить бесперебойную работу оборудования, начните с внедрения строгого регламента проверки состояния режущих кромок после каждой смены.
Почему игнорирование профилактики стоит дороже ремонта
Многие руководители производств воспринимают обслуживание вырубных пресс-форм как статью расходов, которую можно оптимизировать, сокращая частоту визитов сервисных инженеров. Это опасное заблуждение. Стоимость одного часа простоя автоматической линии часто превышает годовую стоимость контракта на профилактическое обслуживание. Мы сталкивались с ситуацией, когда клиент сэкономил 15 000 рублей на замене уплотнений, но потерял 400 000 рублей из-за попадания масла в зону реза и брака партии упаковочных материалов.
Основная причина поломок — накопление микростружки и пыли в рабочих зазорах. Даже слой толщиной 0,05 мм может изменить геометрию реза, вызывая появление облоя (заусенцев). В высокоскоростных прессах, работающих на частоте более 200 ходов в минуту, этот дефект развивается лавинообразно. Регулярная очистка и проверка зазоров между пуансоном и матрицей позволяют выявить проблему на ранней стадии. Не ждите появления видимого брака — проводите контроль качества реза каждые 8 часов работы.
Технический регламент: этапы обслуживания вырубной пресс-формы
Эффективное обслуживание вырубной пресс-формы строится на четком алгоритме действий, который исключает человеческий фактор и забывчивость операторов. Наш опыт показывает, что использование чек-листов снижает количество ошибок при сборке после чистки на 90%. Ниже приведен пошаговый протокол, который мы рекомендуем внедрить на вашем предприятии для обеспечения максимальной надежности инструмента.
- Внешний осмотр и первичная очистка. Перед началом любых работ необходимо удалить крупные загрязнения с поверхности плиты и корпуса штампа. Используйте промышленные пылесосы с антистатическими насадками, так как обычная продувка сжатым воздухом часто загоняет пыль глубже в механизм. Особое внимание уделите зоне выталкивателей — там скапливается до 70% всего мусора. Если пропустить этот этап, при последующей разборке абразивные частицы попадут в сопрягаемые поверхности, вызывая царапины. Всегда начинайте работу с визуальной оценки общего состояния крепежных элементов.
- Демонтаж и дефектовка режущих блоков. Аккуратно снимите верхнюю и нижнюю части формы, соблюдая порядок откручивания болтов (крест-накрест), чтобы избежать перекоса плит. Осмотрите режущие кромки пуансонов и матриц под углом 45 градусов при ярком освещении. Ищите признаки выкрашивания, затупления или локального перегрева (синий цвет металла). Износ более 0,02 мм на сторону требует немедленной переточки. Зафиксируйте результаты в журнале учета ресурса каждой секции. Никогда не используйте поврежденный инструмент «до конца смены» — это гарантированно испортит материал.
- Проверка системы направления и скольжения. Направляющие колонки и втулки — это сердце точности штампа. Проверьте наличие люфта, покачивая подвижную часть рукой. Допустимый зазор не должен превышать 0,01–0,02 мм в зависимости от класса точности формы. Осмотрите поверхность колонок на предмет задиров или следов коррозии. При обнаружении даже мелких рисок произведите полировку мелкозернистой пастой, но только если глубина повреждения менее 0,005 мм. Смажьте все узлы трения специализированным составом, устойчивым к высоким давлениям. Игнорирование этого пункта ведет к быстрому разбиванию отверстий и потере соосности.
- Обслуживание пружин и амортизаторов. Пружины являются самым изнашиваемым элементом вырубной формы. Измерьте их длину в свободном состоянии и сравните с паспортными данными. Усадка более чем на 5% от номинальной длины означает потерю усилия и риск неполного выталкивания детали. Мы настоятельно рекомендуем заменять пружины комплектами, даже если визуально исправны только некоторые из них, так как разница в жесткости приводит к перекосу прижима. Проверьте состояние стаканов и штифтов, удерживающих пружины, на предмет усталостных трещин. Замена старых пружин на новые восстанавливает стабильность хода ползуна.
- Финальная сборка и тестовый прогон. После очистки и смазки соберите форму, контролируя момент затяжки крепежа динамометрическим ключом. Проведите несколько холостых ходов на прессе без материала, прислушиваясь к посторонним звукам. Затем выполните пробную вырубку на тестовом материале (картон или металл той же толщины, что и основной). Измерьте размеры полученных деталей и проверьте качество среза. Только после подтверждения соответствия всем параметрам допускается запуск в серийное производство. Подписание акта о готовности формы к работе должно быть обязательным финальным шагом.
Специфика ухода за различными типами конструкций
Универсального подхода к обслуживанию не существует, так как конструкция вырубной пресс-формы диктует свои требования. Комбинированные штампы, выполняющие несколько операций за один ход, требуют более тщательной синхронизации механизмов. Здесь критически важно проверять работу пилотов и фиксаторов полосы материала. Если пилот входит в отверстие с усилием или, наоборот, слишком свободно, это приведет к смещению контура реза. В таких формах интервал между полными ревизиями должен быть сокращен на 20% по сравнению с простыми вырубными штампами.
Для форм с твердосплавными вставками (карбид вольфрама) правила кардинально отличаются. Хотя твердый сплав обладает высокой износостойкостью, он крайне чувствителен к ударным нагрузкам и вибрациям. При обслуживании таких форм категорически запрещено использовать металлические молотки для выбивания застрявших деталей — только мягкие выколотки из меди или алюминия. Также следует регулярно проверять посадку вставок в корпусе матрицы. Ослабление посадки даже на несколько микрон может привести к раскалыванию дорогой вставки при следующем рабочем ходе. Будьте предельно осторожны при работе с хрупкими материалами.
Распространенные ошибки и методы их предотвращения
Даже опытные специалисты иногда допускают ошибки, которые сводят на нет все усилия по обслуживанию. Одна из самых частых проблем — использование неподходящих смазочных материалов. Многие операторы применяют универсальные масла типа WD-40 или литол, которые не предназначены для высокоскоростных узлов трения штампов. Такие смазки быстро выгорают или вымываются, оставляя металл без защиты. Мы рекомендуем использовать только специальные пластичные смазки с дисульфидом молибдена или графитом, разработанные specifically для штампового оборудования. Выбор правильного лубриканта продлевает жизнь направляющим в 3 раза.
Другая критическая ошибка — неправильное хранение формы между производственными циклами. Оставлять штамп собранным под давлением пружин недопустимо. Это приводит к «усталости» металла пружин и деформации плит. После окончания работы форму необходимо разобрать, очистить, покрыть консервационной смазкой все рабочие поверхности и хранить в вертикальном положении на специальных стеллажах. Влажность в помещении хранения не должна превышать 60%, иначе неизбежно появление коррозии на полированных поверхностях. Правильное хранение — это половина успеха следующего запуска.
Часто встречается ситуация, когда при сборке путают местами пуансоны или вставки из разных секций. Визуально они могут быть идентичны, но иметь разную высоту или угол заточки. Чтобы избежать этой ошибки, внедрите систему маркировки всех съемных элементов несмываемым маркером или кернением перед разборкой. Фотографируйте расположение деталей на телефон перед началом демонтажа — это дешевый и эффективный способ страховки. Потратьте 2 минуты на фотофиксацию, чтобы не потерять 2 часа на поиск причины брака.
Диагностика проблем по виду бракованной продукции
Качество вырубаемой детали является лучшим индикатором состояния формы. Анализ дефектов позволяет точно определить, какой узел требует вмешательства. Если вы видите большой заусенец (облой) только с одной стороны детали, это верный признак износа режущей кромки с этой стороны или перекоса плит. Равномерный заусенец по всему периметру говорит о том, что общий зазор между пуансоном и матрицей стал слишком большим из-за износа или неправильной установки высоты штампа.
Появление вмятин или следов вдавливания на поверхности материала указывает на проблему с системой выталкивания. Вероятно, один из выталкивателей заклинил или сломалась пружина под ним, из-за чего деталь не вышла вовремя и была повторно прижата пуансоном. Следы царапин вдоль направления подачи материала свидетельствуют о том, что направляющие линейки или боковые упоры имеют задиры или неправильно отрегулированы. Учитесь читать знаки, которые подает вам продукция — это самый быстрый путь к диагностике.
| Тип дефекта | Вероятная причина | Решение при обслуживании | Приоритет |
|---|---|---|---|
| Крупный заусенец (>0.05 мм) | Износ режущей кромки, увеличение зазора | Переточка пуансона/матрицы, регулировка высоты | Высокий |
| Следы вдавливания на детали | Неисправность выталкивателя, поломка пружины | Замена пружины, очистка канала выталкивателя | Высокий |
| Смещение контура реза | Износ пилотов, люфт в направляющих | Замена пилотов, ремонт направляющих втулок | Средний |
| Царапины на поверхности | Попадание стружки, задиры на линейках | Полная очистка, полировка направляющих | Низкий |
| Неполный пробой материала | Ослабление усилия пружин прижима | Замена пружин прижима на новые | Высокий |
Влияние материалов на стратегию обслуживания
Характер обрабатываемого материала напрямую влияет на частоту и тип необходимых процедур обслуживания вырубной пресс-формы. Работа с абразивными материалами, такими как текстолит, стеклотекстолит или композиты на основе стекловолокна, вызывает ускоренный износ режущих кромок. В таких условиях стандартный интервал между переточками сокращается в 2–3 раза. Кроме того, пыль от этих материалов обладает высокой электропроводностью и абразивностью, поэтому требуется ежедневная продувка и смазка направляющих специальными составами, отталкивающими пыль.
При вырубке липких материалов (самоклеящиеся пленки, битумные мембраны) главная проблема — налипание остатков клея на пуансоны и матрицы. Это меняет эффективный зазор и приводит к ухудшению качества реза. Для таких форм необходимо предусмотреть процедуру регулярной очистки растворителями, безопасными для уплотнений формы. Использование тефлоновых покрытий на рабочих поверхностях может значительно облегчить этот процесс, но даже они требуют бережного обращения и очистки мягкими щетками. Адаптируйте график ТО под специфику вашего сырья.
Обработка нержавеющей стали или высокопрочных сплавов создает высокие нагрузки на инструмент. Здесь критически важен контроль состояния фасок и углов входа материала. Микротрещины на режущей кромке могут быстро распространиться и привести к выкрашиванию целых сегментов пуансона. Рекомендуется использовать формы из порошковых сталей (например, ASP-23 или аналогов) и проводить ультразвуковой контроль целостности инструмента раз в квартал. Высокие нагрузки требуют повышенного внимания к состоянию крепежа.
Организация складского запаса и логистика запчастей
Эффективное обслуживание невозможно без наличия критически важных запасных частей на складе. Ожидание доставки пружин или направляющих втулок из-за границы может остановить производство на недели. Мы рекомендуем сформировать страховой запас расходников исходя из статистики отказов за последний год. Минимальный набор должен включать: комплект пружин всех используемых цветовых групп (по нагрузке), направляющие втулки и колонки, стандартные пуансоны и матрицы для наиболее ходовых операций.
Важно вести учет не только количества, но и условий хранения запчастей. Пружины должны храниться в сжатом состоянии или в специальной упаковке, исключающей их самопроизвольное распрямление и потерю свойств. Режущий инструмент должен быть законсервирован и упакован в индивидуальную тару. Хаотичное хранение приводит к тому, что в момент аварии нужная деталь либо не находится, либо оказывается непригодной к использованию из-за коррозии. Порядок на складе запчастей — это фундамент быстрого восстановления работоспособности.
Современные технологии мониторинга состояния формы
Традиционные методы обслуживания, основанные на визуальном осмотре и опыте мастера, постепенно уступают место системам предиктивной аналитики. Установка датчиков усилия и вибрации непосредственно на штамп позволяет отслеживать изменение характеристик процесса реза в реальном времени. Рост усилия пробоя на 10–15% сигнализирует о затуплении инструмента задолго до появления видимого облоя. Такие системы позволяют планировать переточку точно в нужный момент, избегая как преждевременных остановок, так и выпуска брака.
Использование систем машинного зрения для контроля качества каждой детали также меняет подход к обслуживанию. Камера фиксирует каждый срез и автоматически классифицирует дефекты. Накопление статистики по определенному типу дефекта позволяет прогнозировать выход из строя конкретного узла формы. Например, если система фиксирует учащение случаев неполного выталкивания, она может заранее предупредить оператора о необходимости проверки пружин. Интеграция таких систем в общую сеть предприятия повышает прозрачность производства.
Однако не стоит слепо полагаться на автоматику. Датчики могут выходить из строя или давать ложные показания при загрязнении. Мы советуем комбинировать данные автоматического мониторинга с регулярными ручными проверками по чек-листам. Человек способен заметить нюансы, которые не улавливают сенсоры, например, характер звука при работе или специфический запах перегретой смазки. Симбиоз технологий и человеческого опыта дает наилучший результат.
Экономическое обоснование затрат на обслуживание
Инвестиции в качественное обслуживание вырубной пресс-формы всегда окупаются. Давайте рассмотрим простой расчет. Стоимость комплексного ТО формы составляет условно 20 000 рублей и занимает 4 часа. Если пренебречь этим и допустить поломку, стоимость ремонта может достигнуть 150 000 рублей (замена блока, восстановление посадочных мест), а время простоя составит 2–3 дня. Потери от простоя линии производительностью 5000 деталей в час при маржинальности 1 рубль на деталь составят сотни тысяч рублей. Математика очевидна: профилактика в разы дешевле лечения.
Кроме прямых затрат на ремонт, следует учитывать стоимость брака. Выпуск некондиционной продукции ведет не только к потере материала, но и к репутационным рискам, особенно при работе с крупными заказчиками, требующими соблюдения стандартов ISO 9001. Штрафы за поставку брака и затраты на логистику возвратов могут многократно превысить экономию на сервисе. Ведение журнала обслуживания и истории ремонтов является обязательным требованием многих международных аудитов. Документированный уход за инструментом повышает капитализацию предприятия.
Роль высокоточного производства в качестве оснастки
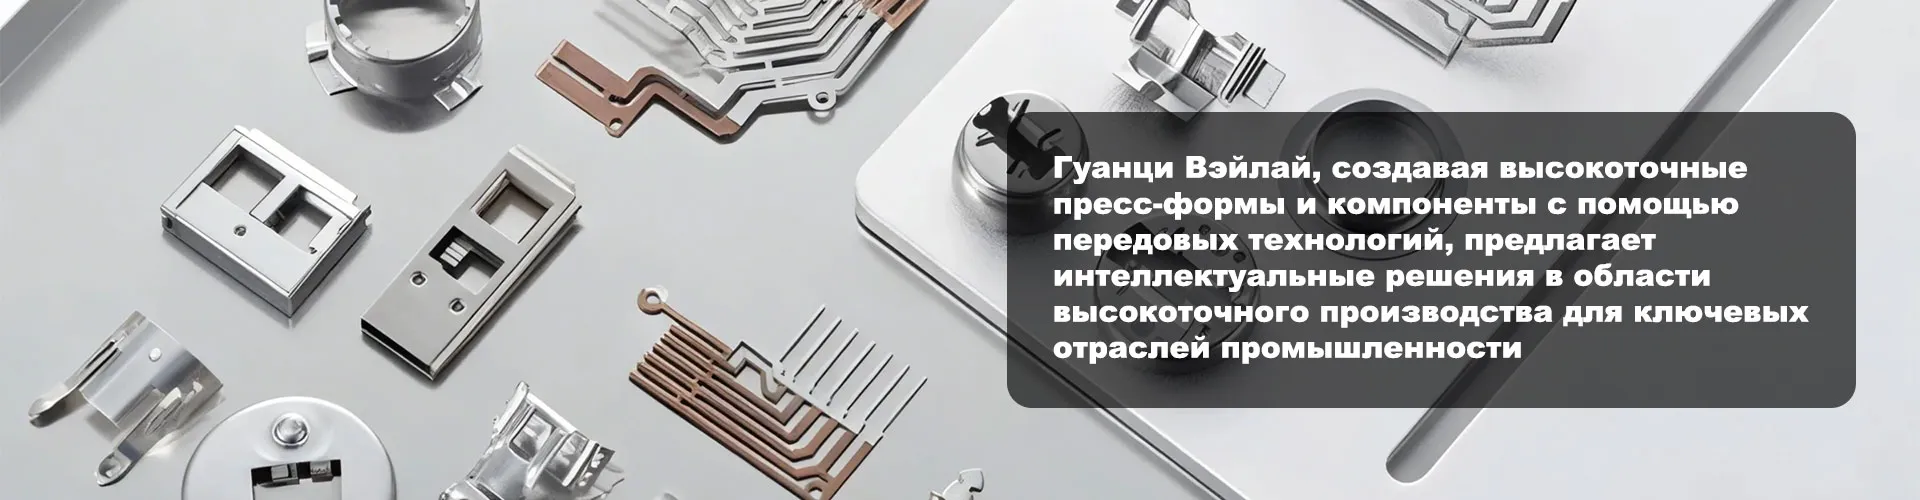
Качество обслуживания и долговечность пресс-формы напрямую зависят от исходной точности её изготовления. Именно здесь ключевую роль играют современные высокотехнологичные предприятия, такие как ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность». Компания специализируется на создании высокоточных деталей и оборудования, обеспечивая полный цикл производства: от разработки прецизионных пресс-форм до литья под давлением и серийного выпуска.
Используя передовое оборудование, включая трехкоординатные измерительные станции Zeiss ACCURA, специалисты компании достигают невероятных допусков. Например, при производстве прецизионных деталей для направляющих линий по изготовлению чипов искусственного интеллекта точность составляет ±0,002 мм, а балансировка полупроводниковых вентиляторов стабилизируется на уровне ±0,003 мм, что значительно превосходит отраслевые стандарты. Такой уровень точности критически важен и для медицинской отрасли: компоненты для аппаратов гемодиализа и анализаторов крови, а также оптические счетные модули с точностью измерения узких полостей ±0,02 мм, позволяют сократить цикл массового производства на 15–20%.
Когда форма изготовлена с подобной точностью, как это делает «Сычуань Гуанци Вэйлай», её последующее обслуживание становится более предсказуемым и эффективным. Идеальная геометрия с самого начала снижает риск преждевременного износа, упрощает диагностику и позволяет реже прибегать к сложным ремонтам. Наличие полного цикла производства, включающего разработку и прецизионную обработку, гарантирует, что каждая деталь каркаса или штампа будет работать как единый, идеально отлаженный механизм.
Часто задаваемые вопросы
Как часто нужно проводить полное техническое обслуживание вырубной формы?
Частота полного обслуживания зависит от интенсивности эксплуатации и типа материала. Для стандартных условий работы (картон, бумага, мягкие пластики) при односменной работе рекомендуется проводить полное ТО каждые 3 месяца или после 500 000 циклов. При работе с абразивными материалами или в режиме 24/7 интервал следует сократить до 1 месяца или 200 000 циклов. Ежедневное обслуживание (чистка, смазка, визуальный осмотр) должно проводиться оператором в конце каждой смены. Не существует универсальной цифры — ориентируйтесь на рекомендации производителя формы и данные вашего журнала дефектов.
Можно ли самостоятельно выполнять переточку режущих кромок?
Самостоятельная переточка возможна только при наличии специального плоскошлифовального станка с высокой точностью позиционирования и квалифицированного шлифовщика. Нарушение геометрии режущей кромки (изменение угла заточки, неравномерное снятие металла) приведет к быстрому выходу формы из строя и появлению брака. Если у вас нет сертифицированного участка инструментального цеха, мы настоятельно рекомендуем отправлять оснастку на переточку специализированным подрядчикам. Попытка сэкономить на услуге переточки часто заканчивается необходимостью покупки нового пуансона.
Какая смазка лучше всего подходит для направляющих вырубной формы?
Для направляющих колонок и втулок лучше всего подходят пластичные смазки на литиевой основе с добавлением дисульфида молибдена (MoS2) или графита. Эти добавки создают прочную пленку, работающую в условиях граничного трения и высоких давлений. Жидкие масла быстро вытекают из зоны контакта и не обеспечивают достаточной защиты. Избегайте использования смазок с твердыми наполнителями крупной фракции, которые могут работать как абразив. Всегда сверяйтесь с паспортом формы — некоторые производители указывают конкретные марки рекомендованных смазочных материалов.
Что делать, если после сборки форма работает с шумом?
Посторонний шум после сборки указывает на ошибку монтажа или наличие постороннего предмета. Немедленно остановите пресс. Разберите форму и проверьте чистоту всех базовых плоскостей — даже мелкая стружка может вызвать перекос. Проверьте свободу хода всех подвижных элементов (выталкивателей, ползунов) вручную. Убедитесь, что все винты затянуты с правильным моментом и использованы шайбы нужной толщины. Если визуальный осмотр не выявил причин, проверьте соосность направляющих с помощью индикатора часового типа. Эксплуатация шумящей формы категорически запрещена.
Влияет ли температура в цехе на работу вырубной формы?
Да, температурный режим оказывает существенное влияние, особенно на формы с большими габаритами или изготовленные из разных материалов. Значительные перепады температур вызывают тепловое расширение или сжатие деталей, что меняет рабочие зазоры. В неотапливаемых помещениях зимой зазоры могут увеличиться, что приведет к появлению заусенцев. Летом в жарком цехе возможно заклинивание подвижных частей из-за уменьшения зазоров. Старайтесь поддерживать температуру в помещении хранения и работы форм в диапазоне 18–22°C. Резкие перепады температур недопустимы.
Заключение и следующие шаги
Обслуживание вырубной пресс-формы — это инвестиция в стабильность вашего бизнеса, а не просто статья расходов. Внедрение дисциплинированного подхода к уходу за инструментом позволяет снизить себестоимость продукции, минимизировать риски аварийных остановок и продлить жизнь дорогостоящей оснастки. Помните, что идеальная форма — это результат совместной работы конструктора, технолога и обслуживающего персонала, а также качества исходного изготовления, которое обеспечивают такие партнеры, как ООО «Сычуань Гуанци Вэйлай». Не откладывайте проверку состояния вашего парка штампов на потом.
Если вы столкнулись со сложностями в организации процесса обслуживания или нуждаетесь в профессиональной оценке состояния ваших форм, наши эксперты готовы помочь. Мы проводим аудит инструментального хозяйства и разрабатываем индивидуальные регламенты ТО. Свяжитесь с нами сегодня для консультации. Также рекомендуем ознакомиться с нашим руководством по выбору вырубных пресс-форм для новых производственных линий.