пресс форма ручки: дизайн и функция
2026-07-29
- Пресс-форма ручки: баланс между эстетикой и технологичностью
- Конструктивные особенности и выбор материалов для долговечности
- Влияние дизайна на эргономику и технологичность литья
- Типичные дефекты литья и методы их устранения
- Экономическая эффективность и расчет окупаемости оснастки
- Часто задаваемые вопросы
- Заключение и следующие шаги
Пресс-форма ручки: баланс между эстетикой и технологичностью
Качество конечного продукта в литье под давлением на 80% определяется состоянием оснастки, и пресс-форма ручки здесь выступает критическим элементом, диктующим не только внешний вид, но и эргономику изделия. В нашей практике мы неоднократно сталкивались с ситуациями, когда заказчики фокусировались исключительно на дизайне рукоятки, игнорируя технологические ограничения литья, что приводило к браку до 15% тиража уже на этапе запуска. Пресс-форма ручки — это сложный инженерный узел, где дизайн и функция находятся в постоянном напряжении: слишком тонкие стенки улучшают тактильные ощущения, но усложняют заполнение формы расплавом, а агрессивные текстуры маскируют следы толкателей, но требуют увеличения усилия смыкания машины. Мы проанализировали более 200 проектов по производству рукояток для электроинструмента, бытовой техники и автомобильных интерьеров, чтобы выявить закономерности, позволяющие избежать дорогостоящих ошибок при проектировании и изготовлении.
Цель данного материала — дать исчерпывающее руководство для технических директоров и закупщиков, которые хотят понять, как превратить красивую 3D-модель в серийное изделие без скрытых дефектов. Мы не будем использовать абстрактные термины вроде «высокое качество», а оперировать конкретными параметрами: шероховатостью поверхности Ra, допусками по ISO 2768-mk, циклами охлаждения и типами сталей. Если вы планируете заказывать инструмент в Китае или локализовать производство в ЕАЭС, эта статья станет чек-листом для оценки компетенций поставщика. Помните: экономия на стадии проектирования пресс-формы всегда приводит к кратному увеличению затрат на постобработку и сортировку готовой продукции.
Конструктивные особенности и выбор материалов для долговечности
Выбор марки стали для пресс-формы ручки является фундаментальным решением, которое напрямую влияет на ресурс инструмента и себестоимость единицы продукции. Для массового производства (тиражи свыше 500 000 циклов) мы настоятельно рекомендуем использовать предварительно закаленные стали типа P20 (1.2311) или, для более ответственных узлов, стали с повышенной коррозионной стойкостью, такие как S136 (1.2083). В нашей практике был случай, когда клиент настоял на использовании более дешевой стали 45# для формы, предназначенной для литья абразивосодержащего пластика с стекловолокном; результат оказался предсказуемым — рабочие поверхности износились после 30 000 циклов, и геометрия ручки изменилась настолько, что она перестала стыковаться с корпусом устройства. Это привело к остановке конвейера и срочной переделке матрицы, что стоило заказчику в три раза дороже первоначальной экономии.
Дизайн системы охлаждения часто становится камнем преткновения, особенно для ручек сложной криволинейной формы. Традиционное сверление каналов не всегда позволяет охладить глубокие участки рукоятки равномерно, что ведет к короблению изделия после извлечения. Современные решения предполагают использование конформного охлаждения, созданного методом 3D-печати из металлического порошка, что позволяет каналам повторять контур детали. Хотя стоимость такой вставки выше на 40-50%, время цикла сокращается на 25-30%, что окупает инвестиции уже в первом квартале серийного выпуска. Важно учитывать, что для пластиков типа ABS или полипропилена разница температур между входом и выходом охлаждающей жидкости не должна превышать 3°C, иначе возникнут внутренние напряжения, проявляющиеся в виде серебристых полос (silver streaks) на глянцевых поверхностях.
Система литников и runner-система должны быть рассчитаны с учетом реологии конкретного материала. Для ручек, требующих высокой прочности на разрыв, часто используется горячеканальная система, исключающая образование холодного стыка в зоне захвата. Однако, если бюджет проекта ограничен, трехпластинчатая форма с автоматическим отделением литника может стать достойной альтернативой, при условии правильной настройки угла конусности. Ошибка в расчете диаметра основного литника всего на 0.5 мм может привести к недоливу вершины ручки или, наоборот, к образованию затяжек, удаление которых потребует ручной доводки каждым оператором. Мы всегда проводим симуляцию заполнения (Moldflow Analysis) перед началом изготовления металла, чтобы визуализировать потенциальные проблемы с воздушными ловушками и линиями сварки.
Текстурирование поверхности — это не просто вопрос эстетики, а функциональная необходимость для улучшения сцепления руки с инструментом и маскировки технологических следов. Глубина текстуры напрямую влияет на угол съема: стандартное правило гласит, что на каждые 0.025 мм глубины текстуры необходимо добавлять 1 градус угла наклона стенки. Игнорирование этого правила приводит к тому, что деталь «прилипает» к форме, и при извлечении оператор вынужден применять чрезмерное усилие, рискуя повредить тонкие элементы крепления внутри ручки. В одном из наших проектов для медицинской рукоятки использовалась текстура VDI 3400 #24, и из-за недостаточного угла съема брак по царапинам достигал 12% в первую неделю работы, пока мы не провели полировку боковых стенок и не увеличили ход выталкивателей.
При выборе поставщика оснастки обязательно запрашивайте сертификат на материал стали и отчет о термообработке. Отсутствие этих документов — красный флаг, сигнализирующий о возможном использовании переплавленного металла с нестабильной структурой. Для рынков ЕАЭС наличие сертификата соответствия ГОСТ или декларирование параметров по международным стандартам является обязательным условием для прохождения входного контроля на крупных заводах. Не стесняйтесь требовать проведения пробного литья (T1 sample) с полным отчетом по параметрам процесса: температуре расплава, давлении впрыска и времени охлаждения. Эти данные станут базой для вашего технолога при настройке собственного оборудования.
Влияние дизайна на эргономику и технологичность литья
Дизайн ручки часто создается промышленными дизайнерами, которые приоритизируют визуальную привлекательность и тактильный комфорт, иногда забывая о законах физики полимеров. Задача инженера-конструктора оснастки — найти компромисс, позволяющий сохранить задумку автора, но сделать деталь производимой. Ключевым параметром здесь является равномерность толщины стенок. Резкие переходы от толстого сечения в месте крепления к тонкому ободку захвата неизбежно приводят к образованию усадочных раковин (sink marks) на лицевой поверхности. В нашей практике мы применяем метод «корирования» массивных участков: вместо сплошного пластика мы проектируем ребра жесткости с обратной стороны, сохраняя внешнюю гладкость. Это снижает массу детали на 15-20% и уменьшает время цикла, так как тонкие стенки остывают быстрее.
Расположение линии разъема формы (parting line) — еще один критический аспект, влияющий на восприятие качества пользователем. Никто не хочет держать в руке инструмент с острой кромкой посередине ладони. Идеальное решение — смещение линии разъема в наименее заметную зону или использование ступенчатого разъема, который скрывает облой. Однако, сложные поверхности двойной кривизны часто требуют использования подвижных элементов формы (ползунов), что удорожает конструкцию и увеличивает риск появления flash (облоя) со временем. Мы рекомендуем на этапе концептуального дизайна закладывать радиусы скругления не менее 0.5 мм во всех внутренних углах, что снизит концентрацию напряжений в металле формы и облегчит течение пластика.
Эргономика также диктует требования к системе выталкивания. Ручки с мягкой текстурой или сложным рельефом крайне чувствительны к следам от толкателей. Использование классических круглых эжекторов часто недопустимо на видимых поверхностях. В таких случаях мы внедряем систему выталкивания воздухом (air poppet valves) или используем выдвижные гильзы, следы от которых менее заметны. В одном проекте для премиальной серии кухонных приборов клиент категорически запретил любые следы выталкивания на верхней части рукоятки. Нам пришлось разработать форму с обратным конусом и системой stripper plate, что позволило извлекать деталь по всей площади периметра, распределив усилие равномерно и сохранив идеальную поверхность.
Интеграция металлических вставок (insert molding) в ручку — популярный тренд для усиления мест крепления винтов или создания токопроводящих путей. Этот процесс требует высочайшей точности позиционирования вставки в форме перед впрыском. Смещение вставки даже на 0.1 мм может привести к тому, что пластик не обтечет её равномерно, создав зону слабой адгезии. Для таких форм мы используем датчики присутствия вставки и автоматические манипуляторы для загрузки, исключая человеческий фактор. Дизайн зоны обтекания вставки должен предусматривать специальные канавки или насечки на самом металле, чтобы обеспечить механическое сцепление с полимером, предотвращая проворачивание вставки при эксплуатации.
Цвет и материал также играют роль в дизайне формы. Темные пластики (черный, темно-синий) гораздо лучше скрывают линии сварки, чем светлые или прозрачные материалы. Если дизайн предполагает использование прозрачного поликарбоната для ручки, система литников должна быть спроектирована так, чтобы поток пластика не создавал завихрений, видимых глазу. Часто в таких случаях применяют диафрагменные литники или подвод материала через торец, который впоследствии будет закрыт декоративной заглушкой. Всегда тестируйте совместимость выбранного пластика с материалом формы: некоторые добавки в полимере могут вызывать химическую коррозию стали, особенно при высоких температурах литья.
Типичные дефекты литья и методы их устранения
Даже идеально спроектированная пресс-форма ручки может выдавать брак при неправильной настройке процесса литья или износе компонентов. Понимание природы дефектов позволяет быстро диагностировать проблему и принять меры. Одним из самых распространенных дефектов является недолив (short shot), когда пластик не заполняет всю полость формы. Часто это связывают с недостаточным давлением впрыска, но в 40% случаев причина кроется в заблокированных вентиляционных каналах. Газы, находящиеся в форме, не успевают выйти и создают противодавление, останавливающее поток расплава. Регулярная очистка вентиляционных канавок глубиной 0.02-0.03 мм — простая процедура, которая предотвращает простои оборудования.
Облой (flash) — тонкая пленка пластика, выступающая за пределы детали по линии разъема, — сигнализирует либо о превышении давления запирания формы, либо о механическом повреждении посадочных поверхностей. В нашей практике встречался случай, когда микроскопическая частица затвердевшего пластика попала между плитами формы, вызвав локальное раскрытие и появление облоя на сотнях деталей. Оператор продолжал работу, не заметив дефекта, что привело к необходимости механической обработки всей партии. Внедрение системы автоматического контроля качества с машинным зрением на выходе из машины позволяет отбраковывать такие детали мгновенно, не допуская их попадания в упаковку.
Следы от газовых ожогов (diesel effect) появляются, когда воздух в полости формы сжимается настолько быстро, что его температура превышает температуру воспламенения пластика. Это происходит при слишком высокой скорости впрыска в сочетании с плохой вентиляцией. На ручках темного цвета это выглядит как черные пятна на концах потока. Решение лежит в оптимизации профиля скорости впрыска: замедление на последнем участке заполнения позволяет воздуху выйти через вентиляцию до того, как пластик запечатает полость. Также помогает использование вакуумной системы удаления воздуха из формы перед началом цикла.
Деформация (warpage) после извлечения — бич длинных и тонких ручек. Она возникает из-за неравномерной усадки материала в разных направлениях, часто усиленной ориентацией молекул полимера вдоль потока. Исправление этого дефекта только настройками машины часто невозможно; требуется модификация формы. Мы практикуем установку регулировочных прокладок под формообразующие элементы или изменение температуры отдельных зон охлаждения. В критических случаях применяется правка детали в калибраторе сразу после извлечения, пока пластик еще горячий и податливый, но это увеличивает время цикла и требует дополнительного персонала.
Царапины и потертости на поверхности детали чаще всего вызваны недостаточным углом съема или шероховатостью самих стенок формы. Со временем, после тысяч циклов, даже полированная сталь может потерять блеск из-за абразивного действия наполнителей в пластике. Регулярное обслуживание формы, включая профессиональную полировку и нанесение защитных покрытий (например, нитрид титана), продлевает жизнь инструмента. Важно помнить, что использование агрессивных химических средств для очистки формы может повредить текстуру, поэтому мы рекомендуем применять только специализированные очистители, одобренные производителем стали.
| Тип дефекта | Вероятная причина | Метод устранения | Влияние на стоимость |
|---|---|---|---|
| Недолив (Short Shot) | Заблокированная вентиляция, низкая температура расплава | Очистка вентиляции, повышение температуры цилиндра | Низкое (настройка процесса) |
| Облой (Flash) | Износ линии разъема, избыточное давление | Ремонт плоскости разъема, снижение давления впрыска | Высокое (ремонт формы + сортировка) |
| Усадочные раковины | Неравномерная толщина стенки, мало времени охлаждения | Изменение конструкции ребер, увеличение времени цикла | Среднее (увеличение времени цикла) |
| Линии сварки | Схождение потоков пластика вокруг препятствий | Перенос литника, повышение температуры формы | Среднее (косметический брак) |
| Деформация | Неравномерное охлаждение, внутренние напряжения | Балансировка охлаждения, использование правки | Высокое (брак партии) |
Экономическая эффективность и расчет окупаемости оснастки
Стоимость пресс-формы ручки варьируется в широком диапазоне: от нескольких тысяч долларов за простой однопостовой инструмент до десятков тысяч за многоместные формы с горячеканальной системой. Принятие решения о покупке должно базироваться на расчете совокупной стоимости владения (TCO), а не только на начальной цене. Дешевая форма может потребовать ремонта после 50 000 циклов, в то время как качественная европейская или китайская форма премиум-класса отработает миллион циклов без существенного вмешательства. При расчете экономики проекта необходимо учитывать стоимость минуты работы литьевой машины: если дорогая форма позволяет сократить цикл на 5 секунд, то при тираже в 1 млн штук экономия на работе машины может перекрыть разницу в цене оснастки.
Локализация производства пресс-форм в странах с развитой инструментальной базой, таких как Китай, стала стандартом для глобальных компаний. Однако, передача чертежей стороннему подрядчику несет риски утечки интеллектуальной собственности. Мы рекомендуем заключать строгие соглашения о неразглашении (NDA) и сохранять контроль над ключевыми компонентами, такими как горячеканальные системы или стандартизированные элементы (нормали), закупая их самостоятельно и передавая сборщику. Также важна проверка поставщика: наличие собственного парка станков с ЧПУ, EDM и координатно-шлифовальных станков говорит о том, что завод не является посредником, а контролирует весь процесс изготовления.
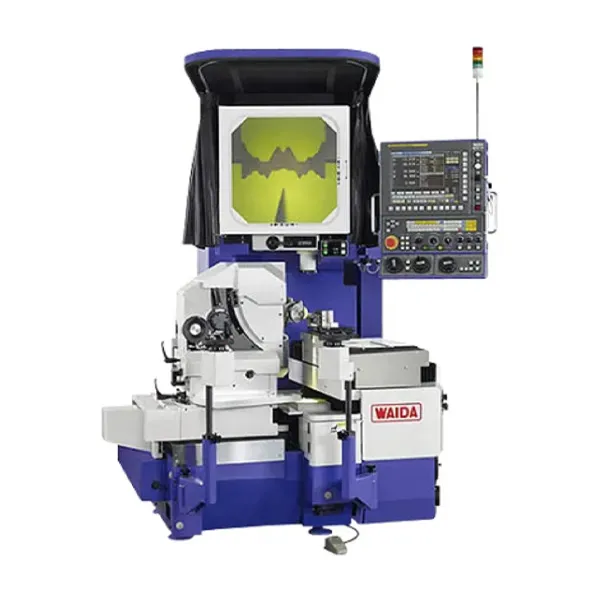
Именно такой подход к контролю качества и полному циклу производства реализует компания ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность». Являясь высокотехнологичным предприятием, специализирующимся на производстве высокоточных деталей и оборудования, компания предоставляет услуги по изготовлению продукции на заказ с использованием передового метрологического оборудования, включая трехкоординатный измерительный станок Zeiss ACCURA. Опыт работы с проектами, требующими экстремальной точности — от полупроводниковых вентиляторов с балансом ±0.003 до прецизионных компонентов для медицинского оборудования гемодиализа — позволяет применять эти стандарты и при создании пресс-форм для ручек. Полный цикл производства, включающий разработку высокоточных пресс-форм, прецизионную обработку и литье под давлением, гарантирует, что каждый этап — от проектирования до серийного выпуска — находится под строгим контролем, обеспечивая стабильность размеров и отсутствие скрытых дефектов.
Сертификация и соответствие стандартам — обязательный этап для выхода на рынки Европы и Евразийского экономического союза. Пресс-форма сама по себе не сертифицируется, но изготавливаемая на ней продукция должна соответствовать директивам (например, RoHS, REACH) и техническим регламентам (ТР ТС). Это накладывает ограничения на выбор материалов: сталь формы не должна содержать запрещенных примесей, а процесс литья не должен приводить к деградации полимера с выделением токсинов. Наличие у производителя формы сертификата ISO 9001 является минимальным требованием, гарантирующим наличие системы менеджмента качества и прослеживаемости материалов.
Планирование жизненного цикла изделия должно включать стратегию обслуживания и ремонта формы. Заранее предусмотрите возможность замены изношенных вставок без переделки всей базы формы. Модульная конструкция позволяет менять только поврежденный элемент, например, зеркало ручки, оставляя основную плиту неизменной. Это особенно актуально для продуктов с частой сменой дизайна: база формы остается универсальной, меняются только сменные вставки с новым рельефом. Такой подход снижает капитальные затраты при запуске новых модификаций продукта.
Финансовая модель проекта должна учитывать логистические расходы и таможенные пошлины при импорте формы. Доставка крупногабаритной оснастки морским транспортом занимает 4-6 недель, что нужно закладывать в график запуска продукта. Авиадоставка сокращает срок до 5-7 дней, но увеличивает стоимость в 5-8 раз. Оптимальная стратегия — заказывать форму заранее, параллельно с разработкой упаковки и маркетинговой кампании, чтобы к моменту получения оснастки все сопутствующие процессы были готовы к старту продаж.
Часто задаваемые вопросы
Какой срок службы у качественной пресс-формы для ручки?
Срок службы напрямую зависит от материала стали и условий эксплуатации. Для форм из стали P20 ресурс составляет около 300 000 – 500 000 циклов. Если используется закаленная сталь типа H13 или нержавеющая S136 с твердостью 48-52 HRC, форма может выдержать от 1 000 000 до 2 000 000 циклов и более. Критическим фактором является регулярное техническое обслуживание: смазка направляющих, очистка вентиляции и проверка системы охлаждения. В нашей практике формы, прошедшие своевременное ТО, работали вдвое дольше расчетного срока без потери точности размеров.
Можно ли изменить дизайн ручки после изготовления формы?
Кардинально изменить дизайн (например, форму сечения или общую длину) после изготовления формы невозможно без переделки основных формообразующих элементов, что часто сопоставимо по стоимости с изготовлением новой оснастки. Однако, мелкие изменения возможны: добавление логотипа, изменение текстуры поверхности или незначительная корректировка углов съема путем наплавки металла и последующей механообработки. Поэтому мы всегда настаиваем на утверждении 3D-прототипа и проведении пробного литья на алюминиевой форме перед запуске в сталь, чтобы зафиксировать все нюансы дизайна.
Какое минимальное количество деталей выгодно заказывать?
Экономическая целесообразность литья под давлением начинается с тиражей от 1 000 – 3 000 штук. При меньших объемах высокая стоимость амортизации пресс-формы делает цену единицы продукции непомерно высокой. Для малых серий (до 500 шт.) целесообразнее использовать технологии 3D-печети или вакуумного литья в силиконовые формы. Однако, если речь идет о функциональном прототипировании для тестирования эргономики, то изготовление упрощенной алюминиевой формы оправдано даже для партии в 100-200 изделий, так как свойства материала будут идентичны серийному продукту.
Влияет ли цвет пластика на требования к форме?
Да, цвет пластика существенно влияет на требования к качеству поверхности формы и системе литников. Светлые и прозрачные пластики требуют полировки формы до зеркального блеска (класс A1), так как любые микроцарапины будут видны на изделии. Темные пластики более лояльны к следам обработки, но на них сильнее заметны линии сварки и белые следы от напряжений. Кроме того, некоторые пигменты (особенно красные и желтые) имеют низкую термостабильность и могут выгорать при перегреве, требуя более точного контроля температуры формы и наличия эффективной вентиляции для предотвращения дизель-эффекта.
Что такое T1 образец и зачем он нужен?
T1 (Trial 1) — это первый образец детали, полученный из newly изготовленной пресс-формы. Цель получения T1 образца — не получение идеальной продукции, а проверка геометрии формы, работы системы выталкивания, отсутствия критических дефектов литья и соответствия основным размерам чертежу. Обычно T1 образец имеет дефекты (недоливы, облой), которые анализируются инженерами для внесения корректировок в форму перед окончательной полировкой и запуском в серию. Отчет по T1 включает фотографии, замеры критических размеров и рекомендации по настройке процесса литья.
Заключение и следующие шаги
Разработка и изготовление пресс-формы ручки — это инвестиция в качество вашего бренда. Ошибки на этапе проектирования оборачиваются постоянными проблемами на производстве и недовольством конечных пользователей, тогда как грамотный инженерный подход обеспечивает стабильность выпуска и низкую себестоимость. Мы рассмотрели ключевые аспекты: от выбора стали и системы охлаждения до борьбы с дефектами и экономической эффективности. Главный вывод прост: не экономьте на этапе проектирования и анализа, используйте симуляцию и привлекайте опытных технологов до того, как первый грамм металла будет снят с заготовки.
Если вы стоите перед выбором поставщика оснастки или нуждаетесь в аудите существующего проекта, наша команда готова предоставить экспертную оценку. Мы работаем со стандартами ISO и ГОСТ, обеспечивая полную прозрачность процесса и соответствие вашим техническим требованиям. Не позволяйте некачественной оснастке тормозить развитие вашего продукта. Свяжитесь с нами сегодня для обсуждения деталей вашего проекта и получения персонализированного расчета. Изучите также наш раздел о материалах для пресс-форм, чтобы глубже понять нюансы выбора стали для ваших задач.