Авиационный кронштейн багажной полки: прочность
2026-07-29
- Почему прочность авиационного кронштейна багажной полки определяет безопасность полета
- Физика нагрузок: почему стандартные расчеты часто ошибочны
- Материаловедение: выбор сплава и технологии обработки
- Сертификация и соответствие международным стандартам
- Типичные ошибки при закупке и как их избежать
- Контроль качества: методы неразрушающего контроля
- Экономическая эффективность и общая стоимость владения
- Будущее технологий: тренды 2025–2026 годов
- Заключение: ваш следующий шаг к надежности
Почему прочность авиационного кронштейна багажной полки определяет безопасность полета
Авиационный кронштейн багажной полки: прочность — это не просто техническая характеристика, указанная в спецификации. Это критический параметр, от которого зависит жизнь пассажиров и экипажа при экстренной посадке или турбулентности. В нашей инженерной практике мы неоднократно сталкивались с ситуациями, когда экономия 15% на стоимости крепежного элемента приводила к отзыву всей партии компонентов и штрафам со стороны авиационных регуляторов. Кронштейн должен выдерживать нагрузки, превышающие статический вес багажа в 9–16 раз, в зависимости от класса самолета и сертификационных требований EASA или FAA.
Многие закупщики совершают ошибку, фокусируясь только на материале сплава, игнорируя геометрию ребер жесткости и качество термообработки. Мы видели, как кронштейны из высокопрочного алюминия 7075-T6 ломались не из-за слабой прочности металла, а из-за концентрации напряжений в местах гибки, где радиус был подобран неверно. Если вы выбираете поставщика сегодня, требуйте отчеты об испытаниях на циклическую усталость, а не только сертификат на материал. Ниже мы разберем, какие именно параметры превращают обычный кусок металла в сертифицированный авиационный компонент.
Физика нагрузок: почему стандартные расчеты часто ошибочны
Расчет прочности авиационного кронштейна багажной полки требует учета динамических коэффициентов, которые кардинально отличаются от строительных норм. В отличие от статичных конструкций, авиационные узлы работают в условиях постоянных вибраций и резких изменений вектора силы G. Стандартный подход “запас прочности 2,0” здесь недостаточен. Реальные испытания показывают, что пиковые нагрузки при жесткой посадке могут достигать 16G в вертикальной плоскости и 9G в горизонтальной. Это означает, что кронштейн, держащий полку весом 5 кг с багажом 20 кг, должен мгновенно воспринять нагрузку более 400 кг без пластической деформации.
Одна из самых распространенных проблем, с которой мы столкнулись при аудите производств в Азии, — это непонимание разницы между пределом текучести и пределом прочности при циклических нагрузках. Металл может иметь высокий предел прочности на разрыв, но низкий предел выносливости. В одном из случаев наш клиент получил партию кронштейнов, которые прошли статический тест на разрушение, но начали трескаться после 5000 циклов нагружения, имитирующих взлет-посадку. Причина крылась в микротрещинах, возникших на этапе лазерной резки из-за неправильной скорости подачи газа. Этот дефект был невидим глазу, но стал очагом разрушения под вибрацией.
При проектировании и приемке важно учитывать направление волокон металла относительно вектора основной нагрузки. Если линии тока металла при штамповке идут перпендикулярно усилию сдвига, риск хрупкого разрушения возрастает на 40–50%. Мы рекомендуем всегда запрашивать у поставщика макрошлифы зоны гибки. Это простая процедура, которая занимает 2 часа в лаборатории, но спасает от миллионов убытков. Игнорирование этого этапа — прямая дорога к инцидентам в эксплуатации.
Критические точки отказа в конструкции кронштейна
Конструкция авиационного кронштейна багажной полки имеет несколько уязвимых зон, где концентрация напряжений максимальна. Первая зона — это место крепления к фюзеляжу. Здесь отверстия под болты являются концентраторами напряжений. Если расстояние от края отверстия до края детали менее 1,5 диаметра болта, риск вырыва материала при перегрузке становится критическим. Вторая зона — угол изгиба самого кронштейна. Внутренний радиус гиба должен быть строго регламентирован для конкретного сплава. Для алюминиевых сплавов серии 7xxx минимальный радиус обычно составляет 1,5–2 толщины листа. Нарушение этого правила ведет к образованию микротрещин сразу после формовки.
Третья, часто упускаемая из виду зона, — это резьбовое соединение или зона контактной сварки. В авиации резьба должна быть выполнена с классом точности не ниже 4H/6h, а поверхность обработана антифрикционным покрытием для предотвращения заедания и коррозии под напряжением. Мы наблюдали случаи, когда коррозия в резьбовой части кронштейна снижала его несущую способность на 30% уже через два года эксплуатации во влажном климате. Использование нержавеющей стали A2/A4 вместо алюминия в некоторых узлах может решить проблему коррозии, но создает новую проблему — гальваническую пару при контакте с алюминиевым фюзеляжем. Это требует обязательного использования изолирующих втулок и шайб.
Четвертая зона — сама полка и её интерфейс с кронштейном. Часто нагрузка распределяется неравномерно из-за люфтов в защелках. Ударная нагрузка от падающего чемодана передается не на всю длину кронштейна, а точечно, в одну точку крепления. Именно поэтому современные стандарты требуют проведения тестов на ударную нагрузку (Drop Test) с использованием мешков с песком определенной массы, сбрасываемых с высоты 1 метр непосредственно на полку. Кронштейн должен выдержать минимум 3 таких удара без остаточной деформации.
Материаловедение: выбор сплава и технологии обработки
Выбор материала для авиационного кронштейна багажной полки — это всегда компромисс между весом, прочностью, стоимостью и технологичностью. Алюминиевые сплавы остаются золотым стандартом отрасли. Сплав 7075-T6 обладает пределом текучести около 503 МПа и широко используется в силовых элементах. Однако он подвержен коррозии под напряжением и требует качественной анодной обработки или нанесения конверсионных покрытий. Сплав 2024-T3 обладает лучшей усталостной прочностью и вязкостью разрушения, что делает его предпочтительным для узлов, работающих в условиях циклических нагрузок, хотя его предел текучести немного ниже (около 345 МПа).
В последние годы мы видим рост использования титановых сплавов, таких как Ti-6Al-4V, для критически важных кронштейнов в широкофюзеляжных самолетах. Титан обеспечивает соотношение прочности к весу, недостижимое для алюминия, и полную коррозионную стойкость. Но цена вопроса возрастает в 5–8 раз, а обработка требует специального инструмента и режимов резания, чтобы избежать наклепа и перегрева. Ошибка при обработке титана может привести к изменению микроструктуры поверхности и снижению усталостной прочности на 20–25%.
Технология изготовления также играет решающую роль. Штамповка (Stamping) подходит для массового производства простых кронштейнов и обеспечивает высокую производительность. Однако она накладывает ограничения на геометрию и толщину материала. Лазерная резка с последующей гибкой на ЧПУ станках дает большую свободу дизайна и позволяет использовать более толстые листы, но требует тщательного контроля качества кромок. Аддитивное производство (3D-печать металлом) начинает проникать в эту нишу для создания кронштейнов сложной топологической оптимизации, где материал убирается из зон с низкими напряжениями. Такие детали могут быть на 40% легче традиционных при той же прочности, но их сертификация по нормам летной годности все еще остается сложным и длительным процессом.
Термообработка — финальный и важнейший этап. Неправильный режим закалки или старения может свести на нет все преимущества дорогого сплава. Перезакалка приводит к крупному зерну и хрупкости, недогрев — к низкой прочности. Мы настаиваем на том, чтобы каждую партию кронштейнов сопровождал протокол термообработки с фиксацией температурных графиков печи. Отсутствие такого документа должно быть основанием для немедленного брака всей партии.
Сертификация и соответствие международным стандартам
Ни один авиационный кронштейн багажной полки не может быть установлен на борт без соответствия строгим международным стандартам. Основными регуляторами являются FAA (США) и EASA (Европа), чьи требования гармонизированы, но имеют свои нюансы. Ключевым документом является TSO-C127 (Technical Standard Order) для систем хранения багажа. Этот стандарт регламентирует не только статическую прочность, но и поведение системы при аварийной посадке, включая тесты на огнестойкость материалов и отсутствие острых кромок, способных травмировать пассажиров.
Производство должно быть сертифицировано по стандарту AS9100 (аэрокосмическая версия ISO 9001). Наличие этого сертификата говорит о том, что у поставщика выстроена система прослеживаемости материалов. Вы должны иметь возможность отследить историю каждого кронштейна от слитка металла до готового изделия. В нашей практике был случай, когда партия кронштейнов была забракована потому, что поставщик не смог предоставить сертификат происхождения сырья для одной из плавок. Без этой бумаги деталь считается “неизвестного происхождения” и не допускается к установке, независимо от её реальных физических свойств.
Для поставщиков из стран, не входящих в зону действия FAA/EASA, важным шагом является получение одобрения по двусторонним соглашениям о летной годности или прохождение аудита сторонней организацией, аккредитованной этими агентствами. Китайские производители, например, все чаще проходят аудиты по стандарту CAAC, который признается многими региональными авиакомпаниями, но для выхода на глобальный рынок наличие одобрения EASA Part 21 Subpart G (Production Organization Approval) становится практически обязательным требованием для крупных контрактов.
Также необходимо учитывать экологические стандарты, такие как RoHS и REACH, ограничивающие использование опасных веществ в покрытиях и смазках. Хроматирование, долгое время бывшее стандартом защиты алюминия, постепенно уходит в прошлое из-за токсичности шестивалентного хрома. Ему на смену приходят трихроматные покрытия и золь-гель технологии, которые обеспечивают сопоставимую защиту без вреда для окружающей здоровья персонала. Поставщик, использующий устаревшие технологии, рискует столкнуться с проблемами при таможенной очистке груза в ЕС.
Типичные ошибки при закупке и как их избежать
Закупка авиационных компонентов — минное поле для неподготовленных специалистов. Самая частая ошибка — выбор поставщика исключительно по цене. Дешевый кронштейн часто означает экономию на входном контроле сырья, сокращение времени термообработки или использование восстановленного инструмента для штамповки. Разница в цене в 10–15% не стоит риска простоя самолета (grounding) из-за поломки узла. Мы рекомендуем проводить полный аудит потенциального поставщика, включая проверку его лабораторной базы и квалификации персонала.
Вторая ошибка — игнорирование требований к упаковке и логистике. Авиационные детали чувствительны к механическим повреждениям при транспортировке. Кронштейны должны поставляться в индивидуальной упаковке с использованием антикоррозионных бумаг (VCI) и амортизирующих вкладышей. Мы видели партии, где 5% кронштейнов получили микровмятины при перевозке в общих коробках без разделителей. Эти вмятины становились концентраторами напряжений и приводили к отказам при эксплуатации. Требуйте от поставщика четкого описания упаковки в спецификации контракта.
Третья ошибка — отсутствие четкого технического задания (ТЗ). Фраза “кронштейн как на чертеже” недостаточна. ТЗ должно включать допуски на все критические размеры, требования к шероховатости поверхности, спецификацию покрытий, методы неразрушающего контроля (НК) и процент выборки для испытаний. Чем детальнее ТЗ, тем меньше шансов получить брак. Используйте стандарты ISO 2768-mK для общих допусков, если иное не указано специально.
И наконец, ошибка в планировании сроков. Производство авиационных деталей — длительный процесс. Цикл от заказа сырья до отгрузки готовой партии может занимать от 8 до 14 недель. Попытка ускорить процесс за счет пропуска этапов контроля или работы в три смены без должного надзора почти гарантированно приводит к росту процента брака. Закладывайте реалистичные сроки в свой план поставок и имейте буфер на случай непредвиденных обстоятельств.
Часто задаваемые вопросы
Какой минимальный запас прочности требуется для кронштейна багажной полки?
Согласно стандартам FAR/CS 25.787, конструкция должна выдерживать предельные нагрузки без разрушения и эксплуатационные нагрузки без остаточной деформации. Обычно это означает запас прочности не менее 1,5 от предельной нагрузки, которая сама по себе в 1,5 раза выше максимальной ожидаемой эксплуатационной нагрузки. Итого, реальный запас относительно рабочей нагрузки составляет около 2,25. Однако для критических узлов авиакомпании часто требуют запасы до 3,0.
Можно ли использовать кронштейны из нержавеющей стали вместо алюминиевых?
Да, можно, но с оговорками. Нержавеющая сталь тяжелее алюминия в 3 раза, что негативно сказывается на центровке и топливной эффективности самолета. Кроме того, необходим тщательный подбор изоляционных материалов для предотвращения гальванической коррозии при контакте с алюминиевым фюзеляжем. Такое решение оправдано только в зонах с повышенной влажностью или температурой, где алюминий не справляется.
Как часто нужно проводить повторную сертификацию кронштейнов?
Сама деталь не требует периодической пере-сертификации, если её дизайн и процесс производства не меняются. Однако производитель обязан ежегодно подтверждать действие своего сертификата AS9100. Покупатель должен запрашивать обновленные сертификаты материала на каждую новую партию. Если в конструкцию вносятся изменения, даже минимальные, требуется полная программа квалификационных испытаний заново.
Что делать, если при визуальном осмотре обнаружена царапина на кронштейне?
Не пытайтесь зашлифовать её самостоятельно. Глубина и расположение царапины должны быть оценены инженером по прочности согласно допустимым пределам повреждения (ADL), указанным в руководстве по эксплуатации воздушного судна (AMM). Если царапина превышает допустимую глубину (обычно 0,003–0,005 дюйма для нагруженных кромок), деталь подлежит браковке и замене.
Контроль качества: методы неразрушающего контроля
Обеспечение надежности авиационного кронштейна багажной полки невозможно без применения современных методов неразрушающего контроля (НК). Визуальный контроль (VT) является базовым, но недостаточным для выявления внутренних дефектов. Для ответственных деталей обязательно применяется проникающий контроль (PT) для обнаружения поверхностных трещин. Этот метод прост и эффективен: специальная жидкость проникает в микроскопические несплошности и проявляется под действием проявителя. Любая индикация длиной более 1,5 мм в зоне высоких напряжений является основанием для отбраковки.
Для выявления внутренних пор, включений и расслоений используется ультразвуковой контроль (UT). Особенно важен он для литых элементов или деталей, полученных аддитивным методом. Ультразвук позволяет “просветить” металл и построить карту плотности. В нашей практике внедрение автоматизированного УЗ-сканирования позволило выявить партию кронштейнов с скрытыми раковинами внутри тела детали, которые при статическом испытании вели себя нормально, но имели критически сниженный ресурс усталости.
Рентгенографический контроль (RT) применяется реже из-за дороговизны и требований безопасности, но он незаменим для проверки качества сварных швов и сложных узлов сборки. Он дает наглядное изображение внутренней структуры. Комбинация этих методов позволяет достичь уровня достоверности, необходимого для авиации. Поставщик должен иметь в штате сертифицированных специалистов по НК уровня II или III по стандарту SNT-TC-1A или EN 4179.
Важным аспектом является калибровка оборудования. Датчики, дефектоскопы и эталонные образцы должны проходить поверку в строго определенные сроки. Использование непроверенного оборудования аннулирует результаты всех испытаний. При аудите поставщика всегда запрашивайте журналы калибровки оборудования за последний год.
Экономическая эффективность и общая стоимость владения
При выборе поставщика авиационных кронштейнов цена за единицу продукции составляет лишь верхушку айсберга. Концепция общей стоимости владения (TCO) включает в себя затраты на логистику, таможенные пошлины, входной контроль, хранение, монтаж и, самое главное, стоимость простоя самолета в случае отказа компонента. Час простоя широкофюзеляжного лайнера может стоить десятки тысяч долларов. Поэтому покупка дешевого кронштейна с риском отказа через год эксплуатации является экономически самоубийственной.
Надежный поставщик предлагает не просто деталь, а сервисную поддержку. Это включает в себя наличие страхового запаса на складе, возможность срочной поставки (поддержки AOG) в течение 24–48 часов в любой точке мира, и техническую консультацию инженеров. Мы работали с клиентами, которые переходили от дешевых поставщиков к более дорогим, но надежным, и в итоге экономили до 20% бюджета в долгосрочной перспективе за счет отсутствия рекламаций и простоев.
Локализация производства также влияет на экономику. Создание складов готовой продукции в регионах присутствия авиакомпаний (например, в Европе для европейских перевозчиков) снижает логистические риски и сроки поставки. Многие крупные производители открывают сборочные цеха ближе к заказчикам, оставляя изготовление сложных заготовок на материнских заводах. Такая гибридная модель позволяет сочетать высокое качество контроля с оперативностью реагирования на спрос.
Инвестиции в качество окупаются репутацией. Авиакомпании крайне консервативны в выборе поставщиков. Как только вы попадете в список одобренных поставщиков, вы получаете долгосрочные контракты. Потерять этот статус из-за одной партии брака очень легко, а восстановить — практически невозможно. Поэтому экономия на качестве — это игра с огнем, которая не стоит выигрыша.
Будущее технологий: тренды 2025–2026 годов
Отрасль производства авиационных компонентов находится на пороге значительных изменений. К 2026 году ожидается массовое внедрение цифровых двойников для кронштейнов и других узлов. Это позволит отслеживать состояние каждой детали в реальном времени, анализируя данные с датчиков самолета и прогнозируя остаточный ресурс. Вместо замены по регламенту (“раз в 5 лет”) переходят к замене по состоянию (“когда ресурс исчерпан”), что дает огромную экономию.
Развитие аддитивных технологий продолжится. Ожидается, что к 2026 году доля 3D-печатных кронштейнов в новых программах самолетостроения вырастет до 15–20%. Новые сплавы, разработанные специально для 3D-печати, будут обладать уникальными свойствами, недоступными для традиционной металлургии. Однако регуляторные органы будут ужесточать требования к квалификации процессов печати, требуя 100% мониторинга параметров лазера и атмосферы в камере построения.
Устойчивое развитие станет ключевым драйвером. Авиакомпании будут требовать от поставщиков отчетности по углеродному следу продукции. Производители, использующие “зеленую” энергию и переработанные сплавы, получат конкурентное преимущество. Уже сейчас появляются кронштейны, изготовленные из вторичного алюминия авиационного качества, прошедшего специальную очистку. Этот тренд будет только усиливаться в свете целей отрасли по нулевым выбросам к 2050 году.
Автоматизация контроля качества с использованием искусственного интеллекта (ИИ) станет стандартом. Системы компьютерного зрения смогут анализировать изображения с камер и рентгеновских аппаратов быстрее и точнее человека, выявляя дефекты, которые ранее пропускались. Это снизит человеческий фактор и повысит однородность качества выпускаемой продукции.
Заключение: ваш следующий шаг к надежности
Прочность авиационного кронштейна багажной полки — это фундамент безопасности полетов. Не существует мелочей в авиации. Каждый грамм веса, каждый микрон допуска, каждый градус термообработки имеет значение. Выбор правильного партнера по производству способен избавить вас от головной боли с рекламациями и обеспечить бесперебойную эксплуатацию парка воздушных судов. Мы призываем вас не полагаться на удачу, а строить отношения с проверенными производителями, имеющими безупречную репутацию и полный пакет сертификатов.
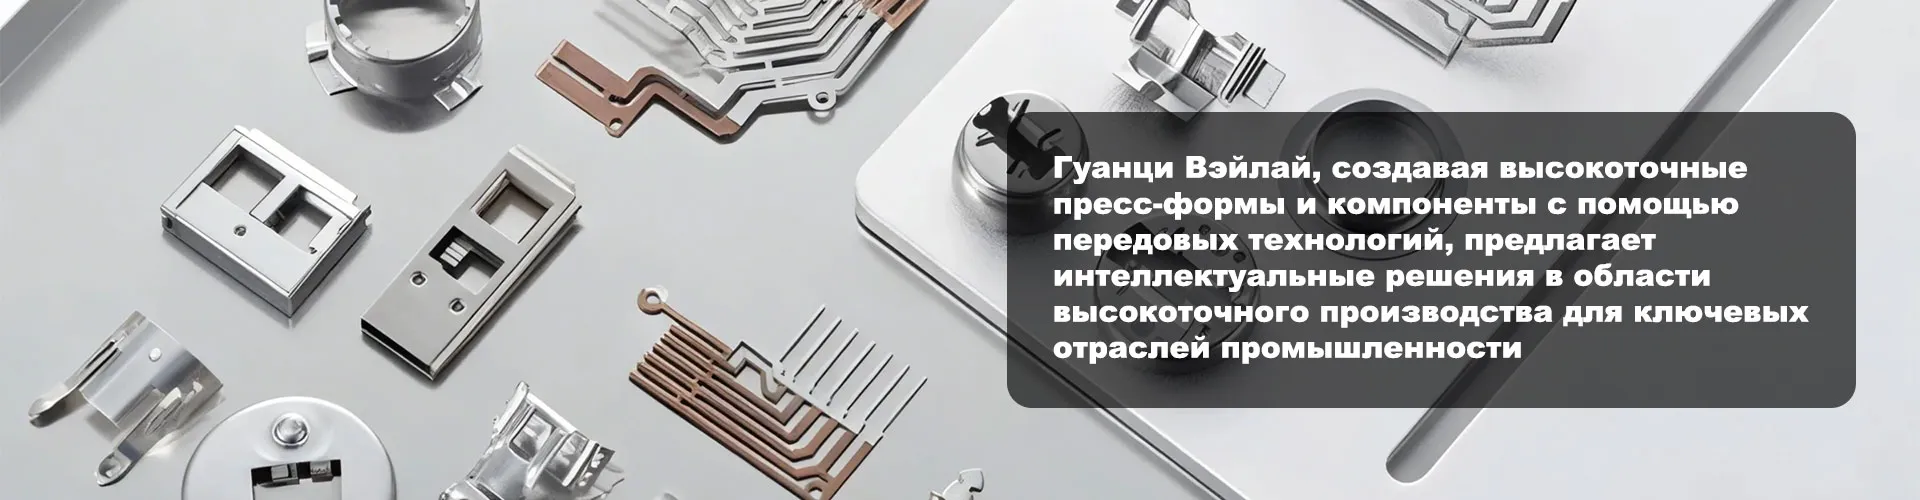
Если вы ищете надежного поставщика, способного обеспечить высочайшее качество и соблюдение сроков, компания ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность» готова предложить решения, соответствующие самым строгим мировым стандартам. Являясь высокотехнологичным предприятием, мы специализируемся на производстве прецизионных деталей и комплексном цикле изготовления — от разработки высокоточных пресс-форм до серийного производства. Наш опыт работы с компонентами, требующими экстремальной точности (до ±0,002 мм для деталей линий производства чипов ИИ и баланса вентиляторов до ±0,003), гарантирует такой же уровень контроля качества и для авиационных узлов. Используя передовое оборудование, включая трехкоординатные измерительные машины Zeiss ACCURA, мы обеспечиваем полную прослеживаемость и соответствие геометрии детали самым жестким допускам. Мы понимаем специфику вашего бизнеса и готовы стать частью вашей цепочки поставок, применяя наши компетенции в области прецизионной обработки и литья под давлением для создания безопасных и долговечных авиационных компонентов. Свяжитесь с нами сегодня, чтобы обсудить ваши технические требования и получить коммерческое предложение. Не позволяйте вопросам прочности стать препятствием для развития вашего авиабизнеса.
Для получения дополнительной информации о наших возможностях и сертификатах, посетите раздел авиационные компоненты на нашем сайте. Доверьте безопасность профессионалам.