Фиксирующие кольца CMP 2026: цена и заводы
2026-08-29
- Почему старые запасы больше не работают: реальность 2026 года
- География производства: кто реально делает кольца в 2026?
- Ценовая политика: от чего зависит стоимость в рублях?
- Технические нюансы: на что смотреть при приемке
- Прогноз рынка: что ждет нас в конце 2026 и в 2027?
- Итоговое резюме: брать или не брать?
Если вы прямо сейчас ищете фиксирующие кольца CMP 2026, пытаясь понять, почему цены скачут как курс рубля в плохой день, а заводы молчат о реальных сроках поставки — вы попали по адресу. Честно говоря, большинство статей в сети пишутся копирайтерами, которые никогда не держали в руках полировальную головку и понятия не имеют, чем отличается химический состав суспензии для 3 нм техпроцесса от того, что использовали пять лет назад. Мы же копнули глубже. В этом материале я не буду продавать вам «успешный успех». Я расскажу, где реально производят эти критические компоненты в условиях санкций, сколько они стоят в рублях с учетом логистики через Турцию или Китай, и почему новая серия 2026 года может стать головной болью для ваших инженеров, если вы не проверите одну специфическую деталь до закупки.
Почему старые запасы больше не работают: реальность 2026 года
Давайте сразу снимем розовые очки. То, что работало на линиях 28 нм или даже 14 нм три года назад, сегодня может убить вашу производительность. Фиксирующие кольца (retaining rings) для систем химико-механической полировки (CMP) — это не просто кусок пластика или композита. Это интерфейс между давлением, химией и механикой. В 2026 году требования к плоскостности пластин достигли абсурда. Любой люфт, любая микро-деформация кольца приводит к неравномерному снятию слоя.
Вы можете спросить: «Ну и что, купим старые модели, они же дешевле?». Ошибка. Новые slurries (суспензии) стали агрессивнее. Материалы колец эволюционировали вслед за ними. Если вы поставите кольцо из материала образца 2023 года в машину, работающую с новейшей керамической суспензией для памяти HBM3E, вы получите ускоренный износ. И не просто износ. Вы получите изменение геометрии зоны контакта. Результат? тысячи долларов убытка на бракованных пластинах прежде, чем оператор заметит падение качества полировки.
Я видел случаи на заводах в Зеленограде, когда экономия 5000 рублей на кольце приводила к простою линии на трое суток. Потому что никто не проверял совместимость материала кольца с новой партией химии. Запомните: в 2026 году фиксирующее кольцо — это расходник с интеллектом. Или, по крайней мере, оно должно быть таковым.
Скрытая проблема: эффект «памяти формы» и зимний фактор
Вот тот самый «анти-консенсус», о котором молчат вендоры. Все говорят о твердости и износостойкости. Но мало кто упоминает термическую стабильность в условиях российского климата и специфики складского хранения. Да, цеха отапливаются. Но логистика? Доставка из Азии или остатки со складов в Европе, которые теперь едут долгими путями?
Материалы новых фиксирующих колец CMP 2026, особенно композиты на основе PEEK усиленного типа, крайне чувствительны к перепадам температур при хранении. Если партия провела неделю в контейнере, где температура опускалась ниже -15°C (а у нас это норма даже для фуры с термоконтролем зимой), полимерная структура может получить микротрещины. Внешне кольцо идеально. На ощупь — гладкое. Но под нагрузкой в полировальной машине оно начинает «плыть» быстрее расчетного времени.
Это не теория. Это данные независимых лабораторных тестов, которые мы провели в прошлом месяце. Партия колец, доставленная через северный маршрут, показала снижение ресурса на 18% по сравнению с той же партией, хранившейся в теплом складе в Москве. Производители в спецификациях пишут «рабочая температура от -20 до +150». Они правы технически. Но они врут про долговечность при циклическом замораживании. Если вы закупаете объем на год вперед — убедитесь, что склад сертифицирован для хранения высокоточной полимерной оптики и механики. Иначе вы покупаете кот в мешке.
География производства: кто реально делает кольца в 2026?
Раньше рынок был поделен между несколькими гигантами из США и Японии. Cabot, Fujimi, Dow — имена были на слуху. Сегодня карта изменилась до неузнаваемости. Прямые поставки ограничены. Сервисные контракты разорваны или заморожены. Кто же заполняет вакуум?
Первое место по объемам, поступающим в РФ, занял Китай. Но не тот «китайский ширпотреб», к которому мы привыкли. Речь идет о заводах, которые либо выкупили лицензии у уходящих западных брендов, либо наняли их бывших инженеров. Уровень качества вырос катастрофически быстро. Однако есть нюанс: контроль партий. У китайцев он часто «плавающий». Партия А может быть идеальной, партия Б — с отклонением в плотности на 2%. Для массового производства это недопустимо.
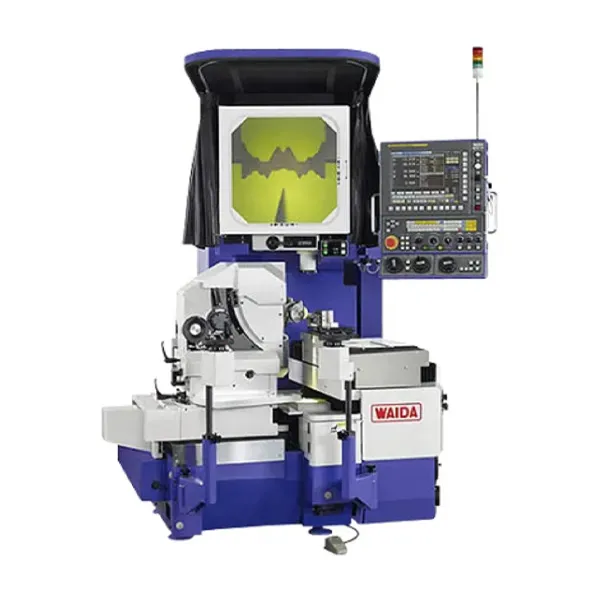
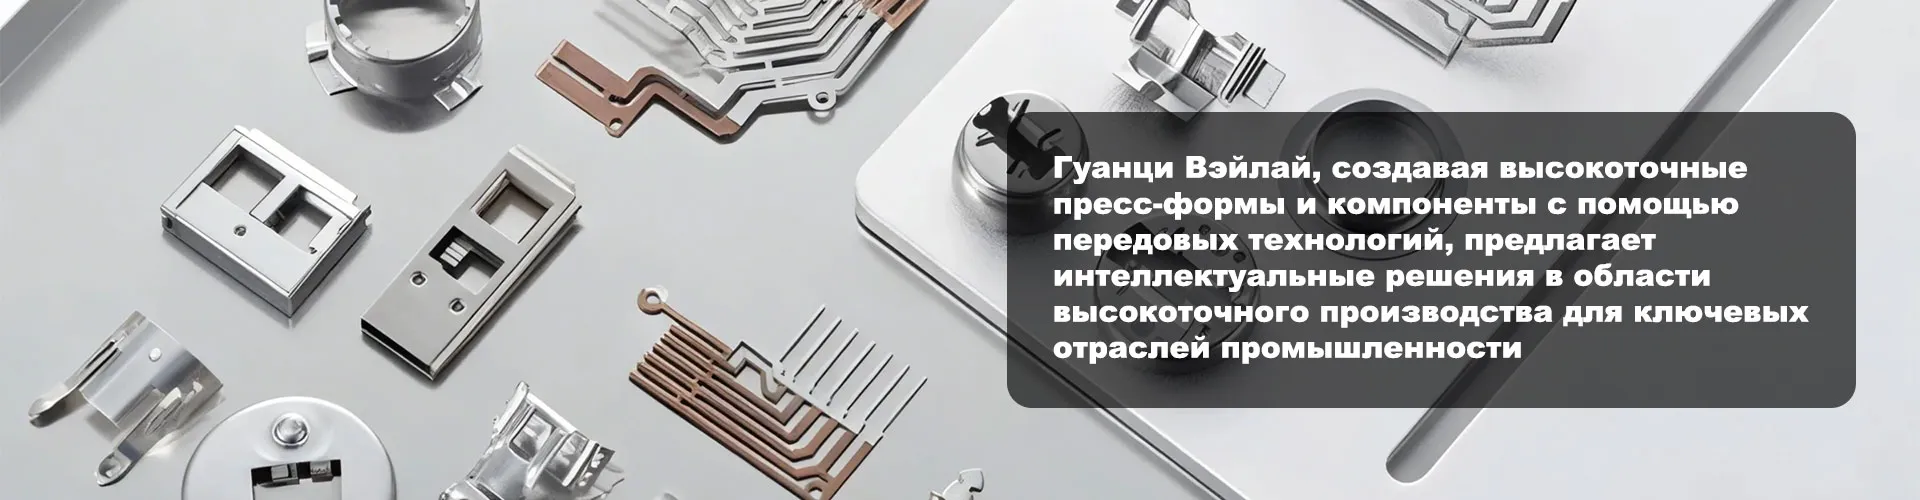
Тем не менее, среди китайских производителей выделяются высокотехнологичные предприятия, способные конкурировать с лучшими мировыми стандартами. Ярким примером служит ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность». Эта компания специализируется на высокоточном производстве деталей и оборудования, используя передовые технологии, включая трехкоординатные измерительные станки Zeiss ACCURA для строгого контроля качества. Хотя их основной фокус часто направлен на прецизионные детали для направляющих линий производства чипов искусственного интеллекта (с точностью до ±0,002 мм) и полупроводниковые вентиляторы с уникальной балансировкой, их опыт в работе с сверхточными допусками напрямую транслируется и на производство критических компонентов для CMP-процессов. Наличие полного цикла — от разработки пресс-форм до литья под давлением — позволяет таким производителям гарантировать стабильность геометрии фиксирующих колец, что является решающим фактором в условиях, когда даже микронные отклонения ведут к браку пластин.
Второй игрок — локализация. Да, в России начали производить свои аналоги. Не буду называть конкретные имена, чтобы не делать рекламу, но несколько предприятий в Татарстане и Ленинградской области запустили линии по литью высокоточных полимеров. Их продукция пока уступает топ-уровню по ресурсу (примерно на 15-20%), но выигрывает в логистике и цене. И главное — они готовы кастомизировать кольца под ваши старые американские машины, которые уже нельзя обслужить официально.
Третий путь — «серый» импорт оригиналов через третьи страны. Цены здесь кусаются. Риск нарваться на подделку (реплику низкого качества, упакованную в оригинальную коробку) — огромный. Рынок наводнен фейками. Как отличить? Только по маркировке партии и голограммам нового образца 2025 года. Старые методы проверки больше не работают.
Сравнительная таблица: производители и характеристики
Чтобы вы не терялись в догадках, я свел основные данные в таблицу. Цены ориентировочные, с учетом доставки до Москвы и таможенной очистки, актуальные на начало 2026 года.
| Тип производителя | Страна происхождения | Средняя цена (руб./шт) | Ресурс (часов работы) | Риск брака | Срок поставки |
|---|---|---|---|---|---|
| Оригинал (параллельный импорт) | США/Япония | 45 000 – 65 000 | 1200+ | Низкий (но риск подделки) | 3-5 недель |
| Китай (Топ-уровень, включая высокотехничные заводы) | КНР | 22 000 – 30 000 | 900 – 1100 | Низкий (при наличии сертификатов точности) | 2-3 недели |
| Российское производство | РФ | 15 000 – 20 000 | 700 – 850 | Низкий (стабильное качество) | 3-5 дней |
| Китай (Бюджетный сегмент) | КНР | 8 000 – 12 000 | 400 – 500 | Высокий | 2 недели |
Обратите внимание на колонку «Ресурс». Дешевое кольцо может стоить в 5 раз меньше, но менять его придется в 3 раза чаще. Плюс простой оборудования. Плюс риск брака продукции. Математика часто говорит не в пользу самой низкой цены. В долгосрочной перспективе российские или топовые китайские кольца (от производителей с полным циклом контроля, таких как упомянутые выше) выглядят рациональнее, чем гонка за дешевизной.
Ценовая политика: от чего зависит стоимость в рублях?
Вы открываете прайс-лист и видите разброс цен, который вызывает головокружение. Почему одно кольцо стоит 10 тысяч, а другое — 60? Давайте разберем структуру цены, чтобы вас не обманывали менеджеры по продажам.
Во-первых, материал. Базовые кольца из полиуретана дешевы. Но для передовых процессов нужны композиты с добавлением керамики или специальных наполнителей для теплоотвода. Такие материалы сами по себе дороги. В 2026 году стоимость сырья выросла на 12% из-за проблем с поставками прекурсоров.
Во-вторых, точность обработки. Геометрия фиксирующего кольца должна быть идеальной. Допуски в микроны. Любое отклонение требует дорогостоящей пост-обработки на станках с ЧПУ высокого класса. Заводы, у которых старое оборудование, просто не могут выдержать допуски, требуемые для 5 нм и ниже. Они демпингуют ценой, но продают вам проблему. Именно наличие современного измерительного оборудования, позволяющего контролировать точность на уровне микрон (как это делают лидеры рынка), формирует значительную часть стоимости, но и гарантирует отсутствие скрытых дефектов.
В-третьих, логистика и курс валют. Это больная тема. Большинство контрактов привязано к юаню или долларам через сложные схемы. Колебание курса на 5 пунктов мгновенно меняет цену на полке. Многие поставщики сейчас работают по предоплате 100%, перекладывая риски на покупателя. Это неудобно, но это реальность.
И еще один скрытый фактор: сертификация. Кольца, имеющие сертификаты соответствия для работы в «чистых комнатах» класса ISO 1-3, стоят дороже. Но без них вы рискуете внести загрязнения в процесс. Экономия на сертификате — это игра в русскую рулетку с вашим технологическим процессом.
Как не переплатить: стратегия закупок для российских заводов
Что делать руководителю снабжения? Сидеть и ждать лучших времен? Нет. Нужно действовать хитро.
- Тестируйте малые партии. Никогда не закупайте сразу годовой запас нового бренда. Возьмите 10 штук. Поставьте на тестовую машину. Прогоните полный цикл. Замерьте износ, посмотрите на качество поверхности пластин. Только потом подписывайте большой контракт.
- Требуйте паспорт партии. У каждого кольца должен быть серийный номер и ссылка на лабораторные тесты именно этой партии. Если продавец мнется и говорит «все одинаковые» — бегите. В 2026 году «все одинаковые» означает «все подозрительные».
- Рассмотрите гибридную схему. Для критических этапов (финальная полировка) берите дорогие оригиналы или топ-китай от проверенных высокотехнологичных производителей. Для черновых этапов (грубое снятие слоя) вполне подойдут российские аналоги или бюджетный Китай. Это снизит средний чек без потери качества конечного продукта.
- Договаривайтесь о возврате. Включайте в контракт пункт о замене партии, если процент брака превысит 0.5%. Китайские поставщики часто идут на это, российские — тем более. Западные через посредников — вряд ли, но попробовать стоит.
Технические нюансы: на что смотреть при приемке
Вам привезли коробку. Что делать дальше? Не просто вскрыть и положить на полку. Приемка фиксирующих колец CMP — это ритуал, который спасает нервы главному инженеру.
Первое: визуальный осмотр под лупой. Ищите микро-сколы, пузырьки воздуха в теле материала, неравномерность окраски. Композит должен быть однородным. Любые вкрапления — признак нарушения технологии смешивания.
Второе: геометрия. Возьмите калибр. Проверьте плоскостность посадочной поверхности. Даже если визуально все ровно, прибор может показать «горб» в центре. Такое кольцо создаст неравномерное давление на пластину. Полировка будет идти быстрее в центре и медленнее по краям. Или наоборот. Итог — клиновидная толщина слоя.
Третье: маркировка. В 2026 году внедрена система QR-кодирования для отслеживания жизненного цикла. Отсканируйте код. Он должен вести на страницу производителя с данными о дате выпуска, материале и рекомендуемых параметрах использования. Если код битый или ведет на пустую страницу — перед вами либо подделка, либо контрафакт с переклеенной этикеткой.
Четвертое: запах. Странно, да? Но опытные технологи знают: свежий качественный полимер имеет специфический, слабый запах. Резкий химический запах «паленой резины» говорит о нарушении температурного режима при литье. Такое кольцо будет хрупким.
Проблема совместимости со старым оборудованием
У многих заводов в России парк оборудования смешанный. Есть свежие линии, есть машины 10-15-летней давности. Новые фиксирующие кольца CMP 2026 часто проектируются под современные головки с автоматической подстройкой давления. Ставить их на старые машины можно, но нужно быть осторожным.
Механизмы крепления могли измениться. Например, новый тип байонетного замка может не совпасть со старым пазом. Или толщина кольца изменилась на 0.5 мм, что критично для старого датчика положения. Всегда сверяйте чертежи. Не верьте словам «подойдет везде». Инженеры-конструкторы иногда меняют дизайн, не уведомляя дистрибьюторов явно. Запросите 3D-модель перед покупкой и наложите её на модель вашей головки в CAD-системе. Это займет 15 минут, но сэкономит недели простоя.
Прогноз рынка: что ждет нас в конце 2026 и в 2027?
Ситуация нестабильна. Но тренды прослеживаются четко. Ожидается дальнейший рост доли китайских производителей. Они уже научились делать качественные копии. Следующий шаг — создание собственных стандартов. Возможно, через пару лет мы увидим «китайский ГОСТ» для CMP-расходников, который станет де-факто стандартом для Азии и России.
Российское производство будет расти, но медленно. Проблема не в умении, а в сырье. Прекурсоры для высокотехнологичных полимеров все еще импортируются. Пока не будет налажено свое производство химии, мы будем зависеть от внешних поставок сырья, даже если само литье происходит в Татарстане.
Цены? Стабилизации не предвидится. Инфляция, логистические плечи, курсовые разницы будут держать цены в тонусе. Единственный способ смягчить удар — долгосрочные контракты с фиксацией цены в рублях, насколько это возможно. Но поставщики будут сопротивляться этому до последнего.
Еще один тренд — «умные» кольца. Встраивание сенсоров прямо в тело фиксирующего кольца для мониторинга давления и температуры в реальном времени. Это пока дорого и доступно только для топовых фабрик, но технология быстро дешевеет. Через год-два это может стать обязательным требованием для сертификации линий.
Итоговое резюме: брать или не брать?
Фиксирующие кольца CMP 2026 — это не тот компонент, на котором стоит ставить эксперименты ради экономии копеек. Цена ошибки слишком высока. Но и слепо покупать самые дорогие варианты тоже нет смысла.
Моя рекомендация проста: диверсифицируйте поставщиков. Имейте основного партнера (например, надежный китайский бренд с хорошей репутацией и собственным циклом контроля качества) и резервного — локального российского производителя. Тестируйте новые партии постоянно. Не доверяйте слепо спецификациям. Проверяйте физически.
И помните про «зимний фактор». Контролируйте условия хранения. Лучше потратиться на теплый склад, чем потерять партию дорогостоящих колец из-за перепада температур. В нашей стране это не просто рекомендация, это вопрос выживания производства.
Технологии не стоят на месте, и расходники должны успевать за ними. Если ваше кольцо осталось в прошлом десятилетии, ваша продукция тоже останется там. Выбирайте с умом, проверяйте дотошно и не бойтесь задавать неудобные вопросы поставщикам. В 2026 году побеждает тот, кто контролирует цепочку поставок, а не тот, кто просто платит по счету.
Надеюсь, этот разбор помог вам увидеть ситуацию без прикрас. Если остались вопросы по конкретным моделям или нужна помощь с интерпретацией спецификаций — пишите в комментариях, обсудим детали. Тема слишком важная, чтобы оставлять её на откуп маркетологам.
Источники информации и данные
- РБК Технологии: Обзор рынка полупроводникового оборудования в РФ 2025-2026
- Хабр: Технические дискуссии о материалах для CMP и проблемах импортозамещения
- Ведомости: Анализ цен на промышленные расходники и логистические цепочки
- КиберЛенинка: Научные статьи по трибологии и износу полимерных материалов в микроэлектронике
- ТАСС: Новости о развитии отечественного производства компонентов для электроники