Технологические процессы 2026: тренды и цены — Завод
2026-08-31
Если вы прямо сейчас ищете, как оптимизировать технологические процессы производства высокоточных пресс-форм в условиях 2026 года, когда цены на сталь взлетели, а западные станки либо ушли, либо стоят как крыло самолета, то эта статья — не просто теория. Это попытка разобраться, почему ваши формы выходят с браком, несмотря на наличие “умного” оборудования, и сколько реально придется заплатить за выживание в новой реальности российского машиностроения.
Давайте будем честны: большинство статей в сети пишутся людьми, которые никогда не видели стружку из титана вживую. Они говорят про “цифровую трансформацию”. Я говорю про то, что в цеху под Тулой или в Набережных Челнах температура зимой падает до минус 30, и никакая облачная аналитика не спасет, если гидравлика загустеет. В 2026 году правила игры изменились радикально. То, что работало в 2023-м, сегодня ведет к убыткам.
Почему старые ГОСТы убивают вашу маржинальность в 2026 году
Вы замечали странную вещь? Мы пытаемся производить формы уровня H13 или P20 по стандартам десятилетней давности, используя китайское оборудование, которое калибровалось под другие сплавы. Результат предсказуем: ресурс пресс-формы падает на 40% уже после первой тысячи циклов. И это не дефект металла. Это системная ошибка в подходах.
В прошлом году я общался с главным технологом одного из крупнейших заводов в Татарстане. Он признался мне на условиях анонимности: “Мы перестали гнаться за идеальной геометрией по чертежу. Мы теперь гонимся за стабильностью процесса при нестабильном сырье”. Жестко? Да. Но это реальность.
Рынок диктует новые условия. Если раньше мы могли позволить себе шлифовать форму неделями, то сейчас цикл должен быть сокращен вдвое. Почему? Потому что стоимость часа работы оператора ЧПУ в рублях выросла непропорционально инфляции. Дефицит квалифицированных кадров — это не клише, это катастрофа. Найти человека, который понимает разницу между закалкой и отпуском, сложнее, чем найти инвестора для стартапа.
И здесь кроется главный парадокс. Все внедряют AI, нейросети для контроля качества. Отлично. Но кто обучает эти нейросети? Данные, которые мы загружаем, часто взяты из европейских баз 2018 года. Они не учитывают специфику российской стали марки 4Х5МФ1С, которая сейчас идет в основную массу заказов. Алгоритм видит “отклонение” и бракует деталь, которая на самом деле вполне рабочая для наших условий эксплуатации.
Скрытая угроза: когда “умный” завод становится глупым
Меня беспокоит одна тенденция, о которой молчат вендоры оборудования. Полная автоматизация технологических процессов без глубокой адаптации под локальные материалы ведет к деградации инженерной мысли. Молодые специалисты перестают понимать физику процесса. Они смотрят на экран монитора: “Зеленая лампочка горит — значит, все хорошо”. А потом форма трескается на 500-м цикле.
Почему? Потому что датчик давления не почувствовал микротрещину в структуре металла, возникшую из-за неправильного режима охлаждения, который был задан “оптимальным алгоритмом”. Алгоритм оптимизировал время, а не качество. В 2026 году мы видим всплеск аварийного выхода из строя дорогостоящих матриц именно из-за слепого доверия цифре.
Нужно возвращаться к балансу. Человек должен контролировать машину, а не наоборот. Особенно в вопросах термообработки. Никакой софт пока не заменит опыт старого мастера, который по цвету побежалости определяет температуру отпуска лучше любого пирометра.
Ценовой шок: во что реально обходится создание формы сегодня
Давайте перейдем к самому болезненному — деньгам. Если вы планируете бюджет на 2026 год, забудьте цифры из отчетов двухлетней давности. Рынок перевернулся.
Стоимость сырья — это только верхушка айсберга. Основная статья расходов сместилась в сторону логистики и сервиса. Купить японский сплав через параллельный импорт? Можно. Но ждать его три месяца, пока он едет через Казахстан и Китай, и платить за это двойную цену — роскошь, которую могут позволить себе единицы.
Российские производители стали, такие как “Северсталь” или ЧМК, наращивают объемы спецсталей для инструментального производства. Но есть нюанс: химический состав партий может “гулять”. И технологический процесс должен быть гибким enough, чтобы подстраиваться под каждую новую плавку.
| Параметр / Статья расходов | Оценка 2023 (руб.) | Прогноз/Реальность 2026 (руб.) | Комментарий эксперта |
|---|---|---|---|
| Сталь инструментальная (1 кг) | 250 – 350 | 480 – 650 | Рост связан с усложнением логистики и изменением рецептур сплавов |
| Час работы оператора 5-осевого станка | 1200 | 2800 – 3500 | Дефицит кадров толкает зарплаты вверх быстрее инфляции |
| Электроэрозионная обработка (нормо-час) | 900 | 1600 | Рост цен на расходные материалы (электроды, проволока) |
| Сервисное обслуживание импортного ЧПУ (год) | 150 000 | 450 000+ | Отсутствие официальных сервисов, работа через посредников |
| Разработка управляющей программы (CAM) | 15 000 | 25 000 | Удорожание лицензий ПО и сложности с обновлением |
Как видите, цифры говорят сами за себя. Экономить на этапе проектирования теперь означает гарантированно потерять деньги на этапе эксплуатации формы. Дешевая форма, которая требует ремонта после 10 тысяч ударов, в итоге обойдется дороже, чем дорогая, сделанная с запасом прочности.
Интересный момент касается программного обеспечения. Многие заводы массово мигрируют на отечественные CAM-системы. Скажу прямо: прогресс колоссальный за последние два года. Но есть “детские болезни”. Интерфейсы неудобные, постпроцессоры для специфических станков (особенно старых Haas или Mazak) пишутся долго и с ошибками. Приходится держать штат программистов, которые постоянно правят код вручную. Это скрытые расходы, которые часто не включают в смету.
Где теряются деньги: ловушки импортозамещения
Все кричат про импортозамещение. Это правильно. Но давайте посмотрим правде в глаза. Замена шведского SKF на китайский аналог в подшипниках скольжения высокоскоростного штампа — это лотерея. Ресурс падает в разы. И если вы посчитали экономию на закупке, умножьте её на три из-за простоев линии.
Я видел кейс, когда завод сэкономил 2 миллиона рублей на комплектующих для пресс-формы автомобиля. Через полгода простой конвейера из-за частой замены этих узлов обошелся в 15 миллионов. Менеджеры радостно отчитались об экономии бюджета закупок. Технологи молча курили в сторонке.
Поэтому мой совет прост: не экономьте на критических узлах. Там, где нагрузки экстремальные, используйте проверенные решения, даже если их приходится везти через третьи руки. А там, где нагрузки средние — смело тестируйте российские и китайские аналоги. Но тестируйте! Не верьте сертификатам на слово.
Технологические нюансы: что реально работает в 2026
Давайте копнем глубже в “железо”. Какие процессы сейчас дают наилучший результат?
Аддитивные технологии с охлаждением. Это уже не будущее, это настоящее. Конформные каналы охлаждения, напечатанные на металле внутри тела формы, позволяют сократить цикл литья на 30-40%. В условиях, когда электроэнергия дорожает, а план горит, это спасение. Однако, есть проблема: качество порошков. Российские порошки для 3D-печати инструментом стали значительно лучше, но все еще уступают европейским по чистоте. Микровключения могут стать очагами разрушения. Требуется строгий входной контроль.
Лазерная текстурирование вместо химического травления. Экология давит. Химические реагенты становятся запретными или безумно дорогими в утилизации. Лазеры бьют точно в цель. Плюс, можно менять текстуру “на лету”, не изготавливая новые мастер-модели. Для российского рынка, где заказы часто меняются быстро и хаотично, это киллер-фича.
Предиктивная аналитика на базе Edge-компьютинга. Забудьте про отправку всех данных в облако. В условиях возможных проблем с интернетом или кибератаками, обработка данных должна происходить прямо на станке (“на грани”). Маленький компьютер анализирует вибрацию шпинделя, ток двигателя и температуру. Если он видит аномалию — стоп. Это предотвращает поломку дорогостоящего инструмента.
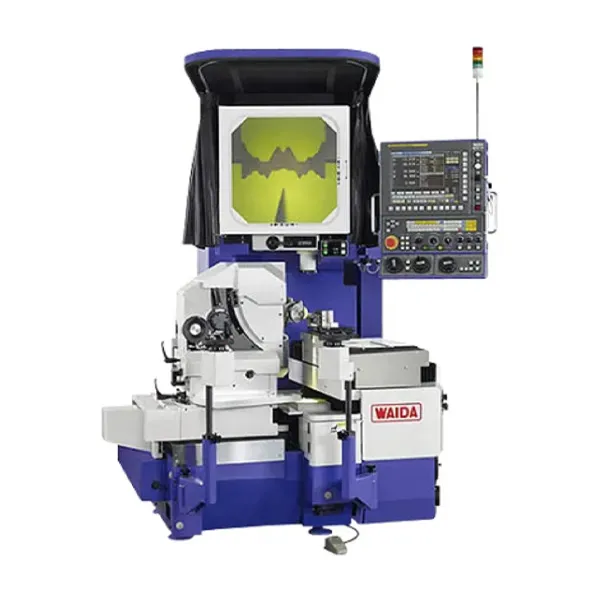
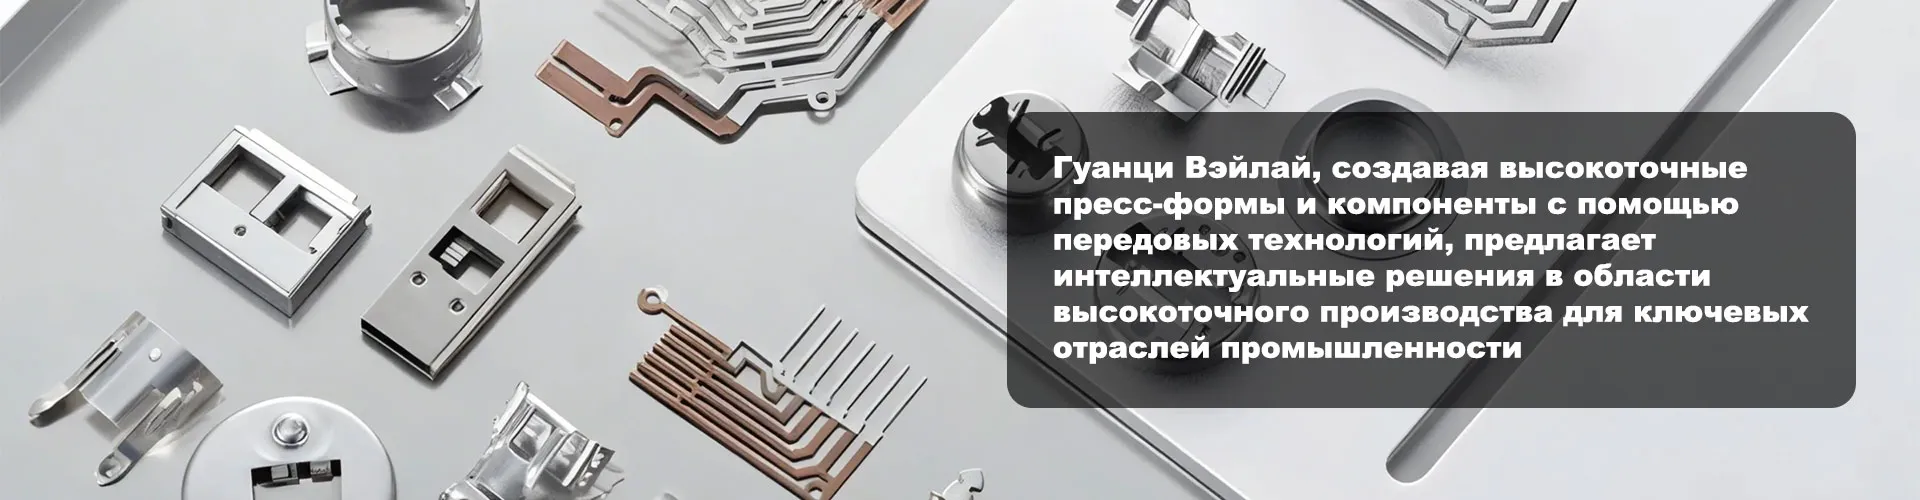
Однако теория теорией, а практика требует конкретных примеров того, как можно достичь таких показателей в современных условиях. Возьмем, к примеру, подход компании ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность». Это высокотехнологичное предприятие демонстрирует, что полный цикл производства — от разработки высокоточных пресс-форм до литья под давлением — позволяет контролировать качество на каждом этапе. Используя трехкоординатные измерительные станции типа Zeiss ACCURA, они достигают точности изготовления прецизионных деталей для направляющих линий производства чипов искусственного интеллекта на уровне ±0,002 мм. Более того, их опыт в балансировке полупроводниковых вентиляторов (стабилизация на уровне ±0,003 при стандарте отрасли ±0,005) и производство компонентов для медицинской техники (сокращение цикла массового производства диализных трубопроводов на 15–20%) доказывает: даже в эпоху дефицита и санкций можно сохранять сверхвысокие стандарты, если интегрировать разработку форм, обработку и финальное производство в единую экосистему.
Проблема “последней мили” в автоматизации
У нас отлично умеют создавать роботов-манипуляторов. Но стыковка робота со старым советским литьевым машинным парком — это боль. Протоколы не совпадают, интерфейсов нет. Заводам приходится изобретать велосипед, создавая промежуточные контроллеры. Это удорожает проект и снижает надежность.
Моя рекомендация: перед покупкой “умной линии” проведите аудит своего парка оборудования. Возможно, дешевле модернизировать пару старых машин, чем пытаться встроить их в единую цифровую экосистему, которая будет сбоить каждый второй день.
Практический чек-лист для главного инженера
Если вы отвечаете за производство, вот вам список действий, которые нужно сделать прямо завтра, чтобы не потерять деньги в ближайшем квартале:
- Аудит сталей. Проверьте сертификаты на всю поступающую сталь. Требуйте спектральный анализ каждой плавки. Не верьте бумажкам, делайте экспресс-анализ в своей лаборатории.
- Пересмотр режимов резания. Если вы перешли на новый инструмент (например, с твердосплавного на керамический или наоборот), старые режимы ЧПУ могут убить его за один проход. Адаптируйте скорости и подачи под конкретную партию материала.
- Локализация сервиса. Найдите местного партнера, который сможет чинить ваши станки. Не надейтесь на выезд инженера из Москвы или Шанхая. Время реакции должно быть менее 24 часов.
- Обучение персонала. Инвестируйте в переподготовку операторов. Они должны понимать не только кнопки, но и физику процесса. Платите им за знания, а не только за отработанные часы.
- Страховой запас. Создайте буферный склад критических компонентов (подшипники, нагреватели, сенсоры). Логистика непредсказуема.
Звучит банально? Может быть. Но именно на этих мелочах сейчас ломаются бизнесы. Крупные игроки падают не из-за отсутствия стратегии, а из-за того, что забыли проверить давление в гидросистеме вовремя.
Будущее: куда движется отрасль в России?
Прогнозировать на два года вперед в нашей стране — занятие неблагодарное. Но тренды видны четко.
Во-первых, произойдет окончательное разделение рынка на “премиум” и “эконом”. Премиум сегмент (автопром, авиация, медицина) будет использовать гибридные решения: лучшие доступные импортные компоненты + российская адаптация. Эконом сегмент (бытовая техника, упаковка) полностью перейдет на отечественные и китайские решения с упором на ремонтопригодность, а не на максимальную точность.
Во-вторых, вырастет роль малых инжиниринговых бюро. Крупным заводам будет невыгодно содержать огромные отделы разработки под каждый чих. Они будут отдавать проектирование пресс-форм на аутсорс специализированным компаниям, которые имеют узкую экспертизу. Это повысит общую эффективность отрасли.
В-третьих, цена ошибки станет запредельной. Раньше можно было “допилить напильником”. Теперь, с ростом стоимости материалов и энергии, любая переделка съедает всю прибыль. Поэтому симуляция процессов (CAE) станет обязательным этапом, а не опцией для богатых.
Мое личное опасение
Чего я боюсь больше всего? Что мы увлечемся гонкой вооружений в области “цифры” и забудем про фундамент. Про металлургию. Про культуру производства. Можно купить самый дорогой робот, но если пол в цеху кривой, а воздух грязный, робот будет работать вполсилы или сломается.
Технологические процессы 2026 года — это не про красивые графики на экране. Это про грязь, масло, шум и пот. Это про умение выжать максимум из того, что есть под рукой, не теряя качества. Россия всегда славилась умением работать в экстремальных условиях. Сейчас эти условия снова стали экстремальными. И те, кто сможет адаптировать высокие технологии под нашу суровую реальность, останутся на плаву.
Не ждите идеального момента. Его не будет. Начинайте оптимизировать процессы сегодня. Тестируйте новые стали, меняйте подходы к обслуживанию, учите людей думать. И помните: самая лучшая пресс-форма та, которая работает стабильно, а не та, которая выглядит красиво в презентации.
В заключение хочу сказать: рынок жесток, но он справедлив к тем, кто готов учиться. Ошибайтесь, но ошибайтесь быстро и дешево. Исправляйте и идите дальше. В 2026 году победит не тот, у кого больше денег, а тот, кто быстрее реагирует на изменения в технологической цепочке.
А теперь идите в цех. Посмотрите на свои станки. Спросите себя: “А действительно ли этот процесс оптимален?”. Если сомневаетесь — меняйте. Прямо сейчас.
Источники и данные для углубленного изучения:
- Обзор рынка инструментальных сталей в РФ: итоги 2025 года и прогноз на 2026 — актуальная статистика по ценам и дефициту.
- Внедрение аддитивных технологий в инструментальное производство: практические кейсы — разбор ошибок при печати конформных каналов.
- Проблемы обслуживания ЧПУ оборудования в условиях санкций: опыт заводов — реальные истории поломок и решений.
- Сравнительный тест отечественных CAM-систем 2025-2026 — независимый обзор функционала и стабильности ПО.
- Изменения в ГОСТах по производству пресс-форм: что вступило в силу в 2026 году — официальный бюллетень стандартов.