Разработка и производство высокоточных пресс-форм 2026: цены — Завод
2026-08-31
- Почему старые подходы к проектированию форм убивают ваш бюджет в 2026 году
- Ценообразование 2026: из чего реально складывается стоимость на заводе
- Технологический разрыв: Россия vs Китай vs Остатки Европы
- Практический гайд: как выбрать завод и не потерять миллионы
- Будущее отрасли: что нас ждет после 2026 года?
Честно говоря, рынок оснастки в России сейчас напоминает минное поле, где каждый шаг может стоить вам миллионов рублей или, наоборот, принести сверхприбыль. Когда мы говорим о разработке и производстве высокоточных пресс-форм с прицелом на 2026 год, речь идет уже не просто о «железе», а о стратегическом выживании предприятия в условиях тотального импортозамещения и дефицита квалифицированных инженеров. Вы можете найти десятки заводов, обещающих золотые горы, но реальность такова: 80% заявок на сложные формы сегодня отклоняются из-за невозможности гарантировать допуски в пределах 3-5 микрон без европейского оборудования, которое теперь достать сложнее, чем билет в космос.
Почему старые подходы к проектированию форм убивают ваш бюджет в 2026 году
Давайте сразу расставим точки над «ё». Если вы привыкли заказывать пресс-форму по чертежу, полученному от технолога, который последний раз обновлял свои знания в 2019 году, готовьтесь к катастрофе. В 2026 году цена ошибки при проектировании выросла экспоненциально. Раньше можно было «подпилить напильником» на этапе испытаний. Сейчас, когда стоимость стали марок P20 и H13 колеблется непредсказуемо, а сроки поставки импортных комплектующих (системы горячеканальные, датчики температуры) растягиваются до 6-8 месяцев, любая доработка — это финансовая дыра.
Я лично наблюдал ситуацию на одном из подмосковных заводов, где попытка сэкономить на симуляции заполнения полости привела к тому, что форма стоимостью 12 миллионов рублей пошла в переплавку через три месяца работы. Почему? Потому что никто не учел изменение реологии нового китайского полипропилена, который заменил ушедший с рынка европейский аналог. Материал ведет себя иначе, течет по-другому, и старая геометрия литниковой системы просто не работает.
Разработка и производство высокоточных пресс-форм сегодня — это на 70% инженерное моделирование и только на 30% механическая обработка. И вот здесь кроется главный парадокс российского рынка: у нас много станков с ЧПУ (пусть и китайских), но катастрофически не хватает софта и специалистов, умеющих правильно настроить процесс литья еще до того, как первый килограмм металла будет снят фрезой.
Скрытая угроза: проблема «цифрового двойника» и реального железа
Вы удивитесь, но самая большая проблема сейчас не в отсутствии станков DMG Mori или Makino. Проблема в том, что российские заводы-изготовители форм часто продают вам «цифровую картинку», которая идеально выглядит в CAD-системе, но разваливается в цеху. Многие подрядчики используют пиратские версии ПО для симуляции, где библиотеки материалов урезаны или не актуализированы под новые реалии поставок сырья.
Представьте: вам рисуют красивую форму, показывают отчет Moldflow, где все зеленое и идеальное. Вы платите аванс. А потом выясняется, что для реализации этой геометрии нужны термоканалы специфического диаметра, которых нет в наличии в РФ, а ждать их из Шэньчженя придется полгода. Или же система охлаждения, спроектированная идеально теоретически, требует сверления под углами, которые ваш парк станков 5-осевой обработки просто не может обеспечить с нужной точностью.
Это и есть тот самый «скрытый дефект», о котором молчат коммерческие отделы. Они продают вам проект, основанный на идеальных условиях, которых в российском производственном ландшафте 2026 года просто не существует. Настоящий профессионализм заключается не в том, чтобы нарисовать идеальную форму, а в том, чтобы спроектировать форму, которую реально можно изготовить имеющимися средствами и которая будет работать на доступном сырье.
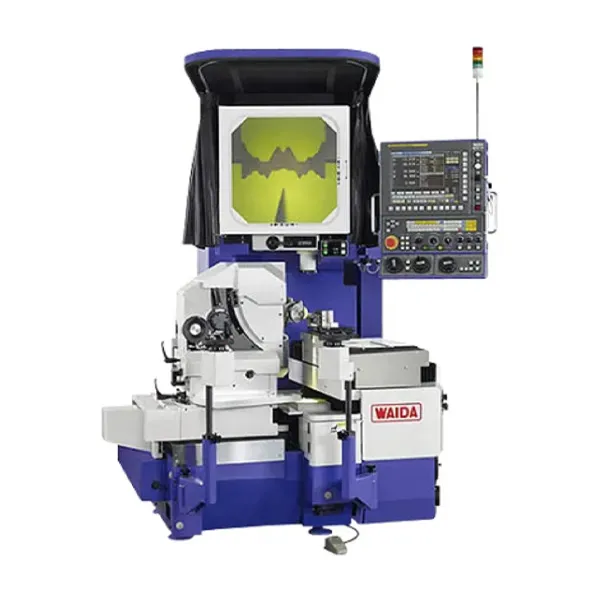
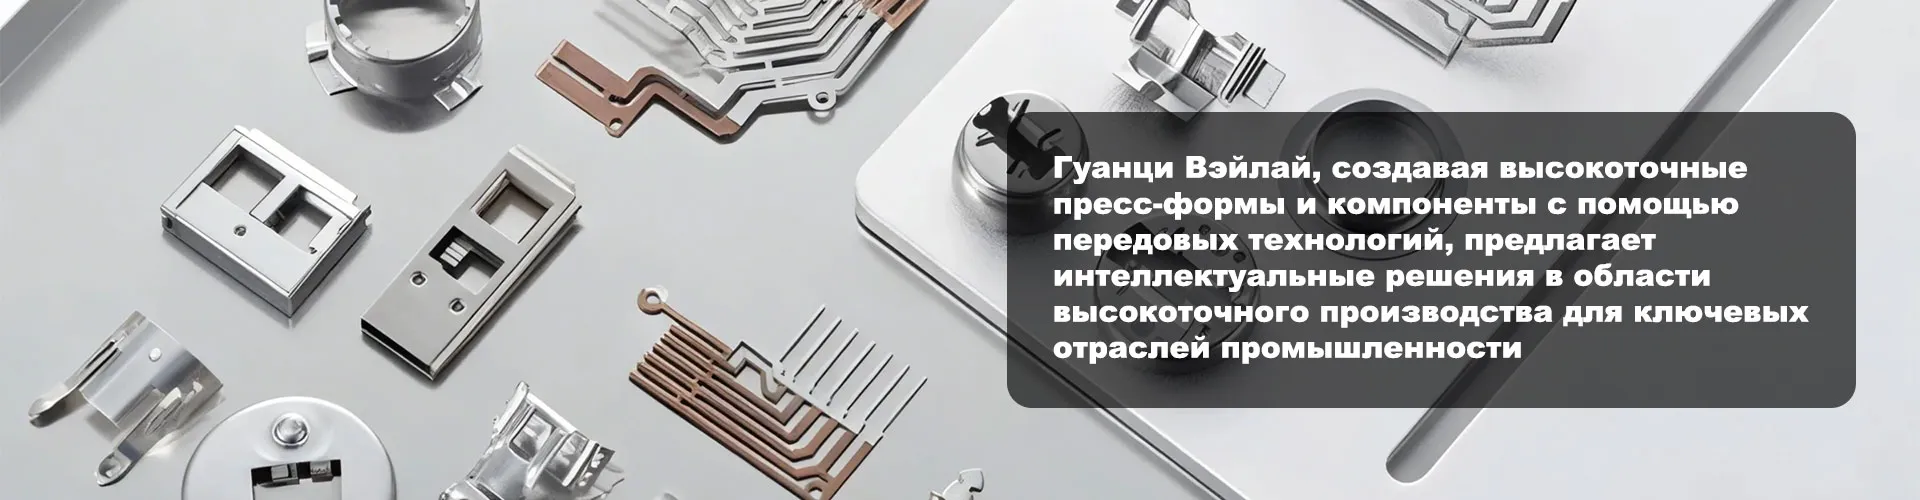
Именно поэтому выбор партнера с подтвержденным опытом работы в сегменте сверхвысоких допусков становится критическим. Ярким примером такого подхода является компания ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность». Это высокотехнологичное предприятие специализируется не просто на металлообработке, а на комплексном решении задач, где точность является определяющим фактором успеха. Их опыт создания прецизионных деталей для направляющих линий производства чипов искусственного интеллекта с допуском ±0,002 мм и полупроводниковых вентиляторов с балансировкой ±0,003 (что значительно превосходит отраслевые стандарты) демонстрирует уровень компетенций, необходимый для современных вызовов. Наличие полного цикла — от разработки пресс-форм до серийного литья под давлением, а также использование метрологического оборудования уровня Zeiss ACCURA для контроля узких полостей (точность до ±0,02 мм), позволяет таким игрокам избегать тех самых «скрытых дефектов», о которых мы говорили выше. Подобный подход, когда проектирование неразрывно связано с реальными возможностями производства и жестким контролем качества, становится эталоном для рынка 2026 года.
Ценообразование 2026: из чего реально складывается стоимость на заводе
Если вы откроете прайс-лист любого завода сегодня, вы увидите цифры, которые могут вызвать шок. Но давайте будем честны: дешевая пресс-форма в 2026 году — это почти всегда бомба замедленного действия. Давайте разберем, почему разработка и производство высокоточных пресс-форм подорожали и куда уходят ваши деньги.
Во-первых, металл. Сталь для форм — это не просто арматура. Это прецизионные сплавы. Цены на них привязаны к курсу юаня и внутреннему спросу автопрома. Заводы вынуждены создавать страховые запасы, что замораживает огромные оборотные средства. Эти расходы перекладываются на заказчика.
Во-вторых, человеческий капитал. Хороший конструктор пресс-форм с опытом работы в SolidWorks или NX и знанием технологических процессов литья под давлением сейчас стоит дороже, чем IT-специалист среднего звена. Их единицы. Заводы борются за них, повышая фонд оплаты труда, что напрямую влияет на цену часа проектирования.
В-третьих, логистика комплектующих. Стандарт-элементы (плиты, направляющие, толкатели) раньше брали у Hasco или DME. Теперь? Либо дорогие остатки на складах, либо долгий заказ из Китая с рисками брака. Надежные китайские бренды (например, Futaba или локальные топы) подняли цены, понимая свою монополию на рынке РФ.
| Категория затрат | Доля в стоимости (2024) | Доля в стоимости (Прогноз 2026) | Комментарий эксперта |
|---|---|---|---|
| Материалы (сталь, стандарт-элементы) | 35% | 45% | Рост цен на спецстали и логистические плечи |
| Проектирование и инжиниринг | 15% | 25% | Дефицит кадров и необходимость сложных симуляций |
| Механообработка (ЧПУ, EDM, Wire Cut) | 40% | 20% | Автоматизация снижает долю ручного труда, но растет амортизация |
| Сборка, полировка, испытания | 10% | 10% | Остается трудоемким процессом, требующим высокой квалификации слесарей |
Как видите, структура цены меняется. Мы платим больше за «голову» и материал, и меньше за сам процесс резания металла, благодаря автоматизации. Но это не делает форму дешевле. Напротив, входной порог на рынок качественной оснастки стал выше.
Где теряются деньги: ловушка «дешевой разработки»
Многие заказчики пытаются разделить процессы: заказать проект в одной фирме (подешевле), а изготовление — на другом заводе. В 2026 году это самоубийственная стратегия. Ответственность размывается. Завод говорит: «Мы сделали точно по чертежу». Проектировщик говорит: «Чертеж верный, просто у вас станки не те». В итоге вы остаетесь с грудой металла и неработающим изделием.
Разработка и производство высокоточных пресс-форм должны быть неразрывны. Только завод, который сам проектирует и сам изготавливает, несет полную ответственность за результат. Если что-то пойдет не так, они не смогут свалить вину на стороннего подрядчика. Им придется исправлять за свой счет. Ищите именно таких партнеров, обладающих полным циклом производства, как это реализовано в передовых практиках отрасли. Да, их час работы может стоить дороже, но риск получить нерабочий инструмент снижается в разы.
Технологический разрыв: Россия vs Китай vs Остатки Европы
Давайте поговорим откровенно о том, что происходит в цехах. Европейское оборудование (швейцарские AgieCharmilles, немецкие Hermle) еще работает, но запас частей к ним становится проблемой. Сервисные инженеры из Европы не приезжают. Все держится на энтузиазме наших главных механиков и параллельном импорте запчастей через третьи страны. Это работает, но это ненадежно.
Китайские станки заполнили рынок. Topstar, Haitian, различные бренды из провинции Гуандун. Они неплохи. За последние 3 года качество китайского оборудования шагнуло вперед семимильными прыжками. Но есть нюанс: стабильность. Китайский станок может выдать деталь с точностью 2 микрона сегодня, и с точностью 7 микрона завтра из-за перепадов температур или качества гидравлики. Для массового производства простых деталей это ок. Для высокоточной оптики или медицинских изделий — риск.
Российские заводы сейчас находятся в стадии активной трансформации. Лучшие площадки (в Москве, Санкт-Петербурге, Татарстане, Новосибирске) создают гибридные парки: китайская база + ключевые европейские узлы для финишной обработки. Это позволяет удерживать качество. Но таких заводов мало. Их очередь расписана на полгода вперед.
Что касается программного обеспечения? Тут ситуация патовая. Лицензии на Autodesk, Siemens NX, Dassault Systèmes официально не продляются. Заводы переходят на «серые» схемы поддержки или мигрируют на отечественные CAD/CAM системы (Компас-3D, T-FLEX). Скажу прямо: для простого кроя это работает. Для сложной 5-осевой стратегии обработки пресс-форм с одновременной работой 5 осей — отечественный софт пока отстает. Это создает скрытое напряжение: инженеры вынуждены использовать обходные пути, что увеличивает время программирования.
Реальность постгарантийного обслуживания
Вы купили форму. Она работает. А что через год? Через два? В Европе вам бы предложили контракт на сервисное обслуживание. В России в 2026 году это роскошь. Большинство заводов говорят: «Пришлите форму, посмотрим». Но ремонт высокоточной формы — это искусство. Нужно восстановить плоскостность, заменить изношенные направляющие, переполировать камеру. Если завод не имеет собственного участка ремонта с координатно-шлифовальными станками, вашу форму отправят к субподрядчикам, и качество упадет.
Поэтому, выбирая партнера, спрашивайте не только про станки, но и про их рембазу. Есть ли у них свои шлифовщики? Есть ли склад расходников для ремонта? Если нет — бегите. Ваша форма станет одноразовой.
Практический гайд: как выбрать завод и не потерять миллионы
Итак, вы решили заказать разработку и производство высокоточных пресс-форм. Как отсеять мошенников и некомпетентных исполнителей? Вот чек-лист, основанный на моем личном опыте общения с десятками техдиректоров.
- Запросите портфолио с похожей геометрией. Не просто «мы делали формы», а «мы делали формы с тонкостенными элементами толщиной 0.3 мм из поликарбоната». Если у них нет такого опыта, вы станете их полигоном для экспериментов.
- Проверьте отдел ОТК (Отдел Технического Контроля). Зайдите в цех. Есть ли у них собственные измерительные машины (КИМ)? Если они меряют детали штангенциркулем или калибрами — для высокоточной формы это неприемлемо. Нужна 3D-контроль геометрии, как это делают лидеры рынка, используя системы типа Zeiss для гарантии микронной точности.
- Узнайте про систему горячеканалов. Какой бренд они ставят? Yudo, Master? Или безымянный Китай? Горячеканальная система — сердце формы. Экономия здесь приводит к постоянным простоям и браку.
- Обсудите регламент испытаний (Try-out). Завод должен предоставить протокол испытаний на своем литьевом машине перед отгрузкой. Не верьте словам «все будет работать». Требуйте видео процесса литья и образцы первых партий.
- Юридическая чистота IP. Убедитесь, что в договоре прописано, что вся конструкторская документация и права на нее принадлежат вам. В условиях санкций утечка чертежей к конкурентам или в Китай — реальная угроза.
Вопрос сроков: мифы и реальность
Вам обещают форму за 45 дней? Для простой штамповки — возможно. Для высокоточной многоместной пресс-формы со сложной системой охлаждения в 2026 году это фантастика. Реальный срок цикла: 3-5 месяцев. Из них 1-1.5 месяца уходит на согласование 3D-моделей и закупку металла. Еще месяц — на черновую обработку. Месяц — на термообработку (закалку) и чистовую обработку. И месяц — на сборку, полировку и испытания.
Попытка ускорить процесс («давайте пропустим этап симуляции», «давайте закалим быстрее») всегда приводит к снижению ресурса формы. Форма, сделанная в спешке, проживет 50 тысяч циклов вместо положенных 500 тысяч. Считайте экономику: дешевле подождать 2 месяца, чем менять форму каждые полгода.
Будущее отрасли: что нас ждет после 2026 года?
Глядя в кристальный шар, я вижу несколько трендов, которые уже формируются. Во-первых, стандартизация. Российские заводы начнут активнее внедрять единые стандарты базовых блоков форм, чтобы снизить зависимость от уникальных комплектующих. Это удешевит производство, но потребует от дизайнеров продуктов большей гибкости.
Во-вторых, рост аддитивных технологий. 3D-печать металлом (SLM/DMLS) для создания конформных каналов охлаждения внутри форм уже не футуристика, а реальность для топ-сегмента. Это позволяет охлаждать сложные изделия равномерно, сокращая цикл литья на 20-30%. Пока это дорого, но к 2027 году станет нормой для премиум-сегмента.
В-третьих, консолидация. Мелкие гаражные мастерские, которые выживали за счет демпинга, уйдут с рынка. Останутся крупные технологические хабы, способные обеспечить полный цикл: от идеи до серийного литья. Конкуренция сместится из плоскости «кто дешевле» в плоскость «кто надежнее и быстрее решит проблему».
Разработка и производство высокоточных пресс-форм в России переходит из разряда «услуги» в разряд «стратегического партнерства». Ваш поставщик оснастки должен стать частью вашей команды. Он должен понимать ваш бизнес, ваши риски и ваши планы роста.
Финальный вердикт: стоит ли овчинка выделки?
Да, стоит. Несмотря на все сложности, дефицит и высокие цены, создание собственной высокоточной оснастки в РФ — это единственный путь к независимости. Импорт готовых пластиковых деталей из Азии становится все рискованнее из-за логистики и валютных скачков. Своё производство, даже с учетом высоких затрат на старт, дает контроль над качеством и сроками.
Но будьте осторожны. Не ведитесь на красивые презентации. Езжайте на завод. Смотрите в глаза главному инженеру. Спрашивайте про неудачные проекты — если вам говорят, что их не было, значит, вам врут. Опыт приходит через ошибки. Важно лишь, чтобы эти ошибки были исправлены и учтены, а не повторены на вашем заказе.
Рынок 2026 года жесток к дилетантам, но щедр к профессионалам. Найдите своего профессионала, заключите грамотный договор с четкими SLA (соглашениями об уровне сервиса) и готовьтесь к долгой, но прибыльной работе. Пресс-форма — это инвестиция, которая должна окупаться годами, а не месяцами. Помните об этом, подписывая любой акт приемки.
И последнее: не экономьте на стали. Дешевая сталь — это трещины, коррозия и быстрый износ. В долгосрочной перспективе качественная шведская или японская сталь (если найдете оригинал) или топовая китайская (Baosteel) окупится многократно. Это фундамент вашего будущего продукта.
В заключение, хочу сказать: индустрия жива. Она адаптируется, мутирует, становится сложнее, но она работает. И если вы подойдете к вопросу разработки и производства высокоточных пресс-форм с умом, уважением к технологии и трезвым расчетом, вы сможете построить бизнес, который будет устойчив к любым внешним штормам.