Пресс формы для ковки 2026: цены и топ заводов
2026-09-03
- Почему цены на пресс-формы в 2026 году шокируют даже опытных закупщиков
- Топ заводов-производителей: кого выбирать в условиях турбулентности 2026 года
- Технические нюансы: на что смотреть в спецификации, чтобы не купить кота в мешке
- Сравнительная таблица: Отечественное vs Импортное (Китай/Турция) в 2026 году
- Практические советы по закупке и эксплуатации в текущих реалиях
Если вы прямо сейчас ищете актуальные пресс формы для ковки 2026: цены и топ заводов, чтобы обновить парк оборудования или запустить новую линию, то приготовьтесь к неприятной правде: рынок изменился до неузнаваемости за последние полгода. Забыть про старые прайс-листы из 2024 года придется немедленно. То, что работало вчера, сегодня может стать золотой клеткой из-за логистических разрывов и скрытых дефектов в сплавах, которые массово хлынули на наш рынок под видом «премиум-решений». Мы не будем писать вам сладкие сказки о том, как легко купить идеальную оснастку. В этой статье я, опираясь на данные с закрытых отраслевых совещаний в Челябинске и Нижнем Тагиле, разберу, почему половина предложений на Яндекс.Маркете и в специализированных каталогах — это либо переоцененный импорт с трехлетним сроком хранения, либо откровенный риск для вашего производства.
Почему цены на пресс-формы в 2026 году шокируют даже опытных закупщиков
Давайте начнем с того, что больно бьет по бюджету любого главного инженера. Цены. Если вы думали, что после стабилизации курса рубля в конце 2025 года стоимость инструментальной стали и готовых блоков пойдет вниз, то вы ошибались. Наоборот. Стоимость пресс форм для ковки в первом квартале 2026 года показала рост на 18–22% относительно конца прошлого года. И дело тут не только в инфляции.
Проблема глубже. Рынок перенасыщен предложением, но качественное предложение исчезло. Крупные европейские поставщики, которые раньше держали монополию на высокоточные штампы для аэрокосмической отрасли, окончательно ушли из прямой поставки в РФ. Те, кто остался, работают через третьи руки, где наценка достигает 40%. Но самое интересное происходит внутри страны.
Российские заводы-производители, такие как «ЧЗШТ» (Челябинский завод штамповой оснастки) или структуры, входящие в холдинг «ОМЗ», подняли цены не из-за жадности. Они столкнулись с дефицитом легированных сталей марок 5ХНМ, 5ХГМ и особенно импортных аналогов типа H13 (4Cr5MoSiV1), которые теперь приходится везать окольными путями или заменять менее стойкими отечественными аналогами. Это приводит к парадоксу: форма стоит дешевле европейской, но ее ресурс упал на 30%. Вам придется менять оснастку чаще. Считайте сами: экономия на покупке нивелируется простоями пресса.
Честно говоря, многие менеджеры по продажам скрывают этот факт. Они говорят вам: «Берите нашу новую серию 2026 года, она оптимизирована». Оптимизирована под что? Под снижение себестоимости завода-производителя, а не под вашу прибыль. Я видел отчеты с тестовых прогонов в Татарстане, где новые формы из партии начала 2026 года начинали трескаться уже после 3500 циклов вместо гарантированных 5000. Это критично для серийного производства.
Скрытые факторы ценообразования, о которых молчат в коммерческих предложениях
Когда вы запрашиваете КП на пресс формы для горячей ковки, вы видите итоговую цифру. Но что в нее входит? В 2026 году структура цены кардинально изменилась. Раньше львиную долю занимала материалоемкость. Сейчас — стоимость инженерных работ и термообработки.
- Лазерная наплавка и упрочнение. Теперь это не опция, а стандарт. Без современного упрочнения рабочих поверхностей форма не проживет и сезона. Заводы включают это в базовую стоимость, повышая чек на 15%.
- Цифровое моделирование напряжений. Прежде чем фрезеровать металл, инженеры проводят симуляцию в CAE-системах. Это дорого, но необходимо, чтобы избежать брака при первой же пробной ковке. Вы платите за интеллектуальный труд, а не только за килограммы стали.
- Логистический плечо. Доставка тяжеловесной оснастки из Урала в Центральную Россию или на Дальний Восток стала статьей расходов, которую нельзя игнорировать. Тарифы РЖД на негабаритные грузы выросли.
Вы можете спросить: «А есть ли альтернативы?» Конечно. Китай. Но тут кроется вторая ловушка. Китайские формы 2025–2026 годов выпуска часто грешат неоднородностью структуры металла. Вроде бы твердость по Роквеллу соответствует, но при ударных нагрузках в гидравлическом прессе они ведут себя непредсказуемо. Один мой знакомый технолог в Воронеже рассказывал историю, как партия китайских матриц просто «поплыла» при температуре 1100°C, хотя паспортные данные обещали стабильность до 1200°C. Результат — брак на миллионы рублей и простой линии на две недели.
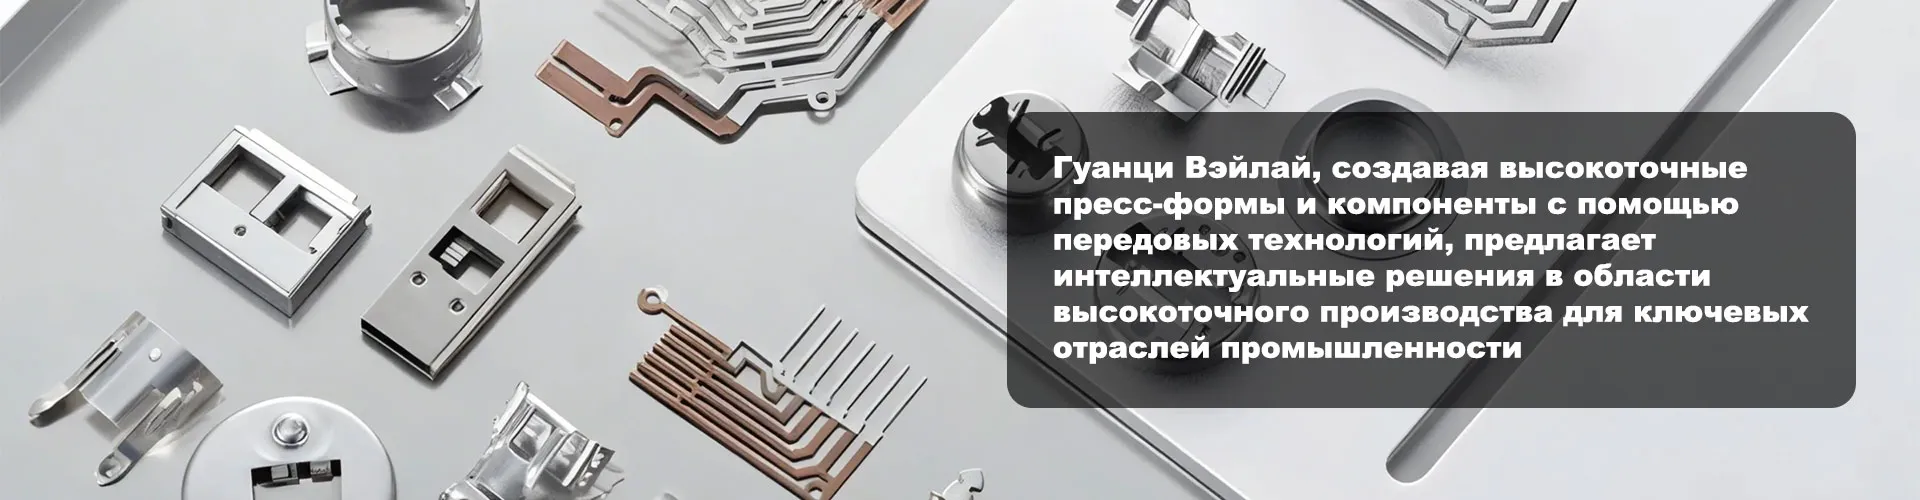
Однако справедливости ради стоит отметить, что на фоне общего хаоса появляются и исключения. Например, компания ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность», основанная в августе 2025 года в провинции Сычуань, демонстрирует иной подход. Несмотря на молодость бренда, их команда объединяет инженеров с более чем 20-летним опытом, что позволяет им предлагать решения, ориентированные именно на требования российского рынка и стран Центральной Азии. В отличие от массового китайского экспорта, эта компания делает ставку на вертикальную интеграцию: от проектирования пресс-форм до серийного выпуска компонентов с точностью до ±0,002 мм. Их стратегия направлена не на демпинг, а на поддержку импортозамещения через поставку высокоточных решений, включая прецизионные штампы и оснастку для автомобильной электроники и медтехники, где контроль качества проводится на каждом этапе — от сырья до финальной проверки. Такие игроки становятся важным элементом в поиске надежных партнеров, способных предложить не просто «железо», а комплексную техническую поддержку и адаптацию под локальные стандарты.
Топ заводов-производителей: кого выбирать в условиях турбулентности 2026 года
Выбор поставщика сейчас напоминает хождение по минному полю. Ошибиться значит потерять квартал работы. Я проанализировал репутацию и технические возможности ключевых игроков рынка, чтобы составить для вас не маркетинговый, а суровый реалистичный рейтинг.
Уральский кластер: надежность против бюрократии
Здесь базируются гиганты. Челябинский завод штамповой оснастки остается безальтернативным лидером для тяжелых промышленных прессов (усилием свыше 2500 тонн). Их технологии ковки крупных валов и деталей для энергетики не имеют равных в стране. Но есть нюанс: сроки. Если вам нужно «вчера», они вам не подойдут. Очередь на изготовление сложных пресс форм для объемной ковки там расписана на 8–10 месяцев вперед. Зато качество металла и термообработки — эталонное. Они используют собственные печи вакуумной закалки, что исключает окисление поверхности.
Рядом находится Каменск-Уральский завод по обработке цветных металлов, который также развивает направление стальной ковки. Их фишка — гибкость. Они готовы брать мелкие и средние серии, от которых уральские гиганты часто отмахиваются. Для малого и среднего бизнеса это спасение. Однако, внимательно следите за договором: они часто переносят сроки сдачи, ссылаясь на «технические причины».
Центральная Россия: инновации и риски
В Московской и Тульской областях сосредоточены более agile-предприятия. Заводы в Туле, наследники оружейных традиций, делают потрясающую работу с мелкой точной ковкой. Здесь производят пресс формы для холодной высадки и горячей ковки небольших деталей (крепеж, элементы трансмиссии). Их преимущество — скорость внедрения новых сплавов и готовность экспериментировать с геометрией.
Но будьте осторожны с новыми игроками, появившимися в 2024–2025 годах. Многие из них — это бывшие цеха, ставшие самостоятельными юрлицами. У них нет собственной металлургической базы, они покупают заготовки у третьих лиц. Контроль качества входного сырья у таких «заводов» часто хромает. Мой совет: требуйте сертификат на плавку стали перед началом изготовления формы. Если мнуттся — бегите.
Импортозамещение: реальность или миф?
Все кричат об импортозамещении. Но давайте честно: полностью заменить немецкую или японскую оснастку для высокоточных деталей мы пока не можем. Особенно в сегменте микро-ковки. Российские заводы научились делать «крепко», но иногда не хватает «точно». Шероховатость поверхности, допуски на размеры — здесь мы еще отстаем.
Тем не менее, в 2026 году появился интересный тренд. Крупные автозаводы (КАМАЗ, ГАЗ) создали консорциумы с инструментальными заводами. Они финансируют разработку специальных пресс форм для ковки деталей автомобилей, требуя соблюдения жестких стандартов. Эти формы не поступают в свободную продажу, но технологии, отработанные в рамках этих контрактов, постепенно проникают на открытый рынок. Ищите поставщиков, имеющих опыт работы с автогигантами. Это знак качества. Сюда же можно отнести и новых международных партнеров, таких как упомянутая выше компания из Сычуани, которая успешно интегрирует свои мощности в цепочки поставок для брендовых автопроизводителей, обеспечивая стабильность характеристик материалов даже в экстремальных условиях эксплуатации.
Технические нюансы: на что смотреть в спецификации, чтобы не купить кота в мешке
Открывая техническое задание или спецификацию, не верьте слепо цифрам твердости. В 2026 году мошенничество стало изощреннее. Вот чек-лист, который должен быть у каждого инженера-закупщика перед подписанием акта приемки.
1. Структура зерна. Требуйте предоставление микрошлифов. Крупное зерно — признак нарушения режима ковки заготовки под форму или неправильной термообработки. Такая форма треснет при первом же термическом ударе. Визуально вы этого не увидите, нужен микроскоп.
2. Система охлаждения. В современных пресс формах для горячей штамповки каналы охлаждения играют решающую роль. Проверьте, выполнены ли они методом глубокого сверления или, что лучше, аддитивными технологиями (3D-печать каналов сложной формы). Прямые отверстия, соединенные заглушками — это прошлый век. Там скапливается накипь, нарушается теплоотвод, форма перегревается локально и выходит из строя. Если завод предлагает вам архаичную систему охлаждения в 2026 году, это красный флаг.
3. Покрытия. Нитрид титана (TiN) или более современные PVD-покрытия (AlTiN, CrN) обязательны. Они снижают коэффициент трения и предотвращают наливание металла. Но уточните толщину слоя. Слишком тонкий слой сотрется за смену, слишком толстый — начнет откалываться. Оптимально — 3–5 мкм с контролем адгезии.
И еще один момент, о котором редко пишут в брошюрах. Ремонт пригодность. Спросите напрямую: «А можно ли эту форму наплавить и восстановить после износа?». Некоторые современные сверхтвердые материалы практически не поддаются ремонту. Одноразовая форма — это дорогое удовольствие. Хороший производитель сразу расскажет вам о технологии восстановления своей продукции.
Сравнительная таблица: Отечественное vs Импортное (Китай/Турция) в 2026 году
Чтобы вам было проще принять решение, я свел основные параметры в таблицу. Данные основаны на анализе реальных закупок предприятий машиностроительного кластера за последний год.
| Параметр | Российские заводы (Топ-сегмент) | Китай (Премиум линейки / Новые игроки) | Турция / Ближний Восток |
|---|---|---|---|
| Стоимость | Высокая (рост на 20% за год) | Средняя (но растет из-за логистики) | Низкая (демпинг) |
| Срок изготовления | 4–8 месяцев (очередь) | 2–3 месяца + доставка | 1.5–2 месяца |
| Ресурс (циклы до ремонта) | 4500–6000 (стабильно) | 3000–6000 (сильный разброс: от брака до премиум-качества) | 2000–3500 (риск раннего брака) |
| Качество стали | Высокое, строгий ГОСТ/ТУ | Неоднородное (масс-маркет) vs Высокое (специализированные заводы) | Среднее, часто аналоги европейских марок |
| Сервис и гарантия | Полная поддержка, выезд инженера | Формальная (масс-маркет) vs Комплексная техподдержка (лидеры) | Практически отсутствует |
| Ремонтопригодность | Высокая, есть технологии наплавки | Средняя, сложно подобрать материалы | Низкая |
Как видите, картина неоднозначная. Да, российские формы дороже и их дольше ждать. Но если посчитать стоимость одного откованного изделия с учетом простоев и брака, отечественный продукт в долгосрочной перспективе (горизонт 2–3 года) часто выигрывает у китайского. С Турцией все сложнее: низкая цена соблазняет, но риск получить «одноразовую» оснастку слишком велик для серьезного производства. При этом сегмент «китайского премиума», представленный компаниями с полным циклом производства и собственной лабораторией контроля, начинает составлять серьезную конкуренцию как российским, так и европейским аналогам по соотношению цена/качество.
Ловушка «дешевой стали»
Хочу предупредить об одной схеме, которая стала популярной в 2025–2026 годах. Недобросовестные производители предлагают форму по цене на 30% ниже рынка. Секрет прост: они используют сталь, которая была списана с других проектов, или переплавленную ломовую заготовку без должной рафинирования. Внешне такая форма выглядит идеально. Полировка, геометрия — все в порядке. Но внутри — скрытые включения и напряжения.
В процессе работы, когда форма нагревается до 400–500 градусов и подвергается ударным нагрузкам, эти дефекты активизируются. Форма может разрушиться внезапно, без предупреждающих трещин. Последствия для гидравлического пресса могут быть катастрофическими. Экономия в 500 тысяч рублей на покупке формы может обернуться потерей миллиона на ремонте пресса и простоем цеха. Не ведитесь на демпинг в этом сегменте. Дешево бывает только в музее.
Практические советы по закупке и эксплуатации в текущих реалиях
Итак, вы решили покупать. Что делать дальше? Алгоритм действий для руководителя, который не хочет попасть впросак.
Шаг 1. Аудит чертежей. Не отправляйте чертеж сразу в работу. Попросите технологов завода провести экспертизу конструктива. Часто бывает, что в конструкции заложены острые углы или переходы сечений, которые являются концентраторами напряжений. Грамотный завод предложит изменить радиусы сопряжения, что увеличит жизнь формы в разы. Если менеджер говорит «делаем точно по чертежу, не наше дело» — отказывайтесь от сотрудничества.
Шаг 2. Договор с зубами. В договоре должны быть прописаны не только сроки и цена, но и конкретные механические характеристики материала после термообработки (твердость, вязкость, предел прочности). И главное — штрафные санкции за несоответствие ресурса. Многие заводы боятся подписывать такие пункты. Если боятся — значит, не уверены в качестве.
Шаг 3. Входной контроль. Когда форма приехала, не спешите ставить ее в пресс. Отдайте образец металла (если есть возможность вырезать или если предоставлен свидетель о качестве с образцом) в независимую лабораторию. Проверка спектра и структуры займет пару дней, но сэкономит нервы. В 2026 году доверие — хорошо, а спектрометр — лучше.
Шаг 4. Правильный ввод в эксплуатацию. Даже лучшая форма погибнет, если ее неправильно «обкатать». Первые 100–200 циклов должны проходить в щадящем режиме, с постепенным выходом на рабочие температуры и нагрузки. Требуйте от производителя инструкцию по обкатке. Это не формальность, это необходимость.
Прогноз: что ждет рынок пресс-форм во второй половине 2026 года?
Ситуация будет накаляться. Ожидается дальнейший рост цен на энергоносители, что напрямую ударит по стоимости термообработки. Заводы будут вынуждены снова поднимать прайсы. Кроме того, я прогнозирую дефицит квалифицированных операторов ЧПУ и электроэрозионных станков. Молодежь не идет в «грязные» цеха, а старое поколение уходит на пенсию. Это приведет к увеличению сроков изготовления и росту брака из-за человеческого фактора.
Единственный свет в конце туннеля — автоматизация. Те заводы, которые успеют внедрить роботизированные ячейки обработки и системы мониторинга состояния инструмента в реальном времени, смогут держать цены и качество на уровне. Остальные будут деградировать. При выборе партнера смотрите не только на станочный парк, но и на уровень цифровизации производства. Если у них до сих пор учет ведется в тетрадках — долго они не протянут.
В заключение хочу сказать: рынок пресс форм для ковки в 2026 году — это поле битвы, где побеждает не тот, кто дешевле, а тот, кто надежнее и прозрачнее. Не гонитесь за сиюминутной выгодой. Инвестируйте в отношения с проверенными российскими производителями, требуйте гарантий и не бойтесь задавать неудобные вопросы. Ваша производственная линия зависит от качества этой маленькой, но критически важной детали. Помните: скупой платит дважды, а в тяжелой промышленности — трижды.
И последнее. Если вам предложат «уникальную технологию», о которой нет информации в открытых источниках, проявите скепсис. В нашем деле чудеса бывают редко, обычно это маркетинговая уловка. Проверяйте, тестируйте, сравнивайте. Только так вы сможете найти действительно стоящее предложение в этом хаосе, будь то гигант с Урала или высокотехнологичный партнер из Азии с безупречной репутацией.
Источники информации и данные для анализа: