пресс форма 6 см: точность размеров
2026-07-27
Пресс-форма 6 см: точность размеров как фундамент качества конечного изделия
Точность изготовления пресс-формы размером 6 см определяет не только геометрию одной детали, но и экономическую эффективность всего производственного цикла. В нашей практике работы с микро-литьем под давлением мы неоднократно сталкивались с ситуацией, когда отклонение в 0,01 мм на формообразующей поверхности приводило к браку тысяч единиц продукции. Ключевой запрос пресс форма 6 см: точность размеров отражает критическую потребность рынка в инструменте, способном удерживать допуски в условиях высоких температур и циклических нагрузок. Для деталей такого малого размера (60 мм) стандартные допуски DIN ISO 2768-m часто оказываются недостаточными, требуя перехода к классам точности IT6 или даже IT5.
Многие закупщики совершают ошибку, оценивая стоимость формы исключительно по весу стали или габаритам плиты. Реальная ценность скрыта в способности инструмента воспроизводить сложные геометрические профили с повторяемостью на уровне микрон. Когда речь идет о компактных корпусах электроники, медицинских компонентах или прецизионных соединителях, где общий размер составляет около 6 см, каждый микрон усадки материала должен быть просчитан заранее. Мы видели проекты, где попытка сэкономить 15% на стоимости обработки полости привела к потерям в размере 200% из-за невозможности собрать конечный узел.
В этом материале мы разберем технические аспекты достижения высокой точности для форм малого формата. Мы не будем использовать абстрактные термины вроде «высокое качество», а сосредоточимся на конкретных параметрах шероховатости, твердости материалов и методах термокомпенсации. Вы узнаете, почему традиционные методы проектирования часто дают сбой при работе с габаритами 60×60 мм и какие современные технологии позволяют нивелировать эти риски.
Физика усадки и влияние на геометрию деталей 60 мм
Процесс литья пластмасс никогда не является статичным; это динамическая система, где температура, давление и время находятся в постоянной взаимосвязи. Для пресс-формы с рабочей зоной 6 см (60 мм) влияние усадки материала становится доминирующим фактором, определяющим итоговую точность размеров. Полимеры, такие как ABS, поликарбонат или PEEK, имеют различные коэффициенты линейной усадки, которые могут варьироваться от 0,4% до 2,0%. На длине 60 мм разница в 0,1% коэффициента усадки дает погрешность в 0,06 мм — это значение уже выходит за пределы допустимых отклонений для многих прецизионных изделий.
В нашей инженерной практике мы выделяем три основных типа усадки, которые необходимо учитывать при проектировании формы 6 см:
- Пост-формовочная усадка: Происходит после извлечения детали из формы и охлаждения до комнатной температуры. Для кристаллизующихся полимеров этот процесс может длиться до 24 часов.
- Ориентационная усадка: Возникает из-за вытягивания макромолекул в направлении течения расплава. В небольших формах это приводит к анизотропии свойств: деталь может дать большую усадку поперек потока, чем вдоль него.
- Усадка под давлением: Зависит от времени выдержки давления. Недостаточное время приводит к недоливу или значительному уменьшению линейных размеров.
Один из наших клиентов столкнулся с проблемой нестабильности размеров корпусов датчиков (габарит 62x45x15 мм). Несмотря на идеальную обработку стальных блоков, размеры «плавали» в партии. Анализ показал, что система охлаждения была спроектирована без учета локальных горячих точек в углах детали. Разница температур в 5°C между разными зонами формы вызывала неравномерную кристаллизацию материала. Решение потребовало переварки каналов охлаждения и внедрения конформного охлаждения через аддитивные технологии, что стабилизировало размеры в пределах ±0,02 мм.
При работе с размерами порядка 6 см важно понимать, что жесткость самой формы также играет роль. Под действием давления впрыска, которое может достигать 1200–1500 бар, стенки гнезда формы испытывают значительные нагрузки. Если модуль упругости материала формы недостаточен или толщина поддерживающих плит рассчитана неверно, происходит упругая деформация (разжим формы). Это приводит к образованию облоя и увеличению толщины детали. Расчет прогиба плит для форм такого размера должен выполняться с запасом прочности не менее 1.5, особенно если используется высокотекучий материал.
Для обеспечения стабильности размеров мы рекомендуем использовать материалы с предсказуемой усадкой. Например, стеклонаполненные марки пластиков дают меньшую усадку, но создают повышенный абразивный износ формообразующих. В таких случаях выбор стали становится критическим. Использование сталей типа H13 с твердостью 48-52 HRC позволяет компенсировать абразивное воздействие наполнителя, сохраняя геометрию полости на протяжении сотен тысяч циклов. Игнорирование этого фактора приводит к тому, что после 50 000 циклов размеры детали выходят за допуск, требуя дорогостоящего ремонта или замены вставок.
Выбор инструментальной стали и термообработка для микроточности
Материал пресс-формы — это не просто расходный ресурс, а активный элемент системы обеспечения точности. Для форм с габаритами рабочей части около 6 см требования к металлу возрастают экспоненциально по сравнению с крупногабаритным инструментом. Здесь важны не только прочность и вязкость, но и стабильность структуры после термообработки. Любые остаточные напряжения в металле со временем высвобождаются, вызывая коробление формы и изменение размеров изделия.
Наиболее распространенным решением для прецизионных форм является использование коррозионностойких сталей мартенситного класса, таких как AISI 420 (аналог 40Х13) или их улучшенные версии типа AISI 420 Mod (S136). Эти материалы позволяют достигать твердости до 50-54 HRC после закалки и отпуска, обеспечивая отличную полируемость до зеркального блеска (Ra < 0.05 мкм). Однако, ключевым моментом является проведение субкриогенной обработки (cryogenic treatment) сразу после закалки. Эта процедура превращает остаточный аустенит в мартенсит, стабилизируя размеры инструмента. В нашей практике формы, прошедшие глубокое охлаждение до -80°C, демонстрируют в 3 раза меньшее изменение геометрии после первых 10 000 циклов по сравнению с аналогами, прошедшими только стандартный отпуск.
Другой важный аспект — однородность структуры металла. При размерах блока 6 см использование крупных слитков может привести к ликвации (неоднородности распределения легирующих элементов). Мы настоятельно рекомендуем использовать сталь электрошлакового переплава (ESR). Процесс ESR очищает металл от неметаллических включений и серы, что напрямую влияет на возможность полировки и отсутствие дефектов на поверхности детали. Для оптических линз или прозрачных рассеивателей размером 6 см применение стали без ESR практически гарантирует появление «кратеров» или полос на поверхности изделия.
Твердость формообразующих должна соответствовать типу перерабатываемого пластика. Для агрессивных сред, таких как ПВХ или материалы с антипиренами, выделяющими хлор или бром при нагреве, требуется твердость не ниже 52-54 HRC и обязательное нанесение защитных покрытий. Нитрид титана (TiN) или алмазоподобное покрытие (DLC) увеличивают срок службы формы в 2-3 раза. Однако здесь есть нюанс: толщина покрытия обычно составляет 2-5 мкм. При проектировании формы под покрытие необходимо делать припуск на этот слой, иначе готовые детали будут меньше номинала на двойную толщину покрытия. Мы фиксировали случаи, когда этот фактор упускали, и партия из 5000 деталей уходила в брак из-за несоосности при сборке.
С точки зрения стандартизации, соответствие требованиям ГОСТ 23118-2019 (для конструкций штампов и пресс-форм) или международному ISO 2768 является базовым, но для высокоточных задач часто требуется разработка собственных технических условий (ТУ). Важно требовать от поставщика формы протоколы измерения твердости в разных точках вставки. Разброс твердости более 2 единиц HRC по объему вставки свидетельствует о нарушении режима термообработки и грозит неравномерным износом. Покупатель должен запрашивать сертификат материала с указанием плавки и результатов ультразвукового контроля (UT) на отсутствие внутренних расслоений.
Технологии механической обработки: от ЧПУ до EDM
Достижение точности размеров для пресс-формы 6 см невозможно без применения современного парка металлообрабатывающего оборудования. Традиционное фрезерование на станках с ЧПУ (CNC) остается основным методом снятия основного объема металла, но финишная обработка требует иных подходов. Для получения шероховатости поверхности Ra < 0.2 мкм и соблюдения допусков IT6-IT7 необходима комбинация высокоскоростного фрезерования (HSM) и электроэрозионной обработки (EDM).
Высокоскоростное фрезерование позволяет обрабатывать закаленные стали (до 60 HRC) непосредственно после термообработки, исключая этап чистовой обработки мягкого металла и последующей закалки, которая всегда вносит искажения геометрии. Использование инструментов диаметром менее 1 мм (микрофрезы) позволяет создавать сложные ребра жесткости и тонкие элементы в форме размером 6 см без риска поломки инструмента благодаря высоким оборотам шпинделя (24 000 – 40 000 об/мин). Однако, критически важным здесь является стратегия съема материала. Остаточные напряжения, возникающие при неправильном режиме резания, могут привести к деформации тонкостенных элементов формы после снятия со станка.
Электроэрозионная обработка (EDM), особенно вдувная (Wire EDM) и проволочная, незаменима для создания острых внутренних углов и сложных профилей, недоступных для фрезы. Точность современных EDM-станков достигает ±0.002 мм. Но у этой технологии есть скрытый враг — белый слой (переплавленный слой). Это перекаленный слой металла на поверхности формы, который образуется в процессе эрозии. Он хрупкий и склонен к выкрашиванию. Если этот слой не удалить последующим полированием или химическим травлением, он станет источником трещин и дефектов на поверхности литой детали. В одном из проектов мы обнаружили, что микротрещины в белом слое привели к отслоению участка формы после 15 000 циклов, что потребовало полной замены дорогостоящей вставки.
Полирование формы — это не просто косметическая процедура, а финальный этап формирования размеров. Ручная полировка несет риск нарушения геометрии: оператор может случайно «завалить» грани или снять лишний металл в выпуклых местах. Для форм с требованием высокой точности мы переходим на автоматизированное полирование с использованием ультразвуковых головок или роботов-манипуляторов. Это обеспечивает равномерное снятие материала и сохранение исходной CAD-геометрии. Направление полировки также имеет значение: оно должно совпадать с направлением извлечения детали, чтобы облегчить извлечение и снизить риск царапин.
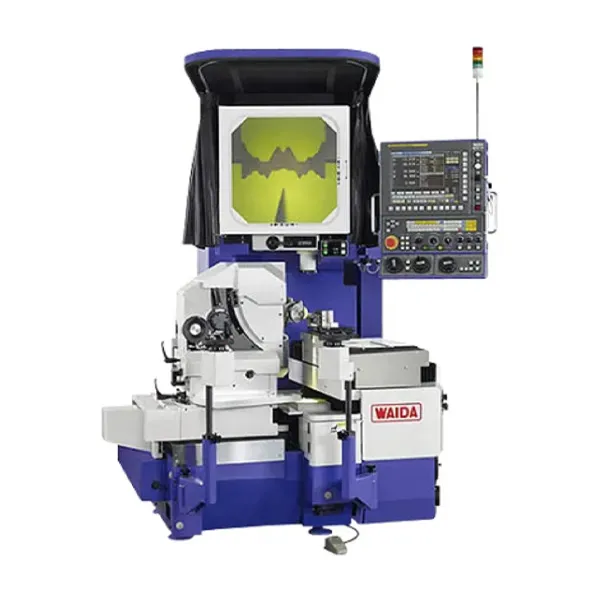
Контроль качества на этапе обработки осуществляется с помощью координатно-измерительных машин (КИМ/CMM). Измерение формы 6 см на КИМ позволяет построить карту отклонений реальной поверхности от цифровой модели. Мы требуем, чтобы поставщик предоставлял отчет CMM с цветовой картой отклонений перед отгрузкой формы. Допуск на форму обычно делается в 2-3 раза уже, чем допуск на готовую деталь, чтобы учесть возможные колебания процесса литья. Если допуск на деталь составляет ±0.05 мм, то форма должна быть изготовлена в поле ±0.015…0.02 мм.
Системы охлаждения и их влияние на цикл и стабильность
Эффективность системы охлаждения напрямую диктует производительность и стабильность размеров. Для небольшой формы 6 см время цикла может составлять всего 15-20 секунд, и фаза охлаждения занимает до 70% этого времени. Неравномерный отвод тепла приводит к вариабельности усадки: деталь, извлеченная из горячей зоны, будет иметь другие размеры, чем деталь из холодной зоны. Это создает проблему селективной сборки, когда детали из разных гнезд многоместной формы не взаимозаменяемы.
Традиционное сверление прямых каналов охлаждения часто неэффективно для сложных геометрических форм размером 6 см, так как расстояние от канала до поверхности полости варьируется. Современные решения включают использование конформного охлаждения, изготовленного методом 3D-печати (DMLS/SLM) из порошковых сталей (например, 1.2709). Такие каналы повторяют контур детали, обеспечивая одинаковое расстояние до охлаждающей среды по всей поверхности. Внедрение конформного охлаждения в нашем проекте по производству медицинских коннекторов позволило сократить цикл литья на 25% и снизить разброс размеров (Cpk) с 1.1 до 1.65.
Температурный режим также зависит от типа теплоносителя. Вода является эффективным охладителем, но при температурах выше 90°C она начинает кипеть и образовывать накипь, ухудшая теплоотдачу. Для высокотемпературных пластиков (PEEK, PSU) необходимо использовать термомасло или специальные высокотемпературные жидкости. Важным элементом является использование регуляторов температуры (термостатов) с точностью поддержания ±0.5°C. Дешевые устройства с точностью ±2-3°C неприемлемы для прецизионного литья, так как колебания температуры масла вызывают пульсацию размеров детали от цикла к циклу.
При проектировании каналов необходимо учитывать гидравлическое сопротивление. Для малых форм сечение каналов может быть ограничено габаритами плиты. Использование турбулизаторов (спиральных вставок) внутри каналов помогает повысить коэффициент теплоотдачи за счет создания турбулентного потока даже при невысоких скоростях циркуляции. Ламинарный поток охлаждает значительно хуже. Расчет числа Рейнольдса должен проводиться для каждого контура отдельно. Мы рекомендуем скорость потока воды не менее 0.8-1.0 м/с для обеспечения турбулентности.
Еще один аспект — конденсат. Если температура формы ниже точки росы окружающего воздуха, на поверхности инструмента выпадает конденсат, который попадает в расплав и вызывает дефекты (серебрение, пузыри). В влажных климатических условиях или летом необходимо использовать осушители воздуха в цехе или поддерживать температуру формы выше точки росы. Игнорирование этого фактора приводит к браку, который сложно диагностировать, так как он проявляется эпизодически.
| Параметр сравнения | Стандартная обработка (ЧПУ + Сверление) | Прецизионная обработка (HSM + Конформное охлаждение) |
|---|---|---|
| Точность размеров (IT класс) | IT8 – IT9 (±0.05 мм на 60 мм) | IT6 – IT7 (±0.015 мм на 60 мм) |
| Шероховатость поверхности (Ra) | 0.4 – 0.8 мкм (требует ручной полировки) | 0.05 – 0.2 мкм (автоматическая финишная обработка) |
| Равномерность охлаждения | Низкая (разница температур до 10°C) | Высокая (разница температур < 2°C) |
| Срок службы (циклы до ремонта) | 100 000 – 300 000 | 500 000 – 1 000 000+ |
| Стоимость изготовления | Базовая (100%) | +40% … +60% к базе |
| Влияние на себестоимость детали | Выше за счет большего цикла и брака | Ниже за счет сокращения цикла на 20-30% |
Типичные ошибки при заказе и эксплуатации форм 6 см
Заказывая пресс-форму, многие компании фокусируются на цене и сроках, упуская технические нюансы, которые становятся очевидными только на этапе запуска производства. Самая распространенная ошибка — отсутствие четкого технического задания (ТЗ) с указанием реальных условий эксплуатации. Если вы не укажете тип пластика, планируемый тираж и требования к точности, производитель заложит минимально возможные параметры, чтобы снизить свою себестоимость. Результатом становится форма, которая теоретически работает, но не обеспечивает нужного качества серии.
Вторая критическая ошибка — игнорирование системы литников. Для деталей размером 6 см выбор точки входа расплава определяет ориентацию молекул и, следовательно, усадку. Неправильное расположение литника может привести к короблению детали после остывания. Мы рекомендуем проводить симуляцию заполнения (Moldflow) перед изготовлением формы. Это стоит дополнительных денег и времени (3-5 дней), но позволяет избежать ошибок, исправление которых на готовой стали обойдется в 10 раз дороже. Симуляция покажет места потенциального воздушного захвата, линии сварки и зоны чрезмерного давления.
Третья проблема связана с обслуживанием. Прецизионная форма 6 см требует бережного отношения. Использование неподходящих смазок для направляющих колонок или агрессивных чистящих средств для удаления остатков пластика может повредить уплотнения или поверхность формы. Регулярное ТО должно включать проверку зазоров, состояние пружин выталкивателей и чистоту каналов охлаждения. Забитые накипью каналы снижают эффективность охлаждения на 30-40%, что немедленно сказывается на качестве деталей. Мы советуем устанавливать ротаметры на каждый контур охлаждения для визуального контроля потока.
Также стоит упомянуть ошибку при выборе поставщика. Дешевые формы из Китая или местных гаражных мастерских часто изготавливаются из пересортицы металла или с нарушением технологий термообработки. Внешне они выглядят идеально, но начинают «плыть» после первой тысячи циклов. Проверка поставщика должна включать аудит его оборудования (наличие CMM, EDM, HSM станков) и запрос списка рекомендаций с контактами предыдущих клиентов. Не стесняйтесь запрашивать образцы деталей, отлитых на предлагаемой форме.
Стандарты качества и сертификация в производстве форм
В международном B2B сегменте доверие строится на соблюдении признанных стандартов. Для производителей пресс-форм наличие сертификата ISO 9001:2015 является обязательным минимумом, подтверждающим наличие системы менеджмента качества. Однако для прецизионных форм этого недостаточно. Важно наличие процедур валидации процессов (PPAP – Production Part Approval Process), которые гарантируют, что форма способна производить детали в допуске в условиях серийного производства.
В России и странах ЕАЭС важным маркером качества является соответствие стандартам ГОСТ. Например, ГОСТ Р 53393-2009 регламентирует общие технические условия на пресс-формы. Соблюдение этих норм гарантирует взаимозаменяемость элементов и безопасность эксплуатации. Для экспортно-ориентированных производств актуальны европейские нормы DIN 16901 (допуски на пластмассовые детали) и DIN 16742 (допуски и посадочные размеры для форм). Указание в контракте ссылки на конкретный стандарт снимает множество вопросов при приемке инструмента.
Сертификация материалов также играет роль. Сталь для формы должна сопровождаться сертификатом 3.1 по EN 10204, где указаны результаты химических и механических испытаний конкретной плавки. Это документ, который подтверждает, что использованный металл соответствует заявленной марке. Отсутствие такого сертификата делает невозможным претензию к поставщику в случае преждевременного разрушения формы.
Для медицинских применений (если форма 6 см используется для производства компонентов медтехники) требуется соблюдение стандартов ISO 13485. Это накладывает дополнительные требования к документации, прослеживаемости материалов и чистоте производства. Формы для медицинской отрасли часто требуют специальной упаковки и консервации, исключающей попадание пыли и масел.
Практический опыт: от носимой электроники до медицинской техники
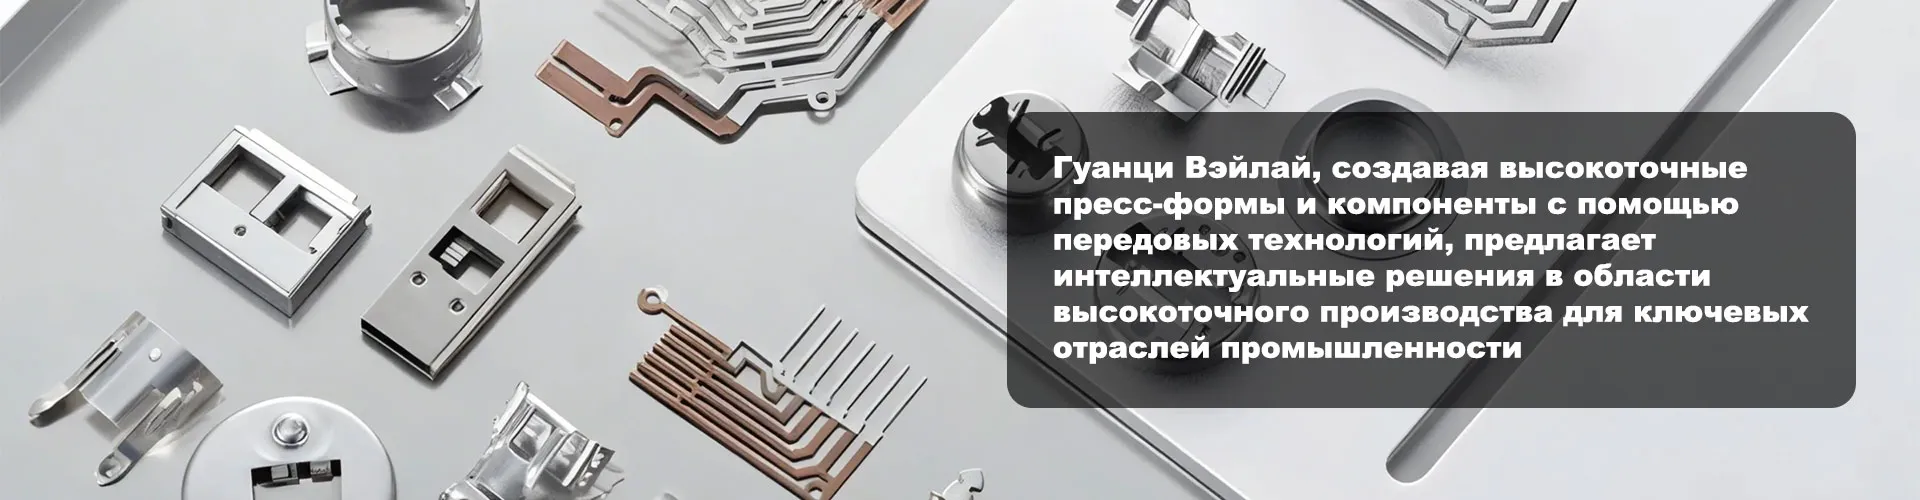
Теоретические знания о точности важны, но именно практическая реализация отличает качественного производителя. Ярким примером подхода к микро-точности является деятельность компании ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность». Это высокотехнологичное предприятие специализируется на полном цикле производства: от разработки высокоточных пресс-форм до серийного литья под давлением и прецизионной обработки.
Компания успешно решает задачи, где допуски измеряются единицами микрон. Например, при производстве базовых каркасов для брендовых носимых устройств (габариты которых часто близки к обсуждаемым 6 см) критически важна стабильность геометрии. Для контроля качества здесь используется трехкоординатный измерительный станок Zeiss ACCURA, позволяющий верифицировать сложнейшие профили с недостижимой для обычного оборудования точностью.
Опыт «Сычуань Гуанци Вэйлай» в смежных высокоточных областях напрямую влияет на качество изготавливаемых пресс-форм. Производство полупроводниковых вентиляторов с балансировкой ±0,005 мм (стабилизируемой до ±0,003 мм) и деталей для линий производства ИИ-чипов с точностью ±0,002 мм требует культуры производства, исключающей даже микроскопические погрешности. Этот же подход применяется и при создании форм для литья.
Особенно показателен опыт компании в медицинской сфере. При изготовлении компонентов для аппаратов гемодиализа и анализаторов крови были достигнуты впечатляющие результаты: точность измерения узких полостей в оптических счетных модулях составляет ±0,02 мм, а специально разработанные компоненты для диализных трубопроводов позволили сократить цикл массового производства на 15–20%. Такой результат возможен только благодаря глубокому пониманию физики литья, правильному выбору сталей и использованию передовых методов охлаждения, о которых говорилось выше. Наличие полного цикла — от проектирования до готовой детали — позволяет компании гарантировать не просто соответствие чертежу, а оптимальную работу изделия в реальных условиях эксплуатации.
Экономическое обоснование инвестиций в высокую точность
Вопрос «почему форма 6 см стоит так дорого?» часто возникает у закупщиков. Ответ кроется в полной стоимости владения (TCO). Дешевая форма с низкой точностью генерирует скрытые убытки: высокий процент брака, простои машины на переналадку, необходимость ручной доработки деталей (удаление облоя, доработка посадочных мест), увеличение цикла литья из-за плохого охлаждения.
Давайте посчитаем. Разница в цене между формой среднего качества и прецизионной формой может составлять $3,000. Но если прецизионная форма снижает цикл на 2 секунды и убирает 2% брака, то при тираже 1 млн деталей экономия составит десятки тысяч долларов. Сокращение цикла на 2 секунды при работе 24/7 дает дополнительно ~40 000 деталей в год. Умножьте это на маржинальность продукта. Инвестиция в точность окупается в первые 3-6 месяцев активной эксплуатации.
Кроме того, высокая точность формы позволяет автоматизировать процесс сборки. Если детали имеют стабильные размеры, роботы-манипуляторы могут собирать их без участия человека и без доработки. Это открывает путь к созданию полностью автоматизированных линий, где человеческий фактор сведен к нулю. В условиях дефицита квалифицированной рабочей силы это становится стратегическим преимуществом.
Мы рекомендуем рассматривать стоимость формы не как единовременные затраты (CAPEX), а как инвестицию в снижение операционных расходов (OPEX). При расчете бюджета проекта закладывайте стоимость формы с коэффициентом 1.4-1.5 от минимального рыночного предложения, но с гарантированным паспортом точности и расширенной гарантией на количество циклов.
Часто задаваемые вопросы
Какой реальный срок изготовления пресс-формы 6 см?
Стандартный срок составляет 25-35 рабочих дней с момента утверждения 3D-модели и внесения аванса. Этот период включает проектирование, закупку сертифицированной стали, механообработку, термообработку, сборку и пробный запуск (T1). Ускоренные программы (Быстрая форма) позволяют сократить срок до 15-18 дней, но это увеличивает стоимость на 20-30% за счет сверхурочной работы и приоритетного планирования. Срочность не должна влиять на этапы контроля качества, иначе риск получить бракованный инструмент возрастает многократно.
Можно ли модернизировать старую форму для повышения точности?
В большинстве случаев полная модернизация экономически нецелесообразна. Локальная замена вставок возможна, если базовая плита и система охлаждения находятся в хорошем состоянии. Однако, если причина неточности кроется в износе направляющих или деформации плиты, проще и дешевле изготовить новый инструмент. Попытки «вылечить» старую форму часто приводят к временному эффекту и повторному простою производства через месяц. Мы проводим аудит старых форм бесплатно, чтобы дать объективную рекомендацию: ремонт или замена.
Гарантируете ли вы размеры на первой пробе (T1)?
Мы гарантируем соответствие размеров на T1 в пределах 80-90% от чертежа, так как окончательная усадка материала корректируется в процессе настройки параметров литья (давление, температура, время). Полное соответствие всем допускам достигается после 2-3 итераций доработки формы (polishing, EDM correction) в течение 1-2 недель после T1. Это нормальная инженерная практика. Поставщики, обещающие 100% попадание в допуск с первого раза без пробного литья, скорее всего, лукавят или не понимают физику процесса.
Какую минимальную партию деталей вы можете отлить на такой форме?
Технически можно отлить хоть одну деталь, но экономически целесообразный минимум зависит от затрат на подготовку производства. Для мелких партий (прототипирование) мы предлагаем услугу быстрого прототипирования на алюминиевых формах или 3D-печати, что дешевле и быстрее. Для серийного производства на стальной форме 6 см минимальный заказ (MOQ) обычно начинается от 1000 шт., чтобы окупить стоимость наладки машины и подготовки материала. Однако, сама форма готова к работе с первого цикла.
Заключение и следующие шаги
Точность пресс-формы размером 6 см — это сложный баланс между материаловедением, механикой, термодинамикой и квалификацией исполнителей. Это не просто кусок стали с отверстием, а высокотехнологичный инструмент, определяющий конкурентоспособность вашего продукта на рынке. Ошибки на этапе выбора поставщика или проектирования обходятся слишком дорого в долгосрочной перспективе.
Если вы планируете запуск нового продукта или замену изношенного инструмента, не рискуйте качеством. Доверьте задачу профессионалам с подтвержденным опытом и парком оборудования, таким как ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность», где сочетание передовых технологий измерения (Zeiss ACCURA) и опыта в самых требовательных отраслях (полупроводники, медицина) гарантирует результат. Мы готовы провести бесплатный анализ вашей 3D-модели, рассчитать оптимальную конструкцию формы, предложить варианты сталей и предоставить детализированное коммерческое предложение с разбивкой по этапам.
Не ждите, пока проблемы с качеством начнут отталкивать ваших клиентов. Получите консультацию инженера прямо сейчас, чтобы убедиться, что ваша будущая пресс-форма 6 см будет работать как швейцарские часы.
Свяжитесь с нами сегодня для обсуждения вашего проекта и получения расчета стоимости в течение 24 часов. Также рекомендуем ознакомиться с нашим руководством по выбору материалов для пресс-форм, чтобы глубже погрузиться в тему.