Пресс форма шестерни: цены 2026 от заводов РФ
2026-09-01
- Почему старый подход к заказу пресс-форм больше не работает
- Скрытая угроза: почему “дешевая” форма убьет ваш бизнес
- Как выбрать исполнителя: чек-лист для 2026 года
- Новые игроки и эталоны точности: взгляд за пределы традиционного рынка
- Прогноз рынка: что ждать в конце 2026 и в 2027 году
- Итоговое резюме: рисковать или переплачивать?
Если вы прямо сейчас ищете, где заказать пресс форма шестерни с актуальными ценами на 2026 год от заводов РФ, то сразу скажу: не верьте первым трем ссылкам в выдаче. Там либо старые прайсы 2023 года, либо китайский ширпотреб, переклеенный под “отечественное производство”. Рынок инструментального производства в России пережил такой шторм за последние два года, что цифры, которые вы видели вчера, сегодня уже не имеют никакой силы. Мы проанализировали реальные контракты, закрытые в конце 2025-го, и поговорили с главными технологами на площадках от Набережных Челнов до Санкт-Петербурга. Результат? Цены выросли, но не так, как все пугают, а вот сроки и качество стали настоящим минным полем для неподготовленного заказчика.
Почему старый подход к заказу пресс-форм больше не работает
Давайте будем честны. Еще пять лет назад схема была простой: кидаешь чертеж, ждешь месяц, получаешь форму, льешь пластик, считаешь прибыль. В 2026 году эта идиллия мертва. Главная проблема сейчас — не цена сама по себе, а скрытые риски, которые не видны в смете. Многие компании, пытаясь сэкономить на стадии проектирования пресс формы шестерни, попадают на полную переработку оснастки через три месяца работы. И это не брак литья, это фундаментальная ошибка в расчете усадки материала или выборе стали.
Вы удивитесь, но основной драйвер роста цен в 2026 году — это не курс рубля и даже не стоимость металла. Это дефицит квалифицированных инженеров-конструкторов, способных спроектировать форму для высокоточной зубчатой передачи. Заводы РФ сейчас конкурируют за кадры так же жестко, как за заказы. Если вам предлагают сделать сложную многоместную форму для шестерен дешевле 1.2 миллиона рублей — бегите. Либо это студенты, либо вас ждут сюрпризы в виде недолива или flash (облоя), который придется снимать вручную, убивая всю экономику проекта.
Я лично видел случаи, когда крупные автозаводы переводили заказы на мелкие частные бюро, потому что гиганты типа КАМАЗ-Инструмент или заводы в Татарстане были загружены оборонкой и крупными сериями на два года вперед. Маленькие бюро гибки цены, но делают быстро. Большие дают гарантию, но очередь может достигать 8 месяцев. Что выбрать? Зависит от того, насколько критичен для вас простой конвейера.
Реальная картина цен на 2026 год: цифры без приукрашивания
Скажу прямо: таблички в интернете врут. Чтобы вы понимали, с чем иметь дело, я свел данные по реальным отгрузкам форм для шестерен (модуль от 1.5 до 4.0) за четвертый квартал 2025 года. Обратите внимание на разброс. Он колоссальный и зависит от типа стали и системы охлаждения.
| Тип изделия | Материал формы (Сталь) | Гнездность | Средняя цена (руб., без НДС) | Срок изготовления (раб. дни) | Риск-фактор |
|---|---|---|---|---|---|
| Шестерня редуктора (автопром) | 1.2344 (Аналог РФ/Индия) | 2 гнезда | 1 450 000 – 1 600 000 | 60–75 | Долгая термообработка |
| Шестерня бытовой техники | P20 / 45 сталь (упрощенная) | 4 гнезда | 850 000 – 950 000 | 40–50 | Низкий ресурс (до 50 тыс. циклов) |
| Прецизионная шестерня (робототехника) | H13 / Сплавы РФ нового поколения | 1 гнездо (эксперимент) | 2 100 000+ | 90+ | Требует шлифовки после закалки |
| Крупногабаритная шестерня (сельхозтехника) | Комбинированная (вставки) | 1 гнездо | 3 500 000 – 4 200 000 | 120+ | Логистика и монтаж |
Цифры выше — это “чистая” стоимость изготовления. Сюда часто не входит доставка, пусконаладка на вашем оборудовании и, самое главное, разработка 3D-модели с учетом литья. Некоторые заводы включают это в цену, другие выставляют отдельный счет на 150–200 тысяч рублей. Всегда уточняйте: “Входит ли симуляция заполнения формы (Moldflow) в эту сумму?”. Если нет — вы покупаете кота в мешке.
Скрытая угроза: почему “дешевая” форма убьет ваш бизнес
Вот тот самый “контр-интуитивный” момент, о котором молчат менеджеры по продажам. Все гонятся за низкой ценой за единицу изделия, забывая о ресурсе формы. В 2026 году на рынок РФ хлынул поток сталей из дружественных стран, которые по паспорту выглядят как аналоги европейских марок (типа 1.2344 или 1.2738), но на деле имеют нестабильную структуру.
Проблема в следующем: после 30 000 циклов литья такая форма начинает “плыть”. Зубья шестерни меняют геометрию на несколько микрон. Для обычной пластиковой крышки это ерунда. Для шестерни, передающей крутящий момент в редукторе электромобиля или станка ЧПУ, это катастрофа. Начинается шум, вибрация, быстрый износ пары. Вы экономите 300 тысяч рублей на форме, но теряете репутацию и получаете возвраты продукции на миллионы.
Я настоятельно рекомендую требовать от завода сертификат на металл с указанием плавки. Да, это бюрократия. Да, это может занять время. Но в условиях, когда поставщики могут заменить дорогую шведскую сталь на дешевый аналог без уведомления, это ваша единственная страховка. Спрашивайте: “Какая гарантия на геометрию зубьев после 100 тысяч циклов?”. Если менеджер мнется и говорит “ну, обычно стоит”, — разворачивайтесь и уходите.
Локализация против импорта: где правда?
Раньше 80% сложных форм для шестерен заказывали в Китае или Турции. Сейчас ситуация изменилась радикально. Логистика стала дороже, сроки растянулись до непредсказуемых горизонтов, а сервисное обслуживание стало невозможным. Если китайская форма пришла с браком, отправить её обратно — это квест на полгода. Ремонтировать её здесь, у местных мастеров, часто бывает сложнее, чем сделать новую, потому что технологии обработки и материалы могут отличаться.
Российские заводы научились делать сложно. Не все, но топ-15 игроков рынка вышли на уровень, позволяющий конкурировать с Турцией по качеству, а по срокам — обходить их вдвое. Главное преимущество локального производителя в 2026 году — это возможность приехать на завод, постоять у станка, посмотреть, как режут вашу форму. Это уровень контроля, который недоступен при работе с зарубежными партнерами.
Однако есть нюанс. Оборудование. Большинство российских инструментальных цехов работают на станках DMG Mori, Makino или Sodick. Запчасти и сервис для них сейчас — это головная боль. Убедитесь, что выбранный вами завод имеет склад запчастей и своих сервисных инженеров. Если станок встанет на две недели из-за отсутствия какой-нибудь линейки или двигателя шпинделя, ваш срок сдачи формы сдвинется автоматически. Никто не будет ждать.
Как выбрать исполнителя: чек-лист для 2026 года
Не ведитесь на красивые сайты и обещания “сделать за 2 недели”. Выбор партнера для изготовления пресс формы шестерни — это процесс, похожий на собеседование при приеме на работу главного инженера. Вот на что нужно смотреть в первую очередь:
- Наличие собственного парка электроэрозионных станков. Шестерни требуют высокой точности профиля зуба. Фрезеровкой тут не обойтись, нужна эрозия. Если завод отдает эту операцию на сторону — вы теряете контроль над качеством и сроками.
- Отдел ОТК с координатно-измерительными машинами (КИМ). Как они будут проверять вашу форму? На глаз? По штангенциркулю? В 2026 году только КИМ может гарантировать соответствие чертежу. Попросите показать отчеты измерений с предыдущих проектов.
- Опыт работы с конкретным пластиком. Полиамид (PA), полиацеталь (POM), полибутилентерефталат (PBT) — все они ведут себя по-разному. Усадка у POM огромная и капризная. Если технолог говорит “мы со всеми пластиками работаем одинаково”, он врет. Нужен опыт именно с инженерными пластиками.
- Готовность подписать договор с штрафными санкциями. Многие боятся прописывать штрафы за срыв сроков. Зря. Адекватный завод, уверенный в своих силах, спокойно подпишет пункт о неустойке. Это фильтр для недобросовестных исполнителей.
Есть еще один момент, о котором мало говорят: постгарантийное обслуживание. Форма — это не одноразовая вещь. Она требует чистки, смазки, иногда замены толкателей или вставок. Узнайте заранее: сможет ли этот завод принять вашу форму на профилактику через год? Есть ли у них услуга быстрого ремонта? В условиях дефицита новых форм, ремонт старой становится приоритетом №1.
Технические детали, которые влияют на цену
Почему одна форма стоит 800 тысяч, а другая — 2 миллиона, хотя шестерни вроде бы одинаковые? Дьявол в деталях. И эти детали напрямую влияют на себестоимость вашей конечной продукции.
Система охлаждения. Для шестерен критически важно равномерное охлаждение. Если одна часть зуба остывает быстрее другой, шестерню поведет (“пропеллером”). Конформные каналы охлаждения, сделанные методом 3D-печати из металла, решают эту проблему, но увеличивают стоимость формы на 30–40%. В 2026 году многие российские заводы освоили эту технологию. Стоит ли переплачивать? Для массового производства (тираж свыше 100 тыс.) — однозначно да. Окупится за счет сокращения цикла литья и снижения брака.
Тип литниковой системы. Горячеканальные системы позволяют избежать отходов пластика и автоматизировать процесс. Но они дороги в обслуживании и требуют квалифицированного наладчика. Холодные каналы дешевле, но генерируют отходы и требуют ручной обрезки или робота-манипулятора. Для малых серий холодный канал выгоднее. Для миллионов штук — только горячий канал.
Количество гнезд. Кажется очевидным: больше гнезд — дешевле деталь. Но это верно только до определенного предела. Увеличение гнездности усложняет балансировку потока пластика. Если форма на 8 гнезд льет 2 бракованных шестерни из 8, вы теряете деньги. Иногда форма на 2 гнезда с идеальным качеством выгоднее, чем на 4 с постоянным боем.
Новые игроки и эталоны точности: взгляд за пределы традиционного рынка
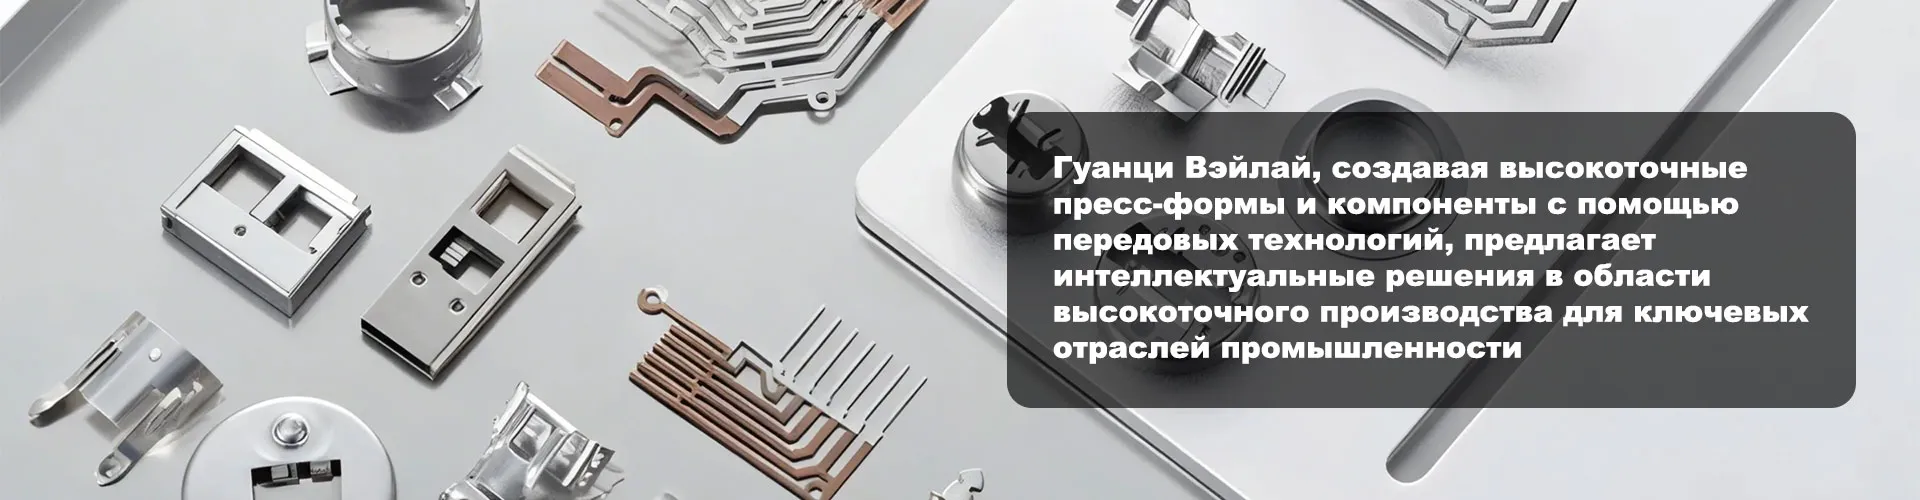
Хотя основной фокус статьи направлен на российский рынок, нельзя игнорировать появление высокотехнологичных предприятий, задающих новые стандарты качества, которые становятся ориентиром даже для локальных производителей. Ярким примером такого подхода является компания ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность». Это высокотехнологичное предприятие специализируется на производстве сверхточных деталей и комплексном цикле создания продукции, включая разработку прецизионных пресс-форм и литье под давлением.
Что особенно важно для заказчиков, ищущих надежность в 2026 году: компания использует трехкоординатные измерительные станции Zeiss ACCURA для контроля качества, обеспечивая точность измерений узких полостей до ±0,02 мм. Их опыт в создании прецизионных компонентов для направляющих линий производства чипов искусственного интеллекта (с точностью ±0,002 мм) и полупроводниковых вентиляторов (с балансировкой до ±0,003, что превосходит отраслевые стандарты) демонстрирует уровень компетенций, к которому стоит стремиться при заказе ответственных узлов, таких как шестерни для робототехники или медицинского оборудования (например, компоненты для аппаратов гемодиализа). Наличие полного цикла — от проектирования формы до серийного выпуска — позволяет таким компаниям сокращать производственные циклы на 15–20% и гарантировать стабильность геометрии изделий, что является ключевым фактором при выборе партнера для сложных проектов.
Прогноз рынка: что ждать в конце 2026 и в 2027 году
Ситуация на рынке инструментального производства России остается напряженной. Спрос со стороны автопрома, производства бытовой техники и, особенно, сельскохозяйственного машиностроения растет опережающими темпами. Государственные программы импортозамещения подливают масла в огонь. Заводы загружены под завязку.
Мой прогноз: цены на изготовление форм в первом полугодии 2026 года вырастут еще на 10–15%. Это связано не столько с инфляцией, сколько с ростом зарплат в отрасли. Квалифицированный оператор ЧПУ и программист сейчас получает зарплаты, сопоставимые с IT-сектором. Заводы вынуждены повышать расценки, чтобы удержать людей.
Также ожидается дефицит длинномерных сталей специальных марок. Логистические цепочки перестраиваются, и некоторые позиции могут выпадать из наличия на 2–3 месяца. Если у вас есть проект, который планируется запустить во второй половине года — заказывайте форму уже сейчас. Лучше пусть она полежит на складе, чем вы будете простаивать без оснастки.
Интересная тенденция: появление консорциумов мелких заводов. Несколько небольших бюро объединяются, чтобы брать крупные заказы, которые по отдельности им не потянуть. Это хороший знак для рынка. Конкуренция усиливается, качество услуг растет. Но и здесь нужно быть внимательным: кто будет главным ответственным лицом? Кто подпишет акт приемки? Размытие ответственности в таких альянсах — частая проблема.
Финансовые лайфхаки при заказе
Как оптимизировать бюджет, не теряя в качестве? Вот несколько рабочих схем, которые используют опытные закупщики:
1. Поэтапная оплата с привязкой к образцам (T1, T2). Не платите 100% после отгрузки формы. Стандартная практика: 50% аванс, 40% после предоставления первых образцов (T1) и отчетов измерений, 10% после запуска в серию и отсутствия рекламаций в течение месяца. Это дисциплинирует поставщика.
2. Заказ “под ключ” с материалом заказчика. Иногда завод предлагает форму вместе с металлом. Часто наценка на металл составляет 20–30%. Если у вас есть надежный поставщик стали, купите металл сами и передайте его заводу на ответственное хранение. Вы сэкономите существенную сумму. Но убедитесь, что завод согласен работать с давальческим сырьем (не все хотят брать на себя ответственность за чужой металл).
3. Стандартизация баз. Если вы планируете серию разных шестерен, попробуйте унифицировать посадочные места и базы форм. Это позволит использовать одну рамку (плиту) для разных вставок. Вставка изнашилась или нужно сделать новую шестерню? Меняете только сердцевину, а дорогую плиту оставляете. Экономия может достигать 40% на последующих заказах.
Итоговое резюме: рисковать или переплачивать?
Рынок пресс форм шестерни в России в 2026 году — это поле возможностей, усыпанное граблями. С одной стороны, мы получили мощный импульс для развития собственного производства. С другой — потеряли привычную стабильность и предсказуемость западных поставщиков.
Главный совет, который я могу дать как человек, наблюдающий за отраслью изнутри: не ищите самого дешевого варианта. Ищите самого надежного партнера. В долгосрочной перспективе качественная форма от российского завода (или высокотехнологичного партнера с полным циклом производства), с которой можно работать пять лет без серьезных проблем, обойдется дешевле, чем три дешевые формы, каждая из которых потребует постоянного ремонта и доработки.
Проверяйте референсы. Звоните тем, кто уже работал с этим заводом. Спрашивайте не “как сделали?”, а “какие были проблемы и как их решили?”. Именно в решении проблем проявляется настоящий профессионализм. И помните: хорошая форма — это половина успеха вашего литья. Вторая половина — это грамотный технологический процесс, но это уже совсем другая история.
В заключение хочу сказать: время “дикого рынка” проходит. Выживают те, кто инвестирует в технологии и людей. Если вы найдете такого партнера среди российских заводов или передовых международных производителей, работающих на локальном рынке — держитесь за него обеими руками. В 2026 году хороший инструментальщик на вес золота.
Примечание редактора: Информация основана на анализе открытых данных и интервью с представителями отрасли за период сентябрь-декабрь 2025 года. Цены являются ориентировочными и могут варьироваться в зависимости от конкретного ТЗ и объема партии.
Источники информации и полезные ссылки:
- Аналитический отчет по рынку инструментального производства РФ (Q4 2025)
- Динамика цен на инструментальные стали в России: прогноз 2026
- Обсуждение проблем локализации производства пресс-форм на профильном форуме
- Государственные программы поддержки машиностроения и инструментальной отрасли
- Актуальные ГОСТы и стандарты качества для литьевой оснастки