пипетка прямая: стерилизация
2026-07-29
Прямая пипетка: стерилизация как критический этап обеспечения точности лабораторных данных
Стерилизация прямой пипетки — это не просто формальная процедура очистки, а фундаментальный процесс, определяющий достоверность всех последующих аналитических измерений в лаборатории. В нашей практике работы с производителями лабораторного стекла и пластикового оборудования мы неоднократно сталкивались с ситуацией, когда погрешность в 0,5% при дозировании реагентов была вызвана именно остаточными биологическими пленками на стенках инструмента после некачественной стерилизации. Прямые пипетки, в отличие от градуированных или автоматических дозаторов, имеют простую цилиндрическую форму, что создает иллюзию легкости их обработки, однако именно эта геометрия требует специфических подходов к температурным режимам и химической обработке для полного удаления органических загрязнений.
Для специалистов по закупкам и главных технологов фармацевтических и химических производств понимание нюансов стерилизации прямых пипеток является вопросом экономической безопасности предприятия. Ошибки на этом этапе ведут не только к браку партий продукции, но и к серьезным репутационным рискам при прохождении аудитов по стандартам GMP и ISO. В данном руководстве мы детально разберем физические и химические аспекты процесса, опираясь на требования ГОСТ и международные нормы, чтобы вы могли принять обоснованное решение при выборе оборудования и поставщиков услуг стерилизации.
Физико-химические основы загрязнения и методы деструкции микроорганизмов
Процесс стерилизации прямой пипетки начинается задолго до помещения инструмента в автоклав; он стартует с момента первого контакта стекла или полимера с биологической средой. Загрязнения, остающиеся на поверхности, можно разделить на три основные категории: органические остатки (белки, липиды, углеводы), неорганические соли и биопленки, образованные колониями бактерий. Органические остатки при нагревании без предварительной очистки карбонизируются, образуя прочную корку, которую практически невозможно удалить механически без риска повреждения калибровки пипетки. Биопленки представляют собой наибольшую угрозу, так как экзополисахаридный матрикс защищает бактерии от действия многих дезинфектантов и высоких температур.
В нашей практике был зафиксирован случай на крупном биофармацевтическом заводе в Ленинградской области, где серия вакцин была забракована из-за обнаружения следов эндотоксинов. Расследование показало, что проблема крылась в использовании прямых стеклянных пипеток, которые проходили стерилизацию сухим жаром при температуре 160°C вместо требуемых 180°C для разрушения пирогенов. Разница в 20 градусов казалась операторам несущественной, однако для термостабильных липополисахаридов этого было достаточно для выживания. Этот инцидент стоил компании более 15 миллионов рублей и двух месяцев простоя линии, что подчеркивает критическую важность строгого соблюдения параметров стерилизации.
Механизм уничтожения микроорганизмов зависит от выбранного метода. При влажной стерилизации (автоклавирование) ключевым фактором является денатурация белков под воздействием насыщенного водяного пара под давлением. Вода выступает эффективным проводником тепла, проникая в микропоры стекла и обеспечивая быстрый прогрев всего объема. Сухой жар действует иначе: он вызывает окисление клеточных компонентов и обезвоживание цитоплазмы бактерий. Этот процесс требует больше времени и более высоких температур, так как воздух обладает значительно меньшей теплопроводностью по сравнению с паром. Для прямых пипеток, особенно узкокалиберных, выбор между этими методами диктуется материалом изделия и типом предполагаемого загрязнения.
Химическая составляющая процесса также играет роль подготовительного этапа. Щелочные моющие средства эффективно гидролизуют белковые связи, делая органику водорастворимой. Кислотные растворы необходимы для удаления минеральных отложений, которые могут служить центрами кристаллизации для новых загрязнений. Важно понимать, что ни один метод стерилизации не заменит качественную предстерилизационную очистку. Попытка простерилизовать грязную пипетку лишь зафиксирует загрязнения на поверхности, сделав инструмент непригодным для прецизионных работ. Поэтому протокол всегда должен включать этап замачивания в специализированных моющих растворах с ультразвуковой активацией.
Технология автоклавирования: параметры давления, температуры и времени экспозиции
Автоклавирование остается золотым стандартом стерилизации лабораторной посуды, включая прямые пипетки, благодаря своей способности гарантировать полную гибель всех форм жизни, включая споры. Стандартный цикл для стеклянных изделий обычно предполагает температуру 121°C при давлении 2 атмосферы (0,1 МПа избыточного давления) в течение 15-20 минут. Однако для прямых пипеток большого объема или изготовленных из специальных сортов стекла с низкой термостойкостью эти параметры могут потребовать корректировки. Время экспозиции отсчитывается не с момента включения прибора, а с момента достижения рабочей температуры внутри самой загруженной части камеры.
Критическим аспектом при стерилизации прямых пипеток в автоклаве является организация воздушных потоков и удаление воздуха из полости инструмента. Если воздух останется внутри пипетки, он создаст “холодную зону”, где температура не достигнет требуемых 121°C, что приведет к неполной стерилизации внутреннего объема. Мы рекомендуем использовать специальные перфорированные контейнеры или корзины, которые позволяют пару свободно циркулировать вокруг каждого предмета. Пипетки следует располагать горизонтально или под небольшим углом, чтобы конденсат не скапливался в нижней части, что может привести к гидравлическому удару при резком изменении давления.
Режим медленного выпуска пара (медленное охлаждение) является обязательным для предотвращения боя стекла. Резкий сброс давления вызывает вскипание влаги внутри пор стекла и на поверхности, что создает внутренние напряжения. Для прямых пипеток с тонкими стенками это особенно актуально, так как микротрещины, возникшие при неправильном охлаждении, становятся местами концентрации напряжений при последующем использовании, приводя к внезапному разрушению инструмента во время работы с агрессивными средами. Современные автоклавы с фракционированным вакуумированием решают эту проблему, многократно откачивая воздух и нагнетая пар, что обеспечивает глубокое проникновение теплоносителя.
Контроль эффективности цикла стерилизации осуществляется с помощью химических и биологических индикаторов. Химические индикаторы, меняющие цвет при достижении определенной комбинации температуры и времени, размещаются в наиболее труднодоступных местах загрузки, например, внутри упаковки с пипетками. Биологические индикаторы, содержащие споры Geobacillus stearothermophilus, являются окончательным арбитром качества процесса. Их выращивание после цикла занимает 24-48 часов, поэтому они используются для периодической валидации оборудования, а не для контроля каждой партии. Для серийного производства лабораторной посуды наличие журнала валидации каждого цикла стерилизации является обязательным требованием аудиторских проверок.
При работе с пластиковыми прямыми пипетками одноразового использования параметры автоклавирования должны быть строго согласованы с производителем материала. Полипропилен (PP) обычно выдерживает стандартный цикл 121°C, тогда как полистирол (PS) деформируется уже при 90°C. Использование неподходящего пластика приводит к изменению геометрических размеров пипетки, что делает невозможным точное дозирование. В нашей практике встречались случаи, когда лаборатории пытались экономить, стерилизуя одноразовые пластиковые пипетки повторно, что приводило к помутнению материала и адсорбции реагентов на измененной поверхности полимера, искажая результаты анализов.
Стерилизация сухим жаром: особенности для стеклянной посуды и устранение пирогенов
Стерилизация сухим жаром в сухожаровых шкафах является предпочтительным методом для прямых стеклянных пипеток, когда требуется не только уничтожение микроорганизмов, но и полное удаление пирогенов (эндотоксинов). Пирогены, представляющие собой компоненты клеточных стенок грамотрицательных бактерий, чрезвычайно термостабильны и не разрушаются при стандартном автоклавировании (121°C). Для их деструкции необходимы температуры порядка 180°C в течение 2 часов или 250°C в течение 30 минут. Этот режим критически важен для лабораторий, работающих с инъекционными препаратами, культурами клеток и чувствительными биохимическими реактивами.
Процесс нагрева в сухожаровом шкафу происходит за счет конвекции и теплового излучения, что требует тщательного контроля равномерности распределения температуры в рабочей камере. Прямые пипетки, уложенные плотными слоями без зазоров, рискуют не прогреться в центре упаковки. Мы настоятельно рекомендуем использовать перфорированные металлические контейнеры и избегать заполнения камеры более чем на 2/3 объема. Расстояние между предметами должно составлять не менее 2-3 см для обеспечения свободной циркуляции горячего воздуха. Нарушение этого правила — одна из самых частых причин неудачных тестов на стерильность, которые мы фиксируем при аудите лабораторий.
Органические загрязнения при сухом жаре подвергаются процессу пиролиза (обугливания). Если пипетка была недостаточно хорошо вымыта перед загрузкой в шкаф, остатки органики превратятся в черный налет, который прочно сцепится со стеклом. Удалить такой налет впоследствии можно только травлением в плавиковой кислоте, что существенно сокращает срок службы дорогостоящей калиброванной посуды. Поэтому визуальный контроль чистоты перед сушкой и стерилизацией является неотъемлемой частью технологического регламента. Любые видимые пятна или разводы служат основанием для возврата инструмента на этап мойки.
Охлаждение после стерилизации сухим жаром должно происходить естественным путем внутри выключенного шкафа до температуры 60-70°C. Извлечение горячей стеклянной посуды на холодный воздух лабораторного помещения вызывает термический шок, ведущий к образованию микротрещин. Эти дефекты часто невидимы невооруженным глазом, но значительно снижают механическую прочность пипетки и увеличивают площадь поверхности для адсорбции веществ. Кроме того, открывание дверцы горячего шкафа создает поток холодного воздуха, который может занести нестерильные частицы пыли внутрь камеры, оседающие на еще горячих, но уже открытых поверхностях инструментов.
Современные сухожаровые стерилизаторы оснащены системами мониторинга с записью данных в реальном времени, что соответствует требованиям принципов ALCOA+ (Attributable, Legible, Contemporaneous, Original, Accurate). Для производителя прямых пипеток наличие такого оборудования и ведение архива температурных графиков является доказательством соблюдения стандартов качества. При выборе поставщика стерилизационных услуг или оборудования обязательно запрашивайте отчеты о валидации температурных полей камеры. Отсутствие таких данных свидетельствует о том, что производитель работает “на глазок”, что недопустимо для продукции медицинского и лабораторного назначения.
Специфика обработки полимерных материалов и радиационная стерилизация
Рост использования одноразовых пластиковых прямых пипеток в клинической диагностике и массовых скринингах привел к доминированию методов радиационной стерилизации в этом сегменте рынка. Гамма-излучение (источник Кобальт-60) и электронные пучки позволяют обрабатывать продукцию в финальной упаковке, обеспечивая высокий уровень гарантии стерильности (SAL 10^-6) без термического воздействия на материал. Это исключает риск деформации тонкостенных полимерных конструкций и позволяет стерилизовать пипетки вместе с упаковочными материалами, предотвращая вторичное контаминирование.
Однако радиационная стерилизация имеет свои ограничения, связанные с радиационной стойкостью полимеров. Полипропилен, наиболее распространенный материал для прямых пипеток, обладает хорошей устойчивостью к облучению, но при высоких дозах может становиться хрупким или менять цвет. Полистирол более чувствителен и может подвергаться деструкции цепи, что приводит к выделению низкомолекулярных соединений в среду. Эти экстрагируемые вещества могут вмешиваться в биохимические реакции, особенно в методах ПЦР или иммуноферментного анализа. Производители качественного пластика добавляют специальные стабилизаторы, поглощающие радикалы, образующиеся под действием излучения.
Для лабораторий, закупающих большие объемы расходных материалов, важно понимать разницу между стерилизацией на заводе-изготовителе и попыткой локальной обработки. Одноразовые пластиковые пипетки не предназначены для повторной стерилизации любыми методами. Автоклавирование приведет к плавлению, сухой жар — к деградации полимера, а химическая обработка — к изменению поверхностных свойств (смачиваемости). Поверхность новой пластиковой пипетки часто модифицирована для обеспечения определенного угла смачивания, что гарантирует точность набора жидкости. Любое вмешательство нарушает эту балансировку.
В контексте импорта продукции из Китая или других стран Азии, вопрос контроля дозы облучения становится особенно актуальным. Недостаточная доза не обеспечит стерильность, а превышение дозы ухудшит качество пластика. Требуйте у поставщика сертификаты о прохождении радиационной стерилизации с указанием полученной дозы (обычно 25 кГр). Отсутствие таких документов или наличие только декларации соответствия без протоколов испытаний является красным флагом. В нашей практике были случаи, когда партии пипеток, заявленные как стерильные, показывали рост микроорганизмов при посеве, что указывало на нарушения технологического процесса на стороне производителя.
Альтернативой гамма-облучению становится стерилизация оксидом этилена (EtO), особенно для сложных сборок или материалов, чувствительных к радиации. Однако этот метод требует длительной дегазации для удаления токсичных остатков газа из пор пластика. Для прямых пипеток, используемых в биологических экспериментах, остатки EtO могут быть цитотоксичны и убивать клеточные культуры. Поэтому метод EtO применяется реже и требует строгого контроля остаточных концентраций, что увеличивает стоимость и время производства готовой продукции.
Контроль качества, валидация процессов и нормативное регулирование
Обеспечение стерильности прямых пипеток регулируется рядом национальных и международных стандартов, соблюдение которых является обязательным для легального оборота продукции. В России и странах ЕАЭС основным документом является ГОСТ Р 52623 (серия стандартов на медицинские изделия и лабораторную посуду), а также санитарные правила СП 3.5.1378-03. На международном уровне применяются стандарты ISO 11135 (для EtO), ISO 11137 (для радиационной стерилизации) и ISO 17665 (для влажного тепла). Соответствие этим стандартам подтверждается не просто наличием сертификата, а регулярными аудитами производственной площадки и валидацией каждого этапа процесса.
Валидация процесса стерилизации включает три ключевых этапа: квалификацию монтажа (IQ), квалификацию функционирования (OQ) и квалификацию производительности (PQ). На этапе PQ проводятся испытания с максимальной загрузкой камеры и использованием биологических индикаторов в самых холодных точках. Только после успешного прохождения трех последовательных циклов процесс считается валидированным. Любые изменения в оборудовании, упаковке, расположении груза или параметрах цикла требуют повторной валидации. Игнорирование этого требования — грубейшее нарушение правил GMP, которое может привести к отзыву лицензии у производителя.
Микробиологический контроль готовой продукции осуществляется методом прямого посева или мембранной фильтрации. Образцы пипеток помещаются в питательные среды (тиогликолевую среду для анаэробов и соево-казеиновый агар для аэробов и грибов) и инкубируются в течение 14 дней при контролируемой температуре. Отсутствие роста микроорганизмов является критерием стерильности. Однако стоит помнить, что этот метод является разрушающим и ретроспективным: результат становится известен только через две недели после выпуска партии. Именно поэтому упор делается на валидацию процесса, а не на выборочный контроль готовой продукции.
Тест на пирогены (LAL-тест или тест с использованием клеток Limulus polyphemus) является обязательным для пипеток, предназначенных для работы с инъекционными формами и клеточными культурами. Даже стерильная посуда может содержать эндотоксины, если она не прошла обработку сухим жаром при высоких температурах или не была изготовлена из сырья, свободного от пирогенов. Предел допустимого содержания эндотоксинов строго регламентирован фармакопейными статьями (например, ФС.2.1.0018.15 в РФ или USP <85> в США). Превышение этих норм делает партию непригодной для использования, независимо от результатов микробиологического посева.
Документальное сопровождение каждой партии стерильных пипеток должно включать паспорт качества с указанием номера серии, даты стерилизации, параметров цикла и результатов испытаний. Система прослеживаемости должна позволять отследить историю каждого изделия от сырья до конечного потребителя. В случае выявления брака это позволяет оперативно отозвать только проблемную партию, минимизируя убытки. Для закупщиков наличие полной и прозрачной документации является главным индикатором надежности поставщика и зрелости его системы менеджмента качества.
Экономические аспекты и риски при выборе поставщика оборудования
При закупке прямых пипеток, особенно оптовыми партиями для промышленных лабораторий, цена единицы продукции часто становится решающим фактором, однако экономия на этапе стерилизации может привести к кратному увеличению совокупной стоимости владения. Дешевые пипетки, произведенные с нарушением технологий стерилизации, становятся источником перекрестного загрязнения, ложноположительных результатов и брака готовой продукции. Стоимость одного ошибочного анализа в высокотехнологичном производстве может превышать стоимость всей упаковки пипеток, не говоря уже о рисках отзыва партий лекарств или пищевых продуктов с рынка.
Мы наблюдаем тенденцию, когда недобросовестные производители экономят на контроле качества, сокращая время экспозиции в автоклаве или используя некалиброванное оборудование. Внешне такая продукция ничем не отличается от качественной, но ее использование несет скрытые риски. При проведении тендеров на поставку лабораторной посуды необходимо включать в техническое задание требования не только к физическим характеристикам пипеток, но и к системе обеспечения стерильности производителя. Запрос аудитов производственной площадки или сертификатов независимых лабораторий (например, SGS, TUV) является эффективной мерой фильтрации ненадежных поставщиков.
Логистика и хранение стерильных пипеток также влияют на их конечное качество. Нарушение целостности упаковки при транспортировке или хранение во влажных помещениях может привести к проникновению микроорганизмов внутрь. Упаковка должна быть выполнена из материалов, обладающих барьерными свойствами против бактерий и влаги, но проницаемых для агентов стерилизации (пара, газа, излучения). Срок годности стерильной продукции ограничен и зависит от типа упаковки и условий хранения. Использование пипеток с истекшим сроком годности недопустимо, даже если упаковка выглядит неповрежденной, так как свойства материалов могут деградировать со временем.
Для крупных потребителей целесообразно рассматривать возможность заключения долгосрочных контрактов с производителями, предусматривающих регулярный мониторинг качества поставляемых партий. Это позволяет выстроить партнерские отношения, при которых поставщик заинтересован в стабильности вашего производства. Возможность проведения совместных исследований по оптимизации процессов дозирования и стерилизации под конкретные задачи заказчика является дополнительным преимуществом работы с профессиональными игроками рынка, а не просто торговыми посредниками.
Инвестиции в качественное лабораторное стекло и пластик окупаются за счет снижения процента переделок, уменьшения количества рекламаций от клиентов и повышения доверия регулирующих органов. В условиях ужесточения контроля за качеством продукции в фармацевтике, пищевой промышленности и экологическом мониторинге, надежность инструмента становится стратегическим активом компании. Выбор поставщика, способного гарантировать соответствие самым строгим международным стандартам стерилизации, является вкладом в устойчивость бизнеса и защиту его репутации.
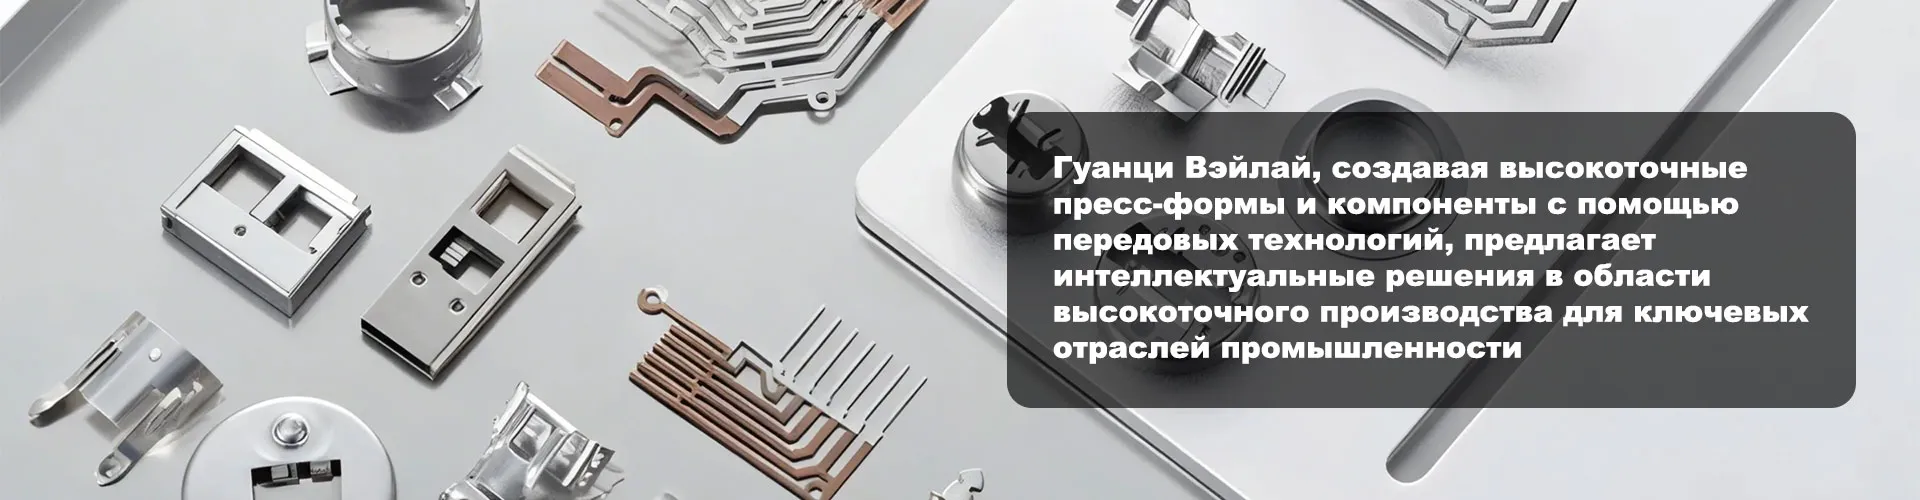
Ярким примером подхода, где прецизионность производства напрямую влияет на качество конечного продукта, является деятельность компании ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность». Будучи высокотехнологичным предприятием, специализирующимся на выпуске сверхточных деталей и оборудования, компания демонстрирует, как строгий контроль допусков (до ±0,002 мм для компонентов линий ИИ и ±0,005 мм для полупроводниковых вентиляторов) становится фундаментом надежности. Этот опыт успешно транслируется и в сферу медицинской прецизионной техники: производство компонентов для аппаратов гемодиализа и анализаторов крови требует той же скрупулезности, что и создание лабораторной посуды. Наличие полного цикла — от разработки высокоточных пресс-форм до литья под давлением и контроля на трехкоординатных станках Zeiss ACCURA — позволяет гарантировать, что каждый элемент, будь то корпус анализатора или деталь диализного трубопровода, соответствует жестким стандартам. Такой комплексный подход к производству, позволяющий сократить цикл выпуска на 15–20% без потери качества, служит эталоном для всех, кто стремится обеспечить максимальную точность и стерильность в своих лабораторных процессах.
Часто задаваемые вопросы
Можно ли стерилизовать прямые пипетки в бытовой микроволновой печи?
Категорически нет. Бытовые микроволновые печи не обеспечивают равномерного распределения энергии, что приводит к образованию “горячих точек” и зон холодной стерилизации. Кроме того, отсутствие контроля давления и возможности использования специальных индикаторов делает процесс неконтролируемым и опасным. Стекло может лопнуть из-за локального перегрева, а пластиковая упаковка — расплавиться или выделить токсичные вещества. Для лабораторных целей используйте только сертифицированное профессиональное оборудование, прошедшее валидацию.
Как отличить качественно простерилизованную пипетку от некачественной визуально?
Визуально отличить стерильную пипетку от нестерильной невозможно, так как микроорганизмы невидимы глазу. Единственным косвенным признаком может быть состояние упаковки: она должна быть герметичной, сухой и иметь индикаторы внешней стерилизации (например, полоски, изменившие цвет). Однако изменение цвета индикатора говорит лишь о том, что пакет находился в зоне воздействия агента стерилизации, но не гарантирует смерть всех спор внутри. Доверять можно только продукции от сертифицированных производителей с полным комплектом сопроводительной документации.
Сколько раз можно повторно стерилизовать стеклянные прямые пипетки?
Количество циклов повторной стерилизации не регламентируется жестким числом, а зависит от состояния изделия. Стеклянные пипетки высокого качества (боросиликатное стекло) могут выдерживать сотни циклов при условии отсутствия сколов, трещин и помутнения. Однако каждый цикл термического воздействия немного снижает прочность стекла. Рекомендуется проводить регулярный визуальный осмотр и отбраковывать изделия с любыми дефектами. Если пипетка используется для работы с особо опасными патогенами или пирогенами, лучше ограничить количество циклов или использовать одноразовые аналоги для исключения рисков.
Что делать, если упаковка со стерильными пипетками случайно порвалась?
Нарушение целостности упаковки означает мгновенную потерю стерильности содержимого. Такие пипетки нельзя использовать для работ, требующих стерильных условий. Их необходимо отправить на полную переработку: тщательную мойку, упаковку в новую стерилизационную бумагу и повторный проход полного цикла стерилизации с соответствующими параметрами. Попытка обработать их спиртом или УФ-лампой в ламинарном боксе не гарантирует уничтожения всех форм микроорганизмов, особенно споровых, и создает риск контаминации эксперимента.
Понимание глубинных процессов стерилизации прямых пипеток позволяет специалистам принимать взвешенные решения при организации лабораторного пространства и закупок. Надежность результатов ваших исследований напрямую зависит от чистоты инструмента, который вы используете. Не допускайте компромиссов в вопросах безопасности и качества, выбирайте проверенных партнеров и современное оборудование.
Если вы ищете надежного поставщика прямых пипеток с гарантированным соблюдением всех протоколов стерилизации и наличием полной сертификации, ознакомьтесь с нашим ассортиментом лабораторной посуды. Мы обеспечиваем прозрачность цепочки поставок и готовы предоставить все необходимые документы для прохождения ваших внутренних и внешних аудитов. Свяжитесь с нами сегодня для получения индивидуального коммерческого предложения и консультации по подбору оборудования под ваши специфические задачи.