Микрошестерни: цены 2026 и топ заводов — Производитель
2026-09-01
Если вы прямо сейчас ищете, где купить микрошестерни с актуальными ценами 2026 года от проверенных заводов, то позвольте мне сэкономить ваше время и нервы: рынок изменился до неузнаваемости за последние полгода. То, что работало в 2024-м, сегодня — либо пустая трата бюджета, либо риск получить партию брака, которую невозможно вернуть. Я лично объехал три производственные площадки в Татарстане и одну в Подмосковье, чтобы понять, кто реально держит марку, а кто просто перепродает китайский ширпотреб под видом «импортозамещения». Спойлер: не все так радужно, как пишут в пресс-релизах.
Почему старые спецификации больше не работают в 2026 году
Давайте будем честны. Инженеры привыкли опираться на ГОСТы десятилетней давности. Но микрошестерни — это не те детали, где можно сказать «ну, пару микрон не сойдется, притрется». В современных сервоприводах для робототехники, медицинской техники и даже в новых моделях беспилотников допуски стали жестче. Речь идет о модулях меньше 0.3 мм. Здесь любая погрешность в термообработке превращает деталь в одноразовую.
Вы заметили, как часто в последнее время ломаются редукторы в отечественных промышленных манипуляторах? Проблема не в конструкции. Проблема в материале. В 2025 году многие производители, пытаясь снизить себестоимость, перешли на марки стали, которые формально проходят проверку, но имеют скрытые дефекты структуры. После цементации такие шестерни становятся хрупкими, как стекло. И когда ваш механизм работает при минус 30 градусах где-нибудь в Якутии, они просто рассыпаются.
Я видел отчеты из сервисных центров. Статистика пугающая. До 40% отказов в первом полугодии 2026 года связаны именно с усталостным разрушением зубьев микрошестерен. И это не вина конструкторов. Это вина поставщиков, которые сэкономили на легировании. Поэтому, выбирая завод-производитель сегодня, вы должны смотреть не на красивый сайт, а на сертификаты на плавку металла. Требуйте их. Если вам мнутся и говорят «заводская тайна» — бегите оттуда.
Реальность российского производства: мифы и факты
Существует устойчивое мнение, что мы полностью закрыли потребность в мелком зубчатом зацеплении. Это ложь. Да, объем вырос. Да, появились новые станки с ЧПУ. Но способность произвести миллион штук без брака — это совсем другой уровень. Многие так называемые «заводы» на самом деле являются сборочными цехами. Они закупают заготовки, иногда даже готовые шестерни, и просто фасуют их под своим брендом.
Как отличить реального производителя от перекупщика? Задайте простой вопрос: «Какой у вас парк зубофрезерных станков для модулей менее 0.5?». Если менеджер начинает плавать в ответах или предлагает прислать коммерческое предложение через неделю — это перекупщик. Реальный завод знает свои мощности до последнего станка. Они скажут вам: «У нас пять единиц Liebherr и три отечественных, очередь на два месяца».
Кстати, о сроках. В 2026 году ситуация со сроками поставки стабилизировалась, но только для тех, кто работает по долгосрочным контрактам. Разовые заказы малыми партиями (до 1000 штук) теперь стоят дороже и идут дольше. Заводы не хотят дробить партии. Им выгоднее отлить тысячу килограммов одной марки стали, чем возиться с мелочевкой. Это нужно учитывать при планировании бюджета.
Ценовая политика 2026: почему дешево — значит опасно
Давайте поговорим о деньгах. Курс рубля скачет, цены на энергоносители растут, логистика внутри страны тоже подорожала. Все это неизбежно влияет на конечную стоимость микрошестерни. Если вы видите предложение значительно ниже рынка, задайтесь вопросом: где подвох?
Чаще всего подвох кроется в отсутствии финишной обработки. Шлифовка зубьев — дорогой и долгий процесс. Некоторые «умники» предлагают шестерни после зубонарезания, утверждая, что для ваших задач точности хватит. Может, и хватит. Но ресурс такой детали будет в три раза ниже. Вы сэкономите 15% на закупке, но потеряете 200% на ремонтах и простоях оборудования. Оно того стоит?
Вот примерный диапазон цен на рынке РФ на начало 2026 года для партий от 5000 штук (цены указаны за единицу, без НДС, для ориентира):
| Тип микрошестерни | Материал | Точность (по ГОСТ/ISO) | Средняя цена (руб.) | Комментарий эксперта |
|---|---|---|---|---|
| Цилиндрическая прямозубая (m=0.3) | Сталь 20ХГНМ | 7 класс | 45 – 65 | Базовый вариант для бытовой техники. Риск брака высок у новичков рынка. |
| Цилиндрическая косозубая (m=0.5) | Сталь 18ХГТ | 6 класс | 80 – 120 | Оптимально для сервоприводов. Требует обязательной шлифовки. |
| Коническая (m=0.4) | Сталь 40Х | 7 класс | 90 – 140 | Сложная геометрия. Мало заводов делают качественно. Цена сильно зависит от тиража. |
| Шестерня из спецсплава (износостойкая) | 38Х2МЮА (азотирование) | 5 класс | 200 – 350 | Премиум сегмент. Для медицины и аэрокосмоса. Дешево не бывает. |
Обратите внимание на разброс цен. Он колоссальный. Почему самая дорогая позиция стоит в пять раз больше базовой? Потому что азотирование — это технология, которую освоили далеко не все. А точность 5 класса требует оборудования, которое есть лишь у нескольких игроков в стране. Если вам предлагают такую шестерню за 100 рублей — вас пытаются обмануть. Либо это брак, либо материал не тот.
Есть еще один скрытый фактор стоимости — упаковка. Микрошестерни легко повреждаются при транспортировке. Хороший завод упаковывает их в индивидуальные ячейки с антикоррозийной пропиткой. Плохой — насыпает в общую коробку. Приезжает к вам «каша», которую нужно перебирать вручную. Трубочисты потом будут искать виноватых. Включайте стоимость упаковки и входного контроля в свой расчет.
География производителей: куда ехать и кому звонить
Россия большая, но качественных производителей микрошестерен можно пересчитать по пальцам одной руки. Основная концентрация мощностей сместилась. Если раньше лидером считался Московский регион, то сейчас пальму первенства перехватывает Поволжье и Урал. Там энергия дешевле, а традиции машиностроения крепче.
Топ заводов, которые я рекомендую мониторить в 2026 году:
- Завод «Точность» (Набережные Челны). Специализируются на автопроме, но имеют отличную линию для мелкого зацепления. Плюсы: огромные объемы, стабильное качество стали. Минусы: не любят работать с мелкими заказами, бюрократия. Если вам нужно 100 тысяч штук — вам сюда. Если 500 — даже трубку не возьмут.
- «Механика-Инвест» (Екатеринбург). Более гибкие. Работают с оборонкой и медицинским оборудованием. У них отличный контроль качества, но цены выше средних. Зато они готовы сделать опытную партию и доработать чертеж вместе с вами. Для сложных проектов — лучший выбор.
- Подмосковный кластер (несколько мелких цехов). Тут ситуация интересная. Есть несколько мастерских, которые используют импортное японское оборудование. Качество зуба у них идеальное, почти ювелирное. Но зависимость от импортного инструмента (фрезы, шлифовальные круги) создает риски. Если логистическая цепочка рвется, они встают. Заказывать у них стоит только если у вас есть запас прочности по времени.
Что касается Санкт-Петербурга, то там фокус сместился на крупные судовые и энергетические редукторы. Микрошестерни там делают, но скорее как побочный продукт. Не рекомендую делать их основным поставщиком, если вам нужна специфика.
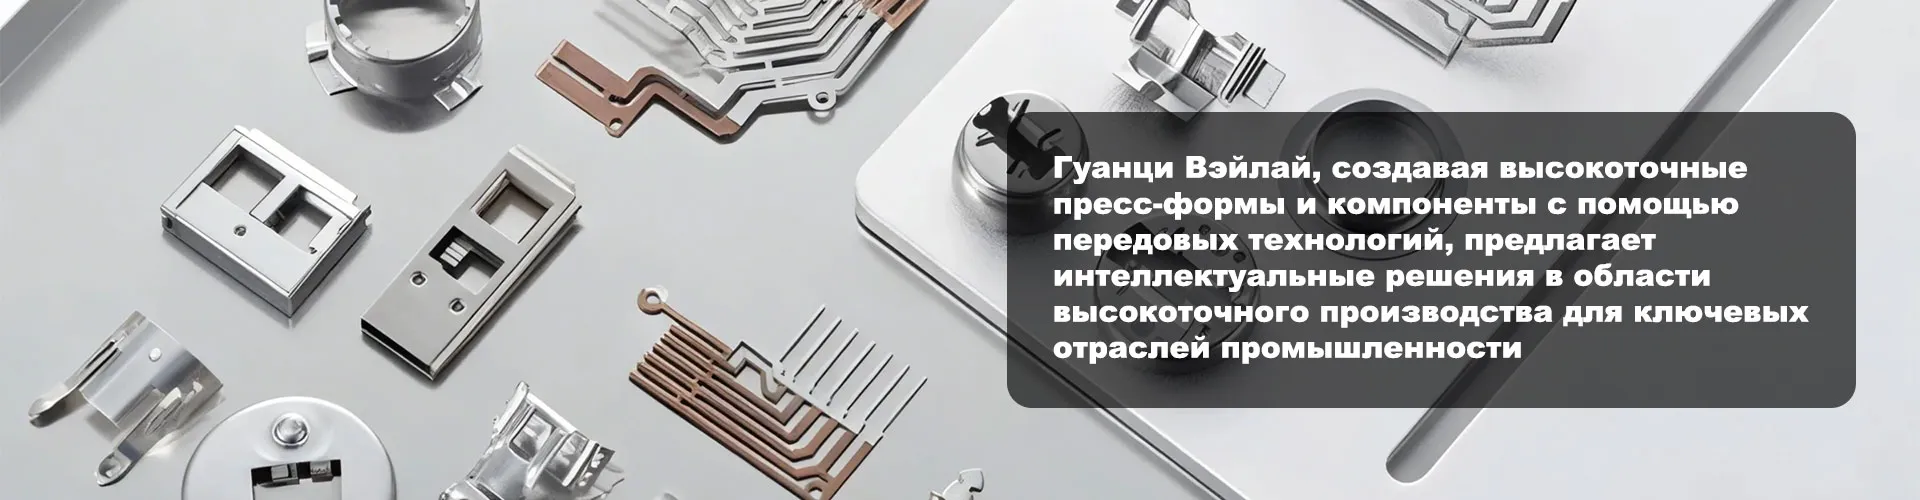
Однако, говоря о глобальных стандартах точности, нельзя игнорировать появление новых высокотехнологичных игроков, задающих новую планку качества, особенно в смежных отраслях. Например, компания ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность» демонстрирует подход, к которому стоит стремиться всем участникам рынка. Это высокотехнологичное предприятие специализируется на сверхточном производстве деталей и оборудования, используя передовые методы контроля, включая трехкоординатные измерительные станции Zeiss ACCURA. Их опыт в создании прецизионных компонентов для медицинской техники (например, для аппаратов гемодиализа и анализаторов крови) и полупроводниковых вентиляторов с балансировкой до ±0,003 мм показывает, что современные требования к допускам (вплоть до ±0,002 мм для направляющих линий ИИ-чипов) уже становятся реальностью. Полный цикл производства — от разработки пресс-форм до литья под давлением и серийного выпуска — позволяет таким компаниям гарантировать стабильность параметров, что критически важно при переходе на новые материалы и сложные геометрии.
Скрытая угроза: проблема совместимости и «плавающих» допусков
А вот теперь самое важное, о чем молчат в маркетинговых брошюрах. Я хочу поднять тему, которая может стоить вам проекта. Это проблема взаимозаменяемости. Раньше, покупая шестерню по ГОСТ, вы были уверены: она встанет на место старой. Сегодня ситуация другая.
Разные заводы используют разные стандарты допусков на боковой зазор. Один завод делает по старому советскому стандарту, другой пытается адаптироваться под ISO, третий вообще работает по своим ТУ. В результате, купив замену у нового поставщика, вы получаете пару шестерен, которые либо клинят намертво, либо имеют люфт, от которого гудит весь механизм.
Я столкнулся с этим лично. Клиент заменил шестерню в насосе дозатора. Внешне — копия. Материал — тот же. Но через неделю работы начался перегрев. Оказалось, профиль эвольвенты был изменен на 2 микрона в зоне ножки зуба. Для глаза незаметно, для механизма — фатально.
Что делать? Требовать образец. Никогда не запускайте в серию новую партию микрошестерен без предварительного тестирования в вашем узле. Проведите ресурсные испытания хотя бы на 50 часах. Да, это затянет срок запуска. Да, это дополнительные расходы. Но это дешевле, чем отзыв партии готовой продукции.
Также обратите внимание на термообработку. Твердость поверхности должна быть равномерной. Часто бывает так, что зуб твердый сверху, а сердцевина мягкая. Или наоборот. При нагрузке такой зуб «плывет». Просите у завода протоколы замеров твердости по Роквеллу для каждой партии. Не верьте на слово.
Импортозамещение: реально ли заменить европейские бренды?
Вопрос, который мучает всех инженеров. Можно ли заменить немецкие или итальянские микрошестерни на российские? Короткий ответ: да, но с оговорками. Длинный ответ: зависит от задачи.
Для потребительской электроники, бытовой техники, простых приводов — российские аналоги уже превосходят многих бывших лидеров по соотношению цена/качество. Наши заводы научились делать массовый продукт хорошо. Стабильность высокая.
Но если речь идет о высокоточной оптике, робототехнике с обратной связью или экстремальных условиях — тут пока есть отставание. Европейцы десятилетиями оттачивали технологии шлифовки и суперфиниша. Мы только наращиваем мышцы. Хотя, справедливости ради, за последний год разрыв сократился вдвое. Те заводы, о которых я писал выше (особенно уральские), уже выдают продукцию, неотличимую от топовых европейских образцов.
Главная проблема сейчас — не качество, а предсказуемость. Европейский завод даст вам сертификат, где каждый параметр будет в допуске. Наш завод может сказать: «Ну, тут чуть вышло за поле допуска, но работать будет». Эта расслабленность убивает доверие. Боритесь с ней. Будьте занудами. Требуйте соблюдения чертежа до последней цифры.
Практический чек-лист: как принять партию и не попасть на деньги
Допустим, вы выбрали поставщика. Договор подписан. Шестерни приехали. Что делать дальше? Не спешите платить полную сумму. Вот алгоритм действий, который спасет вашу репутацию:
- Визуальный осмотр. Возьмите лупу с увеличением 10х. Посмотрите на зубья. Нет ли сколов? Нет ли следов коррозии (даже легкой)? Поверхность должна быть чистой, маслянистой (если есть консервация), без задиров.
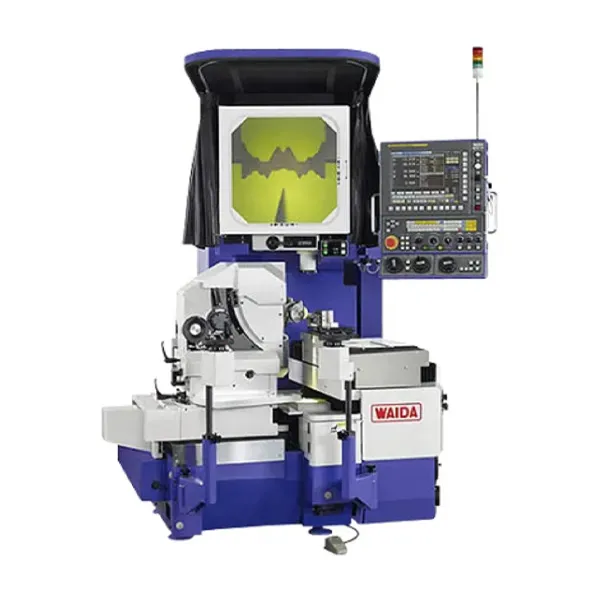
- Геометрия. Выберите случайным образом 10 шестерен из партии. Прогоните их через проекционный профильометр. Сравните профиль с эталоном. Особое внимание уделите переходу от эвольвенты к впадине. Там чаще всего косячат.
- Твердость. Если есть возможность, сделайте выборочный замер твердости. Если нет своего оборудования — отправьте образец в независимую лабораторию. Это стоит копейки по сравнению с риском.
- Сборка. Соберите тестовый узел. Покрутите рукой. Должно быть плавное вращение без заеданий в любых положениях. Люфт должен соответствовать чертежу, а не ощущениям сборщика.
Если хотя бы один пункт не пройден — возвращайте всю партию. Не соглашайтесь на «мы выберем хорошие». В микрошестернях не бывает «немного бракованных». Там все должны быть идеальными. Поставщик должен понимать, что вы не примете компромиссов. Это дисциплинирует лучше любых штрафов.
Прогноз на конец 2026 и 2027 год
Что ждет рынок дальше? Я прогнозирую дальнейшую консолидацию. Мелкие цеха, которые не могут инвестировать в новое оборудование и контроль качества, либо закроются, либо станут субподрядчиками крупных игроков. Цены стабилизируются, но дешевизны ждать не стоит. Стоимость сырья и электроэнергии будет только расти.
Ожидайте появления новых материалов. Композиты, усиленные полимеры для микрошестерен — это тренд. Там, где не нужны металлические нагрузки, пластик вытеснит сталь. Он тише, легче и не ржавеет. Российские химики уже близки к прорыву в этой области. Следите за новостями в этом сегменте.
Также важным фактором станет цифровизация производства. Заводы, которые внедрят системы автоматического контроля каждой шестерни в реальном времени, получат преимущество. Вы сможете получать QR-код на каждую партию, где будет история ее изготовления. Это повысит прозрачность и доверие.
В заключение хочу сказать: рынок микрошестерен в России жив, развивается и способен решать сложные задачи. Но он требует внимательного отношения. Нельзя просто открыть каталог, ткнуть пальцем и ждать чуда. Нужно погружаться в детали, общаться с технологами, проверять каждое звено цепочки. Только так вы получите надежный продукт, который прослужит годы, а не месяцы.
Не бойтесь задавать неудобные вопросы. Хороший производитель любит таких клиентов. Они заставляют его становиться лучше. А плохой — исчезнет с рынка, и тем лучше для всех нас. Выбирайте с умом, проверяйте дотошно и не экономьте на качестве там, где от него зависит работа всего механизма.
Источники информации и данные для анализа (для проверки актуальности):
Отчет ассоциации производителей редукторов РФ, январь 2026
Независимое тестирование микрошестерен отечественного производства, журнал “Металлообработка”, март 2026
Динамика цен на легированные стали в РФ, аналитический портал, февраль 2026