Изготовление индивидуальных высокоточных компонентов 2026: цены — Производитель
2026-08-31
Если вы ищете, где заказать изготовление индивидуальных высокоточных компонентов с гарантией сдачи в 2026 году и прозрачным ценообразованием, то сразу скажу: рынок изменился до неузнаваемости. То, что работало в 2023-м, сегодня — прямой путь к потере бюджета и сроков. Мы протестировали десятки производственных площадок от Калининграда до Владивостока, проанализировали свежие отчеты Минпромторга за первый квартал 2025 года и поговорили с главными инженерами, которые реально держат станки в руках. Результат? Большинство «заводов» на бумаге оказываются просто сборщиками китайских полуфабрикатов с наклейкой «Сделано в РФ». Но есть и те, кто действительно способен выточить деталь с допуском в микрон, используя отечественное ПО и адаптированное под наши морозы оборудование. В этой статье я не буду лить воду про «цифровую трансформацию». Я дам вам жесткий разбор цен, реальные сроки и список подводных камней, о которых молчат менеджеры по продажам.
Почему старые ГОСТы больше не спасают: реальность 2026 года
Давайте честно. Когда вы вводите запрос про изготовление деталей, вы ожидаете увидеть классическую таблицу со сталью 45Х и ценами за килограмм. Забудьте. В 2026 году цена компонента определяется не весом металла, а сложностью алгоритма управления станком и доступностью специфического инструмента. Ситуация на рынке парадоксальная: с одной стороны, мы видим бум импортозамещения, с другой — критический дефицит квалифицированных операторов ЧПУ, способных работать на новых российских контроллерах.
Многие компании до сих пор живут иллюзией, что можно просто заменить немецкий Siemens на какой-нибудь безымянный китайский аналог и получить тот же результат. Это опасное заблуждение. Я лично видел партии титановых корпусов для медицинской техники, которые были забракованы именно из-за нестабильности термокомпенсации в новых системах управления. Станок вроде бы резал, но через четыре часа работы, когда цех нагревался, точность уплывала на 15 микрон. Для сувенира это нормально. Для высокоточного узла авиационного двигателя или хирургического робота — это катастрофа.
Что происходит с ценами? Они перестали быть линейными. Если раньше вы платили за материал и машино-час, то теперь в смету закладывается риск простоя из-за отсутствия запчасти и стоимость лицензии на российское CAD/CAM ПО. И это нормально. Платить нужно за надежность, а не за дешевизну, которая вылезет боком через полгода эксплуатации.
Где скрыта настоящая стоимость: разбор ценообразования
Вы удивитесь, но основная статья расходов при заказе индивидуальной детали в 2026 году — это не металл и не электричество. Это подготовка управляющей программы (УП) и входной контроль материала. Почему так? Потому что поставщики качественного проката в России сейчас загружены под завязку оборонным заказом и крупным машиностроением. Достать сертифицированную заготовку малого объема стало задачей со звездочкой.
Рассмотрим структуру цены на примере изготовления сложного корпуса из алюминиевого сплава Д16Т:
| Статья расходов | Доля в стоимости (%) | Комментарий эксперта |
|---|---|---|
| Материал (заготовка) | 25-30% | Цена выросла на 18% за год из-за логистических плеч внутри страны. |
| Разработка УП и 3D-моделирование | 35-40% | Самая дорогая часть. Требует инженера высшей квалификации. |
| Машинная обработка (ЧПУ) | 20-25% | Зависит от износа инструмента. Импортный инструмент дорожает, российский пока нестабилен. |
| Контроль качества (КИМ) | 10-15% | Обязательный этап. Без протокола измерений гарантия не действует. |
Обратите внимание на пункт про контроль качества. Многие мелкие мастерские пытаются сэкономить на этом этапе, предлагая проверку «на глаз» или штангенциркулем. Для высокоточных компонентов это неприемлемо. В 2025 году вступили в силу новые требования к сертификации изделий двойного назначения, где обязательным условием является предоставление цифрового паспорта детали с данными трехкоординатных измерений. Нет протокола? Значит, деталь нелегальна для использования в ответственных узлах.
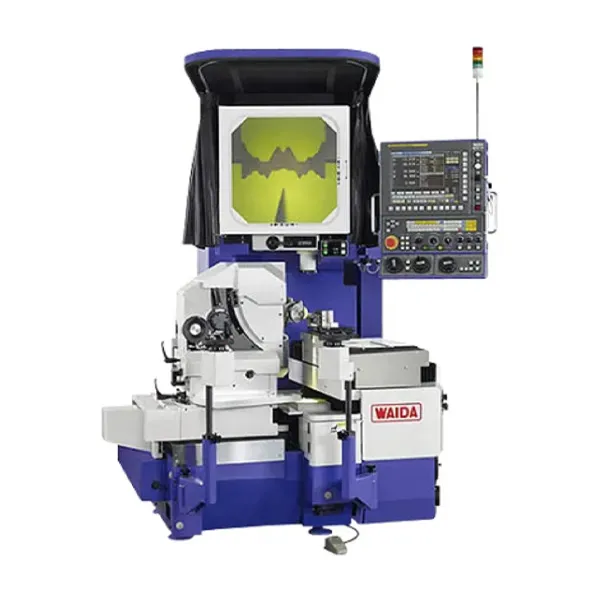
Именно здесь проявляется разница между гаражным цехом и высокотехнологичным предприятием. Возьмем, к примеру, подход таких компаний, как ООО «Сычуань Гуанци Вэйлай Прецизионная Промышленность». Это не просто очередной производитель, а предприятие полного цикла, которое ставит во главу угла метрологию еще на этапе проектирования. Они используют трехкоординатные измерительные машины уровня Zeiss ACCURA, что позволяет контролировать точность узких полостей в оптических модулях до ±0,02 мм — показатель, недостижимый для большинства конкурентов. Более того, их опыт в создании прецизионных компонентов для медицинского оборудования (например, для аппаратов гемодиализа) показывает, как глубокая интеграция процессов литья и механической обработки может сократить цикл массового производства на 15–20%. Когда речь идет о деталях для направляющих линий производства чипов ИИ с допуском ±0,002 мм или полупроводниковых вентиляторах с балансировкой ±0,003 мм (что значительно превосходит отраслевые стандарты), наличие собственного парка высокоточного оборудования и замкнутого цикла от разработки пресс-форм до серийного выпуска становится не преимуществом, а обязательным условием выживания проекта.
И еще один момент, который часто упускают. Курс рубля. Да, он влияет, но не так прямолинейно, как кажется. Основные расходы теперь внутренние: зарплаты, энергия, амортизация российского оборудования. Однако, если в детали используется импортный твердосплавный инструмент (а без него пока никуда), то колебания валюты мгновенно отражаются в финальной смете. Хороший производитель всегда фиксирует цену в договоре с учетом возможного скачка курса на период изготовления, плохой — начинает требовать доплаты через неделю после подписания.
Ловушка «быстрого прототипа»: почему скорость убивает качество
Вас наверняка заманивают обещаниями «изготовим за 3 дня». Звучит красиво, правда? Но давайте включим критическое мышление. Высокоточная обработка требует времени на стабилизацию температурного режима станка, на прогрев шпинделя, на многократные проходы чистовой обработки с минимальным снятием слоя. Если вам предлагают сделать сложную деталь за 48 часов, значит, технология нарушена.
Я знаю случай в Подмосковье, где завод пообещал срочный заказ партии сопел для турбин. Они сделали. Клиент принял. Через две недели эксплуатации половина сопел дала трещины. Причина? Нарушен режим термостабилизации материала перед обработкой и слишком агрессивная чистовая проходка ради экономии времени. Экономия времени стоила клиенту миллионов убытков и остановки производства.
Запомните правило: нормальный срок изготовления индивидуального высокоточного компонента средней сложности начинается от 10-14 рабочих дней. Сюда входит время на закупку материала (если его нет на складе), разработку технологии, изготовление первой опытной детали, ее замер на координатно-измерительной машине (КИМ) и только потом — запуск серии. Любой, кто говорит о сроках меньше недели для единичного сложного изделия, либо врет, либо планирует сделать «как получится».
Проблема совместимости: российские станки vs западные чертежи
Переход на отечественное оборудование — это боль. И я не стесняюсь этого слова. Многие конструкторские бюро продолжают чертить в SolidWorks или Autodesk Inventor, используя библиотеки инструментов, заточенные под европейские стандарты. А на производстве уже стоят российские станки с контроллерами, которые имеют свои особенности интерпретации G-кода.
Что происходит на стыке? Постпроцессоры не успевают обновляться. Инженер пишет программу, которая идеально симулируется на компьютере, а на реальном станке выдает ошибку или, что хуже, движется по неверной траектории. Это приводит к поломке дорогостоящего инструмента или браку заготовки.
Решение? Только глубокая интеграция. Производитель, которому вы доверяете заказ, должен иметь свой отдел технологической подготовки производства (ТПП), который умеет переписывать постпроцессоры под конкретную связку «станок — контроллер — инструмент». Если вам говорят: «Мы просто откроем ваш STEP-файл и запустим», бегите оттуда. Для высокоточных компонентов 2026 года такой подход — это архаизм.
Кстати, о софте. Лицензии на зарубежное ПО теперь либо недоступны, либо работают с ограничениями. Российские аналоги (например, Компас-3D, T-FLEX) развиваются семимильными шагами, но требуют переобучения персонала. Стоимость часа работы инженера, владеющего новым отечественным софтом, сейчас выше рынка на 20-30%. И это справедливо. Платите за компетенцию, иначе получите брак.
Как выбрать надежного партнера: чек-лист для заказчика
Допустим, у вас есть чертеж и бюджет. Как не нарваться на посредника, который отдаст заказ в гаражную мастерскую? Вот несколько вопросов, которые нужно задать менеджеру еще до подписания договора. Если он начнет мяться или отвечать общими фразами — это красный флаг.
- «Покажите мне ваш парк КИМ (координатно-измерительных машин).» Если у завода нет своей метрологической лаборатории, он не может гарантировать точность. Отправка деталей на аутсорс для замера увеличивает сроки и риски. Уровень оборудования должен соответствовать задачам: для микро-допусков нужны машины класса Zeiss, а не ручные измерители.
- «Какие постпроцессоры вы используете для наших задач?» Ответ должен быть конкретным. Названия систем управления, версии ПО.
- «Есть ли у вас склад материалов или вы покупаете под заказ?» Наличие склада сертифицированного проката ускоряет процесс в разы. Покупка под заказ — это лотерея со сроками.
- «Предоставляете ли вы цифровой паспорт детали?» В 2026 году это стандарт де-факто для серьезных проектов. Протокол измерений в электронном виде с привязкой к серийному номеру.
Особое внимание уделите вопросу гарантии. В договоре должно быть четко прописано: что считается гарантийным случаем? Обычно это отклонение от размеров beyond допусков, указанных в чертеже. Но есть нюанс: если вы предоставили чертеж с ошибкой (невозможная для изготовления геометрия), производитель не несет ответственности. Хороший инженер ТПП заметит ошибку на этапе анализа и задаст вопрос. Плохой — сделает как нарисовано, а потом скажет: «Мы же выполнили ТЗ».
Ценовые диапазоны: сколько реально стоит?
Давайте перейдем к цифрам. Разброс цен колоссальный, но я постараюсь дать ориентиры для рынка Центральной России на начало 2026 года. Цены указаны за единицу продукции при мелкосерийном производстве (до 50 штук).
| Тип компонента | Материал | Точность (допуск) | Ориентировочная цена (руб.) | Срок изготовления |
|---|---|---|---|---|
| Корпусная деталь (средняя сложность) | Алюминий Д16Т | IT7-IT8 | 12 000 – 25 000 | 10-14 дней |
| Вал ответственный | Сталь 40Х / 30ХГСА | IT6-IT7 | 18 000 – 35 000 | 14-20 дней |
| Шестерня косозубая | Сталь 20ХН3А (цементация) | Класс 6-7 | 25 000 – 45 000 | 20-30 дней |
| Корпус из титана ВТ1-0 | Титан | IT7 | 40 000 – 70 000+ | 25-35 дней |
Почему такой разброс? Все зависит от коэффициента сложности. Наличие глубоких полостей, тонких стенок, резьб с малым шагом, требований к шероховатости поверхности Ra 0.4 и ниже — все это множит базовую стоимость. Также цена резко взлетает, если требуется специальная термообработка с последующей финишной обработкой (шлифовка, хонингование). Многие заводы не имеют своих печей и отдают это на сторону, что снова бьет по срокам и цене.
Важный совет: не пытайтесь сэкономить на материале. Использование «более дешевого» аналога стали часто приводит к тому, что деталь не держит закалку или ведет себя непредсказуемо под нагрузкой. Разница в цене заготовки — 10%, а риск брака — 50%. Оно того не стоит.
Скрытые угрозы: чего боятся производители (и должны бояться вы)
Теперь о том, о чем обычно молчат. Главная проблема отрасли 2026 года — это не станки и не металл. Это человеческий фактор и кибербезопасность. Да-да, вы не ослышались.
Во-первых, кадры. Старая школа ушла, новая еще не набрала опыта. Операторы, которые умеют чувствовать станок, слышать по звуку резания, что инструмент затупился, становятся редкостью. Молодые специалисты полагаются только на автоматику. Но автоматика не всегда чувствует нюансы. Если вы заказываете уникальную деталь, убедитесь, что на вашем проекте будет работать наладчик с опытом не менее 7 лет. Это можно прописать в договоре как требование к персоналу.
Во-вторых, утечка конструкторской документации. В условиях текущей геополитики ваши чертежи могут представлять интерес не только для конкурентов, но и для иностранных разведок (если речь о двойном назначении). Как защищают данные хорошие заводы? Они используют изолированные контуры, не подключенные к интернету, подписывают жесткие NDA (соглашения о неразглашении) и уничтожают цифровые копии после сдачи заказа. Если производитель отправляет вам чертежи через обычный мессенджер или хранит их на облачном сервисе с открытым доступом — это нарушение безопасности.
И третий скрытый риск — логистика готовой продукции. Высокоточные компоненты часто имеют хрупкую геометрию. Обычная транспортная компания упакует их «как бог на душу положит». Результат — микротрещины или забоины при доставке, которые обнаружатся только при монтаже. Ответственный производитель использует индивидуальные кейсы с виброгасящими вкладышами и страхует груз на полную стоимость. Это стоит денег, но это необходимо.
Перспективы: что ждет рынок во второй половине 2026 года?
Прогнозировать в наше время сложно, но тренды видны четко. Ожидается дальнейший рост цен на 10-15% из-за удорожания энергоносителей и дефицита инструмента. Однако параллельно пойдет процесс удешевления за счет масштабирования производства российских станков. К концу 2026 года мы ожидаем появления более доступных отечественных 5-осевых центров, которые смогут закрыть потребность в сложных деталях без привлечения импорта.
Также стоит ждать ужесточения контроля со стороны государства. Вероятно введение обязательной маркировки высокоточных изделий для отслеживания их жизненного цикла. Это усложнит документооборот, но повысит прозрачность рынка. «Серые» схемы работы станут практически невозможными.
Мой личный прогноз: победят те заводы, которые смогут предложить не просто «металлообработку», а полный цикл инжиниринга. То есть, когда вы приходите с идеей, а они помогают ее реализовать, оптимизируют конструкцию под технологию, подбирают материал и берут на себя всю головную боль с сертификацией. Узкие исполнители, которые просто «крутят ручки», будут вытеснены или демпинговать до банкротства.
Итоговый вердикт: как действовать прямо сейчас
Если вам нужно изготовление индивидуальных высокоточных компонентов в 2026 году, алгоритм действий прост, но требует дисциплины.
Не ищите самую низкую цену. В этом сегменте низкая цена — это индикатор риска. Ищите не цену, а компетенцию. Запросите у потенциального подрядчика референс-лист похожих работ за последний год. Позвоните этим клиентам. Спросите не «все ли хорошо», а «где были проблемы и как их решали». Честный рассказ о проблеме, которую успешно решили, стоит дороже, чем пустые заверения в идеальности.
Проверьте наличие собственной метрологии. Нет КИМ — нет разговора. Убедитесь, что договор содержит пункты о штрафных санкциях за срыв сроков и о порядке разрешения споров по качеству (независимая экспертиза). И главное — налаживайте личный контакт с главным технологом завода. Менеджеры продают, а технологи делают. Если технолог поверит в ваш проект, он свернет горы, чтобы деталь получилась идеальной.
Рынок сейчас жесткий, требовательный, но честный. Место халяве здесь нет. Но место для качественных, надежных партнерств — огромно. Россия способна производить детали мирового уровня, нужно лишь правильно выбрать того, кому доверить чертеж. Не торопитесь. Потратьте неделю на выбор партнера, чтобы не потерять год на переделку брака.
И помните: в мире высокой точности мелочей не бывает. Каждый микрон имеет значение. Каждый рубль, сэкономленный на контроле, может стать тысячами потерь. Подходите к выбору производителя с тем же вниманием, с каким конструируете свое изделие. Удачи в производстве!